
Ξεκινήστε με τη ζώνη γέμισης, όχι με την οθόνη ελέγχου
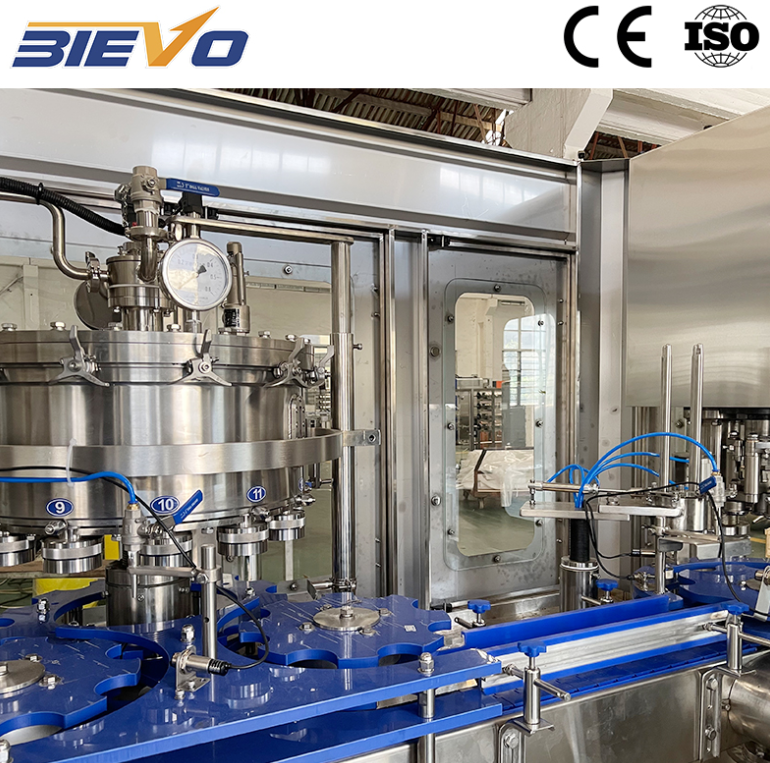
Μια μηχανή γέμισης κουτιών μπορεί να εμφανίζει μια τέλεια συνταγή στο HMI, ενώ το πραγματικό βάρος γέμισης αποκλίνει κατά δύο ή τρία γραμμάρια μεταξύ των κεφαλών. Η απόκλιση συνήθως ξεκινά στη ζώνη γέμισης, όχι στην οθόνη. Πριν προβείτε σε οποιαδήποτε αλλαγή παραμέτρων του PLC, ελέγξτε τις σφραγίδες των βαλβίδων, τα ελατήρια, την πίεση στο δοχείο προϊόντος και τη στοίχιση των ακροφυσίων. Μικρή φθορά δημιουργεί επαναλαμβανόμενα λάθη που μοιάζουν με προβλήματα λογισμικού. Σε μια αναβάθμιση σε εργοστάσιο ποτών στη νότια Κίνα, η γραμμή παρουσίαζε απόκλιση τις ζεστές απογευματινές ώρες. Δύο σφραγίδες βαλβίδων είχαν διογκωθεί μετά από αλλαγή απολυμαντικού, και μία βάση κατευθυντήρα κουτιών είχε χαλαρώσει. Η αντικατάσταση των σφραγίδων με σύνθετο υλικό συμβατό και η επαναρύθμιση της βάσης μείωσαν τη διασπορά γέμισης κατά περίπου το ήμισυ. Η μηχανική σταθερότητα έχει προτεραιότητα. Ένας γρήγορος έλεγχος δέκα κουτιών ανά κεφαλή θα δείξει εάν το λάθος ακολουθεί μια βαλβίδα, μια λωρίδα ή ολόκληρη τη μηχανή. Εάν μία κεφαλή είναι εκτός ορίου, επισκευάστε την κεφαλή. Εάν όλες οι κεφαλές αποκλίνουν μαζί, ελέγξτε την παροχή προϊόντος, την πίεση ή τη θερμοκρασία.
Ταιριάξτε τη μέθοδο γεμίσματος με την πραγματική συμπεριφορά του προϊόντος
Η ακρίβεια γεμίσματος δεν είναι μόνο προδιαγραφή της μηχανής. Είναι η αντιστοιχία μεταξύ της μεθόδου γεμίσματος και της συμπεριφοράς του προϊόντος. Ένα δοχείο με ακίνητο νερό και ένα αφρώδες ανθρακούχο δοχείο δεν έχουν το ίδιο παράθυρο γεμίσματος. Οι όγκο-ελεγχόμενοι γεμιστές βασίζονται σε σταθερό όγκο, οπότε έχουν σημασία οι μεταβολές της θερμοκρασίας και της πυκνότητας. Οι γεμιστές κατά επίπεδο εξαρτώνται από σταθερό κενό χώρο στο πάνω μέρος και μπορούν να διαταραχθούν από τον αφρό. Τα συστήματα μάζας-ροής χρησιμοποιούν σταθμούς φόρτισης ή μετρητές ροής, αλλά χρειάζονται ακόμα καθαρά σήματα και σταθερή στήριξη των δοχείων. Τα ανθρακούχα προϊόντα προσθέτουν ένα επιπλέον επίπεδο, επειδή η πίεση και η θερμοκρασία επηρεάζουν το διαλυμένο CO2 και τον αφρό. Μια μηχανή γεμίσματος δοχείων που λειτουργεί καλά στους 4 °C μπορεί να αντιμετωπίσει δυσκολίες στους 10 °C, αν δεν προσαρμοστούν η συνταγή και ο χρόνος γεμίσματος. Καταγράψτε ταυτόχρονα τη θερμοκρασία του προϊόντος, την πίεση στο δοχείο και το βάρος γεμίσματος. Ψάξτε για μοτίβα κατά τη διάρκεια της βάρδιας, όχι μόνο για ένα μεμονωμένο δείγμα. Πολλές παράπονα για ακρίβεια είναι στην πραγματικότητα παράπονα για το παράθυρο λειτουργίας. Σφίξτε το παράθυρο πριν κατηγορήσετε τον γεμιστή.
Διορθώστε τη χειριστικότητα των δοχείων πριν αναζητήσετε γραμμάρια
Ένας γεμιστής δεν μπορεί να γεμίσει ένα κουτί που δεν έχει τοποθετηθεί σωστά. Φθαρμένες οδηγοί ράβδοι, ένας χαλαρός αστεροειδής τροχός ή μια αλλαγή της ταχύτητας της ταινίας μεταφοράς μπορούν να προκαλέσουν εκτίναξη υγρού, πλαγιωμένα κουτιά και ανεπαρκή γέμισμα. Αυτά τα ελαττώματα εμφανίζονται συχνά ως τυχαίες αποκλίνουσες τιμές, ενώ η φθορά της βαλβίδας τείνει να προκαλεί σταθερό μοτίβο στις μετρήσεις. Παρατηρήστε προσεκτικά τα κουτιά καθώς εισέρχονται στον γεμιστικό πύργο. Μια μικρή ανύψωση ή κουνητό στο σημείο τοποθέτησης αποτελεί προειδοποίηση. Εκτελέστε ένα απλό τεστ: μειώστε την ταχύτητα της ταινίας μεταφοράς κατά 10% και παρατηρήστε αν η μεταβλητότητα του γεμίσματος μειώνεται. Αν ναι, το πρόβλημα οφείλεται στη χειριστική διαδικασία, όχι στη βαλβίδα γεμίσματος. Επιβεβαιώστε επίσης ότι δεν λειτουργούν παρεμβολές «κανένα κουτί – κανένα γέμισμα» και ότι τα εξαρτήματα αλλαγής ρυθμίσεων επιστρέφουν στις ίδιες θέσεις. Ένα ψηφιακό φύλλο ρυθμίσεων με φωτογραφίες και τιμές ροπής είναι πιο χρήσιμο από ένα δερμάτινο φάκελο με γενικές οδηγίες. Οι διορθώσεις στη χειριστική διαδικασία είναι φθηνές σε σύγκριση με την απόρριψη προϊόντων και καθιστούν κάθε μεταγενέστερη βαθμονόμηση πιο σημαντική.
|
Σημείο ελέγχου |
Συνήθες σύμπτωμα |
Πρακτική δοκιμή |
Διορθωτική Ενέργεια |
|
Σφράγισμα βαλβίδας γεμίσματος |
Μία κεφαλή παρουσιάζει παρέκκλιση μετά τον καθαρισμό |
Ζυγίστε 10 κουτιά ανά κεφαλή, για 3 κύκλους |
Αντικαταστήστε με συμβατό σφράγισμα και ελέγξτε το ελατήριο |
|
Οδηγός κουτιού και αστεροειδής τροχός |
Τυχαίες χαμηλές γεμίσεις και εκτοξεύσεις |
Επιβράδυνση της ταινίας μεταφοράς κατά 10 τοις εκατό και παρακολούθηση της μεταβλητότητας |
Επαναρύθμιση των οδηγών, αντικατάσταση φθαρμένων οδηγών |
|
Θερμοκρασία προϊόντος |
Αφρός και σύντομες γεμίσεις κατά τις ζεστές βάρδιες |
Καταγραφή της θερμοκρασίας και του βάρους γέμισης κάθε 30 λεπτά |
Σφίξιμο του ελέγχου ψύξης, ρύθμιση του χρόνου γέμισης |
|
Στήριξη Αισθητήρων |
Αργή παρέκκλιση εντός εβδομάδων |
Σύγκριση της οθόνης με ελεγχόμενη ζυγαριά |
Επαναβαθμονόμηση, έλεγχος της βάσης και της καλωδίωσης |
Χρήση δειγμάτων και προτύπων που αντικατοπτρίζουν την πραγματική παραγωγή
Μία μόνη ελεγχόμενη δοχείο δεν αποτελεί μελέτη ικανότητας. Δημιουργήστε ένα ρουτίνα δειγματοληψίας που να καλύπτει τις κεφαλές γεμίσματος, τις βάρδιες και τις αλλαγές προϊόντων. Ζυγίστε τα δοχεία μετά το σφράγισμα, καταγράψτε το βάρος του κενού δοχείου (tare weight) και υπολογίστε το καθαρό περιεχόμενο. Για νομικές ή πελατικές απαιτήσεις, η προδιαγραφή OIML R87 παρέχει χρήσιμη αναφορά για το καθαρό περιεχόμενο προσυσκευασμένων προϊόντων, συμπεριλαμβανομένων των μέγιστων επιτρεπόμενων σφαλμάτων που συνδέονται με την ονομαστική ποσότητα. Το πρότυπο δεν αντικαθιστά το δικό σας εργοστασιακό σχέδιο ποιότητας, αλλά προσφέρει μία αμφισβητήσιμη βάση. Καταγράψτε τα αποτελέσματα ανά κεφαλή γεμίσματος σε ένα διάγραμμα ελέγχου. Εξετάστε το κινούμενο εύρος, όχι μόνο τον μέσο όρο. Ένας σταθερός μέσος όρος με μεγάλη διασπορά παραμένει πρόβλημα. Ένα συνηθισμένο λάθος είναι να προσαρμόζεται η συσκευή γεμίσματος μετά από κάθε δοχείο με υψηλό ή χαμηλό βάρος. Αυτό μετατρέπει τη φυσιολογική μεταβλητότητα σε παρέμβαση. Δειγματοληψήστε αρκετά δοχεία για να διαπιστώσετε το μοτίβο και στη συνέχεια ενεργήστε κατά της αιτίας. Για μικρά δοχεία, μικρές αλλαγές σε γραμμάρια έχουν σημασία, επομένως χρησιμοποιήστε ζυγό με κατάλληλη ανάλυση και ελέγξτε τον με επαληθεύσιμα βάρη.
Βαθμονομήστε τους αισθητήρες και επικυρώστε ολόκληρη την αλυσίδα
Οι αισθητήρες παρεκκλίνουν, οι βάσεις χαλαρώνουν και τα καλώδια συλλέγουν θόρυβο. Ένας αισθητήρας στάθμης μπορεί να είναι καθαρός, αλλά ελαφρώς εκτός θέσης. Ένα κελί φόρτισης μπορεί να είναι λειτουργικό, αλλά να είναι τοποθετημένο σε πλαίσιο που παραμορφώνεται. Η βαθμονόμηση πρέπει να καλύπτει ολόκληρη την αλυσίδα μέτρησης, όχι μόνο την οθόνη. Χρησιμοποιήστε ελεγμένα βάρη ή επαληθευμένο πρότυπο ροής, καταγράψτε τις μετρήσεις «όπως βρέθηκαν» και «όπως αφέθηκαν», και επαναλάβετε τον έλεγχο μετά τον καθαρισμό. Η θερμοκρασιακή διόρθωση αξίζει ιδιαίτερη προσοχή, επειδή μικρές μεταβολές της θερμοκρασίας του προϊόντος μπορούν να μεταβάλλουν το βάρος γεμίσματος χωρίς καμία μηχανική βλάβη. Επαληθεύστε με γέμισμα υπό χρονομέτρηση και έλεγχο ζυγαριάς στην ταχύτητα παραγωγής. Αν η μηχανή χρησιμοποιεί διόρθωση με βάση συνταγές, επιβεβαιώστε ότι η σωστή συνταγή είναι ενεργή μετά την αλλαγή. μηχανή γεμίσματος κονσερβοειδών είναι ένα σύστημα μηχανικών, ηλεκτρικών και προϊοντικών μεταβλητών. Η βαθμονόμηση ενός αισθητήρα ενώ παραβλέπονται άλλες μεταβλητές, όπως η θερμοκρασία του προϊόντος ή η στήριξη, εξηγεί συχνά γιατί η ακρίβεια φαίνεται καλή τη Δευτέρα και κακή την Παρασκευή.
Καθιστούν την αλλαγή συνταγής και τη συντήρηση επαναλήψιμες
Οι περισσότερες απώλειες ακρίβειας εμφανίζονται κατά τη διαδικασία αλλαγής παρτίδας και καθαρισμού. Τα σφραγίσματα αντικαθίστανται χωρίς να ελέγχεται η συμβατότητα των υλικών, οι ελατήρια τοποθετούνται ξανά με λανθασμένη σειρά και οι οδηγοί ράβδοι ρυθμίζονται με βάση την αίσθηση. Μια επαναλαμβανόμενη διαδικασία είναι καλύτερη από μια έξυπνη προσωρινή λύση. Χρησιμοποιήστε ένα σύντομο τσεκλίστ αλλαγής παρτίδας με φωτογραφίες, τιμές ροπής και επαλήθευση με γέμισμα πριν από την πλήρη παραγωγή. Εκπαιδεύστε τους χειριστές να καταγράφουν τους πρώτους δέκα κανάτες μετά από κάθε αλλαγή παρτίδας, όχι μόνο στην αρχή του βάρδιας. Αναθεωρήστε τα δεδομένα εβδομαδιαίως με το τμήμα συντήρησης και το τμήμα ποιότητας. Εάν η ίδια κεφαλή συνεχίζει να παρουσιάζει παρέκκλιση, αναζητήστε τη ριζική αιτία αντί να επαναλαμβάνετε τις προσαρμογές. Για παραγωγούς αναψυκτικών που σχεδιάζουν μια νέα γραμμή ή μια σημαντική αναβάθμιση, η BIEVO συνδυάζει δεκαετίες εμπειρίας στην κατασκευή μηχανημάτων γέμισης, εσωτερική μηχανουργική ικανότητα και παγκόσμια υποστήριξη εξυπηρέτησης, γεγονός που βοηθά να διατηρούνται τα έργα γέμισης και συσκευασίας κανατών στην πρακτική εφαρμοσιμότητα.
Περιεχόμενα
- Ξεκινήστε με τη ζώνη γέμισης, όχι με την οθόνη ελέγχου
- Ταιριάξτε τη μέθοδο γεμίσματος με την πραγματική συμπεριφορά του προϊόντος
- Διορθώστε τη χειριστικότητα των δοχείων πριν αναζητήσετε γραμμάρια
- Χρήση δειγμάτων και προτύπων που αντικατοπτρίζουν την πραγματική παραγωγή
- Βαθμονομήστε τους αισθητήρες και επικυρώστε ολόκληρη την αλυσίδα
- Καθιστούν την αλλαγή συνταγής και τη συντήρηση επαναλήψιμες