
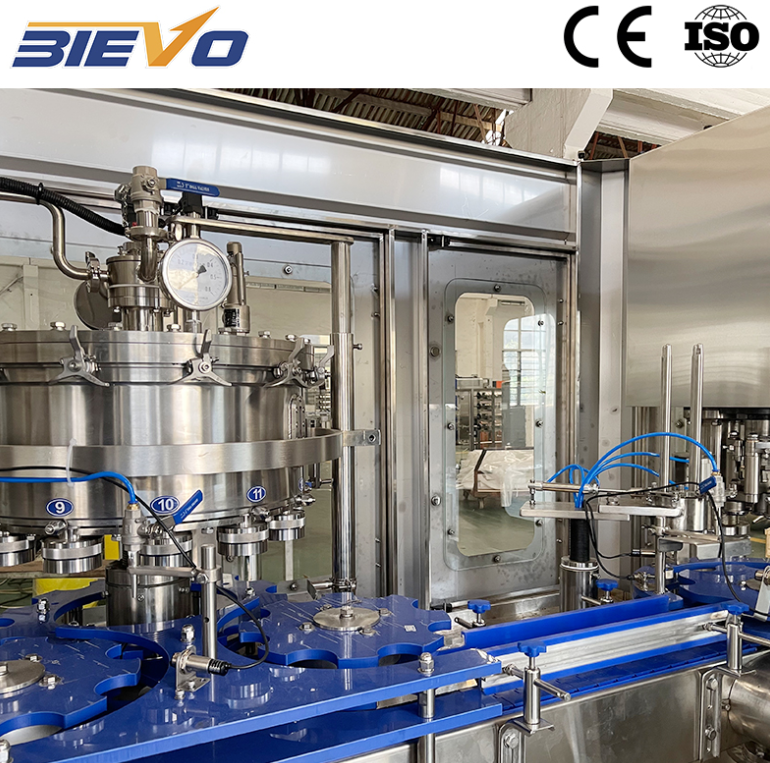
ເລີ່ມຕົ້ນດ້ວຍເຂດການເຕີມ ບໍ່ແມ່ນຈໍສະແດງຄວບຄຸມ
ເຄື່ອງເຕີມແກ້ວອາດສາມາດສະແດງສູດທີ່ເປີດເຜີຍຢູ່ໃນ HMI ໄດ້ຢ່າງເປີດເຜີຍ ແຕ່ນ້ຳໜັກທີ່ເຕີມຈິງໆ ອາດເບື່ອນໄປ 2 ຫຼື 3 ເກຣັມລະຫວ່າງຫົວເຕີມຕ່າງໆ. ຊ່ອງຫວ່າງດັ່ງກ່າວມັກເລີ່ມຕົ້ນຢູ່ເຂດການເຕີມ ບໍ່ແມ່ນຢູ່ຈໍສະແດງ. ກ່ອນຈະປັບຄ່າພາລາມິເຕີ PLC, ຕ້ອງກວດສອບ: ປິດຜັນຂອງວາວ, ສະປີຣ໌, ຄວາມກົດດັນໃນຖັງຜະລິດຕະພັນ, ແລະ ການຈັດຕັ້ງຂອງປາກເຕີມ. ການສຶກສາເລັກນ້ອຍໆ ອາດເຮັດໃຫ້ເກີດຂໍ້ຜິດພາດທີ່ເກີດຊ້ຳໆກັນ ແລະ ດູເໝືອນວ່າເປັນບັນຫາຊອບແວ. ໃນການປັບປຸງຄືນໃໝ່ທີ່ໂຮງງານເຄື່ອງດື່ມໃນພາກໃຕ້ຂອງຈີນ, ແຖວການຜະລິດເລີ່ມເບື່ອນໄປໃນບ່າງເວລາບ່າງເວລາຂອງບ່າງວັນທີ່ອຸ່ນ. ວາວ 2 ຕົວມີການບວມຫຼັງຈາກການປ່ຽນນ້ຳຢາສະອາດ, ແລະ ແຖວຄູ່ມື້ອນແກ້ວ 1 ອັນເລີ່ມເປີດອອກ. ການປ່ຽນວາວດ້ວຍວັດສະດຸທີ່ເຂົ້າກັນໄດ້ ແລະ ການຕັ້ງຄ່າແຖວຄູ່ມື້ອນຄືນໃໝ່ ໄດ້ຫຼຸດຜ່ອນຄວາມແຕກຕ່າງຂອງນ້ຳໜັກການເຕີມລົງເຖິງປະມານເທິງໆ. ຄວາມໝັ້ນຄົງດ້ານກົນຈັກຕ້ອງມາກ່ອນ. ການກວດສອບແກ້ວ 10 ອັນຕໍ່ຫົວເຕີມຈະສາມາດສະແດງໃຫ້ເຫັນວ່າຂໍ້ຜິດພາດເກີດຈາກວາວ, ແຖວ, ຫຼື ທັງເຄື່ອງ. ຖ້າຫົວເຕີມອັນໃດອັນໜຶ່ງຜິດປົກກະຕິ, ຕ້ອງແກ້ໄຂຫົວນັ້ນ. ຖ້າຫົວທັງໝົດເບື່ອນໄປດ້ວຍກັນ, ຕ້ອງກວດສອບການສະໜອງຜະລິດຕະພັນ, ຄວາມກົດດັນ, ຫຼື ອຸນຫະພູມ.
ຈັບຄູ່ວິທີການເຕີມໃຫ້ເຂົ້າກັບການປະພຶດທີ່ແທ້ຈິງຂອງຜະລິດຕະພັນ
ຄວາມຖືກຕ້ອງໃນການເຕີມບໍ່ໄດ້ເປັນພຽງສະເພາະຂອງເຄື່ອງເທົ່ານັ້ນ. ມັນເປັນການຈັບຄູ່ລະຫວ່າງວິທີການເຕີມ ແລະ ການປະພຶດຂອງຜະລິດຕະພັນ. ຂວດນ້ຳທີ່ຢູ່ນິ່ງໆ ແລະ ຂວດທີ່ມີຟອງຈາກການເຄື່ອນໄຫວຂອງ CO2 ບໍ່ໄດ້ມີຊ່ອງເວລາທີ່ເຕີມເທື່ອດຽວກັນ. ເຄື່ອງເຕີມແບບປະລິມານ (volumetric) ພຶ່ງພາການກຳນົດປະລິມານທີ່ຄົງທີ່, ດັ່ງນັ້ນການປ່ຽນແປງຂອງອຸນຫະພູມ ແລະ ຄວາມໜາແໜ້ນຈຶ່ງມີຜົນກະທົບ. ເຄື່ອງເຕີມແບບລະດັບ (level filler) ພຶ່ງພາການຮັກສາຊ່ອງຫວ່າງທີ່ເສຖຽນ (headspace) ແລະ ອາດຈະເກີດຄວາມຜິດພາດຈາກຟອງ. ລະບົບການວັດແທກການໄຫຼ (mass flow) ໃຊ້ເຄື່ອງວັດແທກນ້ຳໜັກ (load cells) ຫຼື ເຄື່ອງວັດແທກການໄຫຼ (flow meters), ແຕ່ກໍຍັງຕ້ອງການສັນຍານທີ່ຊັດເຈນ ແລະ ການຮັກສາຂວດໃຫ້ເສຖຽນ. ຜະລິດຕະພັນທີ່ມີ CO2 ເພີ່ມຊັ້ນຄວາມສັບສົນອີກເນື່ອງຈາກວ່າຄວາມກົດດັນ ແລະ ອຸນຫະພູມມີຜົນຕໍ່ CO2 ທີ່ຖືກລະລາຍ ແລະ ການເກີດຟອງ. ເຄື່ອງເຕີມຂວດທີ່ເຮັດວຽກໄດ້ດີທີ່ອຸນຫະພູມ 4°C ອາດຈະມີບັນຫາທີ່ 10°C ຖ້າບໍ່ໄດ້ປັບສູດ ແລະ ເວລາການເຕີມໃຫ້ເໝາະສົມ. ຈົດບັນທຶກອຸນຫະພູມຂອງຜະລິດຕະພັນ, ຄວາມກົດດັນໃນຖັງ (bowl pressure), ແລະ ນ້ຳໜັກໃນການເຕີມໄວ້ດ້ວຍກັນ. ສັງເກດຮູບແບບທີ່ເກີດຂຶ້ນທັງໝົດໃນແຕ່ລະການເຮັດວຽກ (shift) ແທນທີ່ຈະເບິ່ງເພີ່ງຕົວຢ່າງດຽວ. ບັນຫາຫຼາຍຢ່າງທີ່ເກີດຈາກຄວາມບໍ່ຖືກຕ້ອງໃນການເຕີມ ເປັນທີ່ຮູ້ກັນດີວ່າເປັນບັນຫາຂອງ 'ຊ່ອງເວລາການເຮັດວຽກ' (process window). ຕ້ອງຫາທາງຫຼຸດຊ່ອງເວລາການເຮັດວຽກກ່ອນຈະເອົາເຄື່ອງເຕີມມາເປັນເຫດຜົນ.
ແກ້ໄຂການຈັດການຂວດກ່ອນທີ່ຈະຄົ້ນຫາຄວາມຖືກຕ້ອງໃນນ້ຳໜັກ (grams)
ເຄື່ອງເຕີມບໍ່ສາມາດເຕີມຖັງທີ່ບໍ່ໄດ້ຖືກຈັດຕັ້ງໃນຕຳແຫນ່ງທີ່ຖືກຕ້ອງ. ລາວລູ້ນທີ່ສຶກຫຼຸດ, ລ້ອງດາວທີ່ຢື່ນ, ຫຼືການປ່ຽນຄວາມໄວຂອງເຄື່ອງສົ່ງອາດເຮັດໃຫ້ເກີດການເປັນຝີ່ມ, ຖັງເອີ້ງເອີ້ງ, ແລະການເຕີມບໍ່ພໍ. ຂໍ້ບົກຜ່ອງເຫຼົ່ານີ້ມັກຈະປາກົດເປັນຄ່າທີ່ປະກົດຢູ່ຕາງໆ (outliers) ໂດຍບໍ່ເປັນລະບົບ, ໃນຂະນະທີ່ການສຶກຫຼຸດຂອງວາວເຕີມມັກຈະເຮັດໃຫ້ເກີດຮູບແບບການເຕີມທີ່ບໍ່ສະເໝີພາບ. ສັງເກດຖັງເມື່ອມັນເຂົ້າໄປໃນເຄື່ອງເຕີມ. ການຍົກຂຶ້ນເລັກນ້ອຍ ຫຼື ການເຄື່ອນໄຫວເບິ່ງຄືວ່າບໍ່ນິ່ງນົ້ງໃນຈຸດທີ່ຖັງຖືກຈັດຕັ້ງເປັນສັນຍານເຕືອນ. ດຳເນີນການທົດສອບງ່າຍໆ: ລົດຊ້າຄວາມໄວຂອງເຄື່ອງສົ່ງລົງ 10% ແລ້ວສັງເກດວ່າຄວາມແຕກຕ່າງໃນການເຕີມຫຼຸດລົງຫຼືບໍ່. ຖ້າຫາກຫຼຸດລົງ, ບັນຫາເກີດຈາກການຈັດການຖັງ ບໍ່ແມ່ນຈາກວາວເຕີມ. ຍັງຄວນຢືນຢັນວ່າບໍ່ມີລະບົບຕັດການເຕີມເມື່ອບໍ່ມີຖັງ (can no fill interlocks) ທີ່ເຮັດວຽກຜິດປົກກະຕິ, ແລະສ່ວນປ່ຽນທີ່ໃຊ້ໃນການປ່ຽນແປງການຜະລິດ (changeover parts) ຖືກຕັ້ງຄ່າຄືນໄປເຖິງຈຸດເດີມ. ເອກະສານຕັ້ງຄ່າດິຈິຕອນທີ່ມີຮູບພາບ ແລະ ຄ່າທໍລະກີ (torque values) ມີປະໂຫຍດຫຼາຍກວ່າເອກະສານທົ່ວໄປທີ່ເກັບໄວ້ໃນປຶ້ມ. ການແກ້ໄຂບັນຫາການຈັດການຖັງມີຄ່າໃຊ້ຈ່າຍຕ່ຳ ເມື່ອທຽບກັບການປະເສີງຜະລິດຕະພັນ, ແລະເຮັດໃຫ້ການປັບຄ່າທຸກຄັ້ງຕໍ່ມາມີຄວາມໝາຍຫຼາຍຂຶ້ນ.
|
ຈຸດກວດສອບ |
ອາການທີ່ເກີດບໍ່ບໍ່ເປັນປົກກະຕິ |
ການທົດສອບທີ່ເຮັດໄດ້ຈິງ |
ມາດຕະການແກ້ໄຂ |
|
ຊີວເລີ້ນວາວເຕີມ |
ຫົວໜຶ່ງເລີ່ມເບື່ອນຫຼັງຈາກການລ້າງ |
ຊົ່ວງນ້ຳໜັກຖັງ 10 ອັນຕໍ່ຫົວ, 3 ວຟົງ |
ປ່ຽນດ້ວຍຊີວເລີ້ນທີ່ເຂົ້າກັນໄດ້ ແລະ ຕັ້ງຄ່າສະປີຣ໌ |
|
ສາມາດແນະນຳແລະປັບລໍ້ດາວ |
ການເຕີມທີ່ຕ່ຳແລະການ splashing ແບບສຸ່ມ |
ເຄື່ອງສົ່ງທີ່ຊ້າ 10 ເປີເຊັນ ແລະສັງເກດການປ່ຽນແປງ |
ຮີເຊັດເສັ້ນທາງ, ແທນຄູ່ມືທີ່ເສື່ອມ |
|
ອຸນຫະພູມຂອງສິນຄ້າ |
ເກີດຟອງ ແລະ ການເຕີມທີ່ສັ້ນໃນເວລາທີ່ອຸ່ນ |
ບັນທຶກອຸນຫະພູມ ແລະ ນ້ຳໜັກການເຕີມທຸກໆ 30 ນາທີ |
ປັບຄວາມເຂັ້ມງວດຂອງເຄື່ອງເຢັນ, ປັບເວລາການເຕີມ |
|
ການຕິດຕັ້ງເຊີນເຊີ |
ການເລື່ອນຊ້າເປັນເວລາຫຼາຍອາທິດ |
ເປີຽບเทີບຈໍສະແດງກັບເຄື່ອງຊົ່ວງທີ່ສາມາດຕິດຕາມໄດ້ |
ປັບຄ່າໃໝ່, ສອບສອບແຜ່ນຮອງ ແລະ ລວດໄຟ |
ໃຊ້ການເກັບຕົວຢ່າງ ແລະ ມາດຕະຖານທີ່ສະທ້ອນຄວາມຜະລິດຈິງ
ການກວດສອບຄັ້ງດຽວບໍ່ແມ່ນການສຶກສາຄວາມສາມາດ. ສ້າງຂະບວນການເກັບຕົວຢ່າງທີ່ຄອບຄຸມທັງຫົວເຕີມ ການປ່ຽນການເຮັດວຽກ ແລະ ການປ່ຽນຜະລິດຕະພັນ. ໃຫ້ຊົ່ວງນ້ຳໜັກຖັງຫຼັງຈາກການປິດຝາ ບັນທຶກນ້ຳໜັກຂອງຖັງ (tare weight) ແລະ ຄຳນວນນ້ຳໜັກສຸດທິ. ສຳລັບຄວາມຕ້ອງການທາງດ້ານກົດໝາຍ ຫຼື ລູກຄ້າ ມາດຕະຖານ OIML R87 ເປັນເອກະສານອ້າງອີງທີ່ເປັນປະໂຫຍດສຳລັບນ້ຳໜັກສຸດທິຂອງຜະລິດຕະພັນທີ່ຖືກຫໍ່ຫຸ້ມລ່ວງໆ ໂດຍລວມທັງຂໍ້ຜິດພາດສູງສຸດທີ່ອະນຸຍາດໄດ້ ຂື້ນກັບປະລິມານທີ່ກຳນົດ. ມາດຕະຖານນີ້ບໍ່ໄດ້ເປັນການແທນແທນແຜນຄຸນນະພາບຂອງໂຮງງານເອງ ແຕ່ໃຫ້ເປັນເຄື່ອງອ້າງອີງທີ່ສາມາດປ້ອງກັນໄດ້. ຕິດຕາມຜົນໄດ້ຮັບຕາມຫົວເຕີມແຕ່ລະອັນດ້ວຍแผนภูມິຄວບຄຸມ (control chart). ວິເຄາະຄວາມແຕກຕ່າງຂອງຄ່າທີ່ເคลື່ອນໄຫວ (moving range) ນອກຈາກຄ່າສະເລ່ຍເທົ່ານັ້ນ. ຄ່າສະເລ່ຍທີ່ຄົງທີ່ແຕ່ມີການແຕກຕ່າງຫຼາຍກໍຍັງເປັນບັນຫາ. ຂໍ້ຜິດພາດທີ່ເກີດບໍ່ບໍ່ເທົ່າໃດແມ່ນການປັບຄ່າເຄື່ອງເຕີມທຸກຄັ້ງທີ່ຖັງມີນ້ຳໜັກສູງ ຫຼື ຕ່ຳ ເຊິ່ງເຮັດໃຫ້ຄວາມປ່ຽນແປງທຳມະດາກາຍເປັນການແທງ (tampering). ເກັບຕົວຢ່າງຖັງໃຫ້ພໍເພື່ອເຫັນຮູບແບບທີ່ຊັດເຈນ ແລ້ວຈຶ່ງດຳເນີນການຕໍ່ສາເຫດ. ສຳລັບຖັງຂະໜາດນ້ອຍ ການປ່ຽນແປງນ້ຳໜັກເປັນກຣາມນ້ອຍໆກໍມີຜົນກະທົບ ດັ່ງນັ້ນຈຶ່ງຕ້ອງໃຊ້ເຄື່ອງຊົ່ວງທີ່ມີຄວາມຖືກຕ້ອງເໝາະສົມ ແລະ ຕັ້ງຄ່າຄືນດ້ວຍນ້ຳໜັກທີ່ສາມາດຕິດຕາມທີ່ມາໄດ້.
ປັບຄ່າເຊັນເຊີແລະຢືນຢັນລະບົບທັງໝົດ
ເຊັນເຊີເລີ່ມເຮັດວຽກຜິດປົກກະຕິ, ແຖບຕິດຕັ້ງເລີ່ມຫຼວມ, ແລະ ເສັ້ນໄຟເລີ່ມຮັບສັນຍານຮີ້ກວ່າ. ເຄື່ອງວັດແທກລະດັບອາດຈະສະອາດແຕ່ຕັ້ງຢູ່ໃນຕຳແໜ່ງທີ່ບໍ່ຖືກຕ້ອງ. ເຄື່ອງວັດແທກນ້ຳໜັກອາດຈະຢູ່ໃນສະພາບດີແຕ່ຕິດຕັ້ງຢູ່ເທິງໂຄງສ້າງທີ່ເບື່ອງ. ການປັບຄ່າຕ້ອງຄອບຄຸມທັງໝົດຂອງວົງຈອນການວັດແທກ, ບໍ່ແມ່ນພຽງແຕ່ໜ້າຈໍເທົ່ານັ້ນ. ໃຊ້ນ້ຳໜັກທີ່ສາມາດຕິດຕາມໄດ້ ຫຼື ມາດຕະຖານການລົ້ນທີ່ໄດ້ຮັບການຢືນຢັນ, ບັນທຶກຄ່າທີ່ພົບເດີມ ແລະ ຄ່າທີ່ປັບແລ້ວ, ແລະ ສົ່ງການກວດສອບຄືນຫຼັງຈາກການລ້າງ. ການປັບຄ່າຕາມອຸນຫະພູມຕ້ອງໄດ້ຮັບຄວາມສົນໃຈເປັນພິເສດ ເນື່ອງຈາກການປ່ຽນແປງນ້ອຍໆຂອງອຸນຫະພູມຜະລິດຕະພັນສາມາດເຮັດໃຫ້ນ້ຳໜັກເຕັມປ່ຽນແປງໄດ້ໂດຍບໍ່ມີບັນຫາດ້ານກົກເທີກ. ຢືນຢັນດ້ວຍການເຕັມທີ່ມີເວລາກຳນົດ ແລະ ການກວດສອບດ້ວຍເຄື່ອງຊົ່ວງທີ່ຄວາມໄວ້ຂອງການຜະລິດ. ຖ້າເຄື່ອງຈັກໃຊ້ການປັບຄ່າຕາມສູດ, ຕ້ອງຢືນຢັນວ່າສູດທີ່ຖືກຕ້ອງຖືກເລືອກໃຊ້ຫຼັງຈາກການປ່ຽນແປງ. ເຄື່ອງປະຕູນໃນໜ້າ Can ແມ່ນລະບົບທີ່ປະກອບດ້ວຍຕົວແປທາງກົກເທີກ, ຕົວແປທາງໄຟຟ້າ, ແລະ ຕົວແປຂອງຜະລິດຕະພັນ. ການປັບຄ່າເຊັນເຊີ່ງໜຶ່ງໂດຍບໍ່ພິຈາລະນາຕົວແປອື່ນໆເຊັ່ນ: ການຕິດຕັ້ງ ຫຼື ອຸນຫະພູມຂອງຜະລິດຕະພັນ ເປັນເຫດຜົນທີ່ອະທິບາຍໄດ້ວ່າເປັນຫຍັງຄວາມຖືກຕ້ອງຈຶ່ງເບິ່ງດີໃນວັນຈັນ ແຕ່ເລີ່ມບໍ່ດີໃນວັນສຸກ.
ເຮັດໃຫ້ການປ່ຽນແປງ ແລະ ການບໍາລຸງຮັກສາເກີດຂື້ນຊ້ຳໄດ້
ການສູນເສຍຄວາມຖືກຕ້ອງຫຼາຍທີ່ສຸດເກີດຂຶ້ນໃນໄລຍະການປ່ຽນແປງ ແລະ ການລ້າງ. ອຸປະກອນປິດຜັນຖືກປ່ຽນໂດຍບໍ່ໄດ້ກວດສອບຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ, ສາຍພາສາຖືກຕິດຕັ້ງຄືນໃໝ່ໃນລຳດັບທີ່ຜິດ, ແລະ ລ້ອຍຊີ້ນຳຖືກຕັ້ງຄ່າດ້ວຍຄວາມຮູ້ສຶກເທົ່ານັ້ນ. ວິທີການທີ່ສາມາດທົດສອບຄືນໄດ້ຈະດີກວ່າການແກ້ໄຂທີ່ສຸດຍອດ. ໃຊ້ບັນຊີການປ່ຽນແປງສັ້ນທີ່ມີຮູບພາບ, ຄ່າຄວາມຕຶດ, ແລະ ການເຕີມຢືນຢັນກ່ອນເລີ່ມການຜະລິດຢ່າງເຕັມຮູບແບບ. ຝຶກອົບຮົມຜູ້ປະຕິບັດງານໃຫ້ບັນທຶກຂໍ້ມູນຖັງ 10 ອັນທຳອິດຫຼັງຈາກທຸກການປ່ຽນແປງ, ບໍ່ແມ່ນພຽງແຕ່ໃນເວລາເລີ່ມຕົ້ນການເຮັດວຽກຂອງແຕ່ລະການ. ສົມທົບຂໍ້ມູນເຫຼົ່ານີ້ທຸກອາທິດຮ່ວມກັບທີມບໍາຮຸງຮັກສາ ແລະ ທີມຄຸນນະພາບ. ຖ້າຫາກຫົວເຕີມຄົງມີການເບື່ອນຕົວເປັນປະຈຳ, ຄວນສືບຄົ້ນເຖິງສາເຫດຕົ້ນຕໍ ແທນທີ່ຈະປັບຄ່າຊ້ຳໆກັນ. ສຳລັບຜູ້ຜະລິດເຄື່ອງດື່ມທີ່ກຳລັງວາງແຜນສຳລັບແຖວຜະລິດໃໝ່ ຫຼື ການອັບເກຣດໃຫຍ່, BIEVO ມີປະສົບການດ້ານການຜະລິດເຄື່ອງຈັກເຕີມຖັງມາເປັນເວລາດົນນານ, ການຜະລິດຊີ້ນສ່ວນພາຍໃນບໍລິສັດ, ແລະ ການສະໜັບສະໜູນບໍລິການທົ່ວໂລກ, ເຊິ່ງຊ່ວຍໃຫ້ໂຄງການການເຕີມ ແລະ ການຫໍ່ຫຸ້ມຖັງຢູ່ໃນເງື່ອນໄຂທີ່ເປັນຈິງ ແລະ ສາມາດເຮັດວຽກໄດ້ຢ່າງຕໍ່ເນື່ອງ.
ບັນຊີເນື້ອຫາ
- ເລີ່ມຕົ້ນດ້ວຍເຂດການເຕີມ ບໍ່ແມ່ນຈໍສະແດງຄວບຄຸມ
- ຈັບຄູ່ວິທີການເຕີມໃຫ້ເຂົ້າກັບການປະພຶດທີ່ແທ້ຈິງຂອງຜະລິດຕະພັນ
- ແກ້ໄຂການຈັດການຂວດກ່ອນທີ່ຈະຄົ້ນຫາຄວາມຖືກຕ້ອງໃນນ້ຳໜັກ (grams)
- ໃຊ້ການເກັບຕົວຢ່າງ ແລະ ມາດຕະຖານທີ່ສະທ້ອນຄວາມຜະລິດຈິງ
- ປັບຄ່າເຊັນເຊີແລະຢືນຢັນລະບົບທັງໝົດ
- ເຮັດໃຫ້ການປ່ຽນແປງ ແລະ ການບໍາລຸງຮັກສາເກີດຂື້ນຊ້ຳໄດ້