
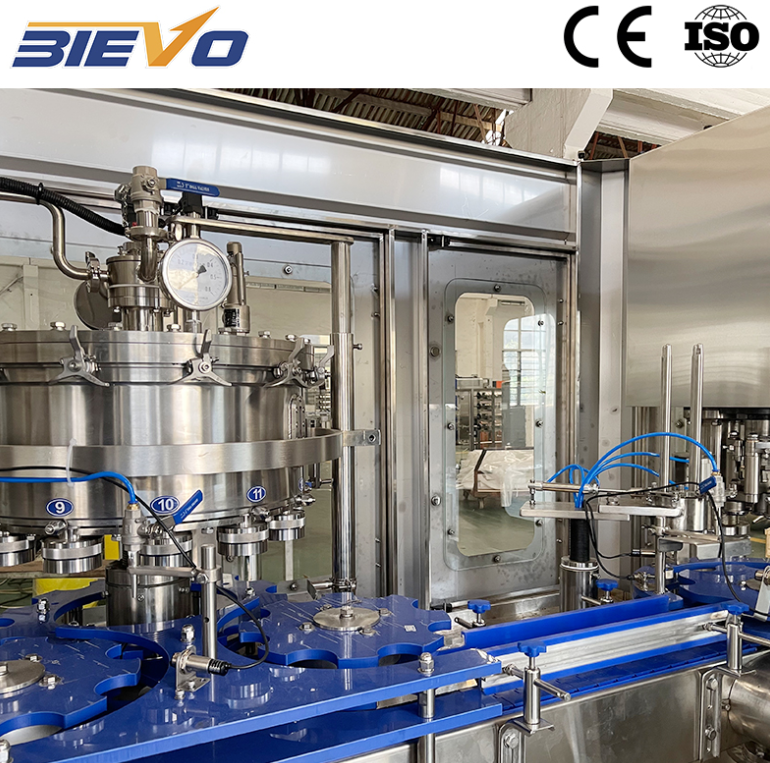
Comece pela zona de enchimento, não pela tela de controle
Uma máquina de enchimento de latas pode exibir uma receita perfeita no HMI, enquanto o peso real de enchimento varia dois ou três gramas entre os bicos. A discrepância normalmente começa na zona de enchimento, não na tela. Antes de ajustar parâmetros do PLC, inspecione as vedações das válvulas, as molas, a pressão na tigela de produto e o alinhamento dos bicos. Desgaste mínimo gera erros repetitivos que parecem problemas de software. Em uma modernização realizada em uma fábrica de bebidas no sul da China, a linha apresentava deriva nas tardes quentes. Duas vedações de válvula tinham inchado após uma mudança de sanitizante, e um suporte-guia para latas havia afrouxado. A substituição das vedações por um composto compatível e o reajuste do suporte reduziram a dispersão de enchimento em cerca de metade. A estabilidade mecânica vem em primeiro lugar. Uma verificação rápida de dez latas por bico revelará se o erro acompanha uma válvula, um canal ou toda a máquina. Se um único bico apresentar desvio, corrija esse bico. Se todos os bicos desviarem simultaneamente, investigue o suprimento de produto, a pressão ou a temperatura.
Ajuste o método de enchimento ao comportamento real do produto
A precisão do enchimento não é apenas uma especificação da máquina. Trata-se de um ajuste entre o método de enchimento e o comportamento do produto. Um lata com água parada e uma lata carbonatada espumante não compartilham a mesma janela de enchimento. Os enchedores volumétricos baseiam-se em um volume fixo, portanto variações de temperatura e densidade são relevantes. Os enchedores por nível dependem de um espaço livre estável e podem ser afetados pela formação de espuma. Os sistemas de fluxo em massa utilizam células de carga ou medidores de fluxo, mas ainda exigem sinais limpos e suporte estável para as latas. Produtos carbonatados acrescentam outra camada de complexidade, pois pressão e temperatura influenciam o CO2 dissolvido e a espuma. Uma máquina de enchimento de latas que opera bem a 4 °C pode apresentar dificuldades a 10 °C se a fórmula e o cronograma de enchimento não forem ajustados. Registre simultaneamente a temperatura do produto, a pressão no reservatório e o peso do enchimento. Busque padrões ao longo do turno, não apenas em uma única amostra. Muitas reclamações sobre precisão são, na verdade, reclamações sobre a janela de processo. Estreite essa janela antes de atribuir a falha ao equipamento de enchimento.
Corrija a manipulação das latas antes de buscar gramas
Um enchimento não consegue encher uma lata que não está corretamente posicionada. Trilhos-guia desgastados, uma roda-estrela frouxa ou uma alteração na velocidade do transportador podem causar respingos, latas tortas e enchimentos insuficientes. Essas falhas frequentemente aparecem como valores atípicos aleatórios, enquanto o desgaste da válvula tende a gerar um padrão constante de variação entre os bicos. Observe atentamente as latas ao entrarem na torre de enchimento. Um pequeno levantamento ou oscilação no ponto de assentamento é um aviso. Realize um teste simples: reduza a velocidade do transportador em 10 por cento e observe se a variação de enchimento diminui. Se isso ocorrer, o problema está no manuseio, não na válvula de enchimento. Confirme também se nenhum intertravamento de ‘nenhuma lata enchida’ está ativo e se as peças de troca retornam às mesmas configurações. Uma ficha digital de configuração com fotos e valores de torque é mais útil do que uma pasta com instruções genéricas. Correções no manuseio são baratas comparadas ao descarte de produto, e tornam cada calibração subsequente mais significativa.
|
Ponto de Verificação |
Sintoma comum |
Teste prático |
Ação Corretiva |
|
Junta de vedação da válvula de enchimento |
Um bico apresenta deriva após a limpeza |
Pese 10 latas por bico, durante 3 ciclos |
Substitua pela junta compatível e verifique a mola |
|
Guia de latas e roda-estrela |
Preenchimentos aleatórios baixos e respingos |
Conveyor lento a 10 por cento e observar variação |
Reinicializar trilhos, substituir guias desgastadas |
|
Temperatura do produto |
Espuma e preenchimentos curtos em turnos quentes |
Registrar temperatura e peso do preenchimento a cada 30 minutos |
Ajustar controle do resfriador, ajustar cronograma de preenchimento |
|
Montagem de Sensores |
Deriva lenta ao longo de semanas |
Comparar exibição com balança rastreável |
Recalibrar, verificar suporte e fiação |
Usar amostragem e padrões que reflitam a saída real
Uma única verificação de latas não constitui um estudo de capacidade. Elabore uma rotina de amostragem que abranja cabeçotes, turnos e alterações de produto. Pese as latas após a seladora, registre o peso tara e calcule o conteúdo líquido. Para requisitos legais ou do cliente, a norma OIML R87 fornece uma referência útil para o conteúdo líquido de produtos pré-embalados, incluindo erros máximos permissíveis vinculados à quantidade nominal. Essa norma não substitui o plano de qualidade interno da fábrica, mas oferece uma base defensável. Acompanhe os resultados por cabeçote de enchimento em um gráfico de controle. Analise a amplitude móvel, não apenas a média. Uma média estável com grande dispersão ainda representa um problema. Um erro comum é ajustar o enchimento após cada lata com valor alto ou baixo. Isso transforma variação normal em interferência indevida. Amostre um número suficiente de latas para identificar o padrão, depois atue sobre a causa. Em latas pequenas, pequenas variações em gramas são relevantes; portanto, utilize uma balança com resolução adequada e verifique-a com pesos rastreáveis.
Calibre os sensores e valide todo o laço
Os sensores desviam, os suportes afrouxam e a fiação capta ruído. Uma sonda de nível pode estar limpa, mas ligeiramente fora de posição. Uma célula de carga pode estar em bom estado, mas montada num quadro que se flexiona. A calibração deve abranger todo o ciclo de medição, não apenas o mostrador. Utilize pesos rastreáveis ou um padrão de caudal verificado, documente as leituras 'como encontrado' e 'como deixado', e repita a verificação após a limpeza. A compensação de temperatura merece atenção, pois pequenas variações na temperatura do produto podem alterar o peso de enchimento sem qualquer avaria mecânica. Valide com um enchimento cronometrado e uma verificação na balança à velocidade de produção. Se a máquina utilizar compensação baseada em receitas, confirme que a receita correta está ativa após a troca de referência. máquina de enchimento de latas é um sistema de variáveis mecânicas, elétricas e do produto. Calibrar um único sensor enquanto se ignora o suporte ou a temperatura do produto explica frequentemente por que a precisão parece boa na segunda-feira e fraca na sexta-feira.
Torne a troca de referência e a manutenção repetíveis
A maioria das perdas de precisão ocorre durante a troca de ferramentas e a limpeza. As juntas são substituídas sem verificar a compatibilidade dos compostos, as molas são recolocadas na ordem errada e os trilhos-guia são ajustados por sensação. Um processo repetível supera uma solução engenhosa. Utilize uma lista de verificação curta para trocas de ferramentas, com fotos, valores de torque e um enchimento de verificação antes da produção em plena escala. Treine os operadores para registrar as primeiras dez latas após cada troca de ferramentas, não apenas no início do turno. Revise os dados semanalmente com as equipes de manutenção e qualidade. Se a mesma cabeça continuar desviando, investigue a causa-raiz em vez de realizar ajustes repetidos. Para produtores de bebidas que planejam uma nova linha ou uma modernização significativa, a BIEVO combina décadas de experiência na fabricação de máquinas de envase, usinagem interna e suporte técnico global, o que ajuda a manter projetos de envase e embalagem de latas ancorados na praticidade da operacionalidade.
Sumário
- Comece pela zona de enchimento, não pela tela de controle
- Ajuste o método de enchimento ao comportamento real do produto
- Corrija a manipulação das latas antes de buscar gramas
- Usar amostragem e padrões que reflitam a saída real
- Calibre os sensores e valide todo o laço
- Torne a troca de referência e a manutenção repetíveis