
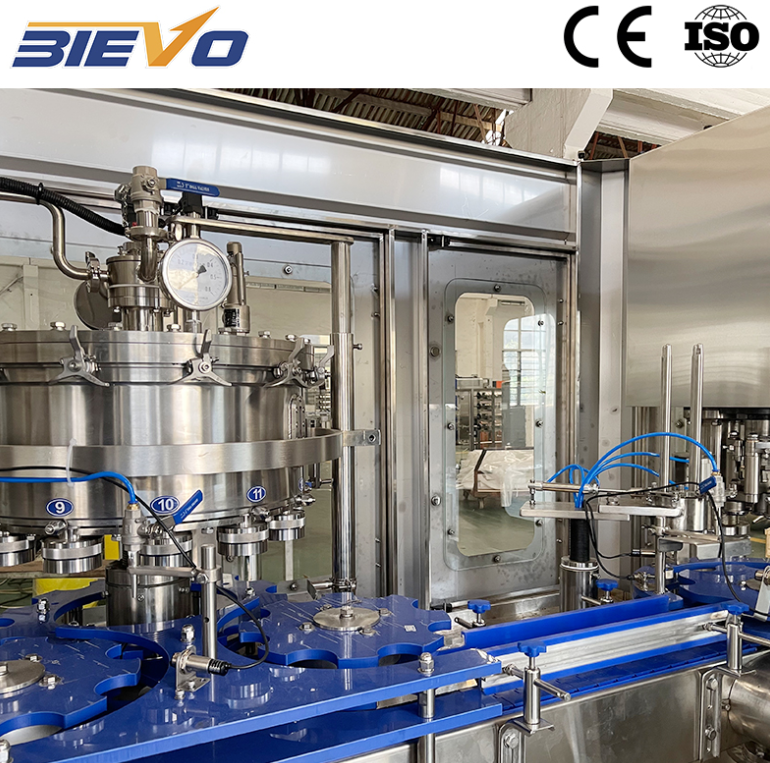
Commencez par la zone de remplissage, pas par l’écran de commande
Une machine de remplissage de boîtes peut afficher une recette parfaite sur l’IHM tout en présentant, en réalité, une dérive du poids de remplissage de deux ou trois grammes d’une tête à l’autre. Cette dérive provient généralement de la zone de remplissage, non de l’écran. Avant de modifier les paramètres du PLC, inspectez les joints des vannes, les ressorts, la pression dans le bac à produit et l’alignement des buses. Une usure minime engendre des erreurs répétables qui ressemblent à des problèmes logiciels. Lors d’une modernisation dans une usine de boissons du sud de la Chine, la ligne présentait une dérive en fin d’après-midi, lorsque la température montait. Deux joints de vannes s’étaient gonflés après un changement de désinfectant, et un support de guidage de boîtes s’était desserré. Le remplacement des joints par un matériau compatible, ainsi que le resserrage du support, a réduit d’environ moitié la dispersion des poids de remplissage. La stabilité mécanique passe avant tout. Un contrôle rapide de dix boîtes par tête permettra de déterminer si l’erreur suit une vanne, une voie ou l’ensemble de la machine. Si une seule tête est défectueuse, réparez cette tête. Si toutes les têtes dérivent simultanément, examinez l’alimentation en produit, la pression ou la température.
Adapter la méthode de remplissage au comportement réel du produit
La précision du remplissage ne dépend pas uniquement des spécifications techniques de la machine. Elle résulte d’une adéquation entre la méthode de remplissage et le comportement du produit. Un contenant d’eau calme et un contenant de boisson gazeuse mousseuse n’ont pas la même fenêtre de remplissage. Les remplisseurs volumétriques reposent sur un volume fixe, ce qui signifie que les variations de température et de densité ont une incidence. Les remplisseurs à niveau s’appuient sur une hauteur libre stable et peuvent être perturbés par la mousse. Les systèmes à débit massique utilisent des cellules de charge ou des débitmètres, mais ils nécessitent tout de même des signaux propres et un support stable des contenants. Les produits gazeux ajoutent une complexité supplémentaire, car la pression et la température influencent la teneur en CO2 dissous et la formation de mousse. Une machine de remplissage de canettes qui fonctionne bien à 4 °C peut rencontrer des difficultés à 10 °C si la recette et le chronométrage du remplissage ne sont pas ajustés. Enregistrer conjointement la température du produit, la pression dans la cuve et le poids de remplissage. Rechercher des tendances sur l’ensemble d’un poste de travail, et non pas uniquement sur un échantillon isolé. De nombreuses plaintes relatives à la précision correspondent en réalité à des problèmes liés à la fenêtre de processus. Rétrécir cette fenêtre avant d’imputer la faute au système de remplissage.
Régler la manutention des canettes avant de chercher à affiner les grammes
Un remplisseur ne peut pas remplir une boîte qui n’est pas correctement positionnée. Des rails de guidage usés, une roue étoilée lâche ou une modification de la vitesse du convoyeur peuvent provoquer des éclaboussures, des boîtes mal alignées et des remplissages insuffisants. Ces défauts apparaissent souvent sous forme de valeurs aberrantes aléatoires, tandis que l’usure d’une vanne se traduit généralement par un motif régulier sur l’ensemble des têtes. Observez attentivement les boîtes lorsqu’elles entrent dans la tourelle de remplissage. Une légère élévation ou une oscillation au point de positionnement constitue un avertissement. Effectuez un test simple : réduisez la vitesse du convoyeur de 10 % et vérifiez si la variation de remplissage diminue. Si c’est le cas, le problème provient de la manutention, et non de la vanne de remplissage. Vérifiez également que les dispositifs de sécurité « aucune boîte, aucun remplissage » fonctionnent correctement et que les pièces de changement de format reviennent bien aux mêmes réglages. Une fiche de paramétrage numérique comportant des photos et des valeurs de couple est plus utile qu’un classeur contenant des instructions génériques. Les corrections liées à la manutention sont peu coûteuses comparées au gaspillage de produit, et elles rendent toute calibration ultérieure plus significative.
|
Point de contrôle |
Symptôme courant |
Test pratique |
Action corrective |
|
Joint d’étanchéité de la vanne de remplissage |
Une tête dérive après le nettoyage |
Peser 10 boîtes par tête, sur 3 cycles |
Remplacer par un joint compatible et vérifier le ressort |
|
Guide-boîtes et roue étoilée |
Remplissages aléatoires faibles et éclaboussures |
Ralentir le convoyeur de 10 % et observer les variations |
Réinitialiser les rails, remplacer les guides usés |
|
Température du produit |
Formation d’écume et remplissages insuffisants pendant les postes chauds |
Enregistrer la température et le poids de remplissage toutes les 30 minutes |
Resserrer le contrôle du refroidisseur, ajuster le moment du remplissage |
|
Montage des capteurs |
Dérive lente sur plusieurs semaines |
Comparer l’affichage avec une balance traçable |
Recalibrer, vérifier le support et le câblage |
Utiliser des échantillons et des normes qui reflètent la production réelle
Un simple contrôle ponctuel ne constitue pas une étude de capabilité. Mettez en place une procédure d’échantillonnage couvrant les têtes de remplissage, les postes de travail et les changements de produit. Pesez les boîtes après le sertisseur, enregistrez le poids à vide (tare) et calculez le contenu net. Pour répondre aux exigences légales ou clientèles, la recommandation OIML R87 fournit une référence utile concernant le contenu net des produits préemballés, y compris les erreurs maximales admissibles liées à la quantité nominale. Cette norme ne remplace pas le plan qualité propre à l’usine, mais elle établit une base défendable. Suivez les résultats par tête de remplissage sur une carte de contrôle. Analysez l’étendue mobile (moving range), et non seulement la moyenne. Une moyenne stable accompagnée d’une forte dispersion reste un problème. Une erreur fréquente consiste à régler le remplisseur après chaque boîte présentant un poids trop élevé ou trop faible : cela transforme une variation normale en intervention intempestive. Prélevez suffisamment de boîtes pour identifier le motif sous-jacent, puis agissez sur sa cause racine. Pour les petites boîtes, de faibles variations en grammes sont significatives ; utilisez donc une balance dotée d’une résolution adaptée et vérifiez-la à l’aide de masses étalons traçables.
Étalonnez les capteurs et validez l’ensemble de la boucle
Les capteurs dérivent, les supports se desserrent et le câblage capte des interférences. Une sonde de niveau peut être propre, mais légèrement décalée. Une cellule de charge peut être en bon état, mais montée sur un châssis qui fléchit. L’étalonnage doit couvrir l’ensemble de la chaîne de mesure, pas seulement l’affichage. Utilisez des masses traçables ou une norme de débit vérifiée, documentez les relevés « avant étalonnage » et « après étalonnage », et répétez le contrôle après nettoyage. La compensation thermique mérite une attention particulière, car de faibles variations de température du produit peuvent modifier le poids de remplissage sans qu’aucun défaut mécanique ne soit présent. Validez à l’aide d’un remplissage chronométré et d’une vérification sur balance à vitesse de production. Si la machine utilise une compensation basée sur des recettes, assurez-vous que la bonne recette est bien activée après un changement de référence. machine à remplir des canettes est un système de variables mécaniques, électriques et liées au produit. Étalonnez un capteur tout en négligeant les supports ou la température du produit explique souvent pourquoi la précision semble bonne le lundi et médiocre le vendredi.
Rendre les changements de référence et la maintenance reproductibles
La plupart des pertes de précision surviennent pendant les changements de série et le nettoyage. Les joints sont remplacés sans vérifier la compatibilité des matériaux, les ressorts sont remontés dans le mauvais ordre, et les rails de guidage sont réglés « à l’estimation ». Un processus reproductible l’emporte sur une solution astucieuse. Utilisez une courte liste de contrôle pour les changements de série, accompagnée de photos, des valeurs de couple et d’un remplissage de vérification avant la production complète. Formez les opérateurs afin qu’ils enregistrent les dix premières boîtes après chaque changement de série, et non seulement au début du poste. Examinez ces données hebdomadairement avec les équipes de maintenance et de qualité. Si une même tête dérive systématiquement, recherchez-en la cause racine plutôt que d’effectuer des réglages répétés. Pour les producteurs de boissons envisageant une nouvelle ligne ou une modernisation majeure, BIEVO allie des décennies d’expérience dans la fabrication de machines de remplissage, une usinage interne maîtrisé et un soutien technique mondial, ce qui permet de maintenir les projets de remplissage et d’emballage de boîtes ancrés dans une exploitabilité pratique.
Table des matières
- Commencez par la zone de remplissage, pas par l’écran de commande
- Adapter la méthode de remplissage au comportement réel du produit
- Régler la manutention des canettes avant de chercher à affiner les grammes
- Utiliser des échantillons et des normes qui reflètent la production réelle
- Étalonnez les capteurs et validez l’ensemble de la boucle
- Rendre les changements de référence et la maintenance reproductibles