
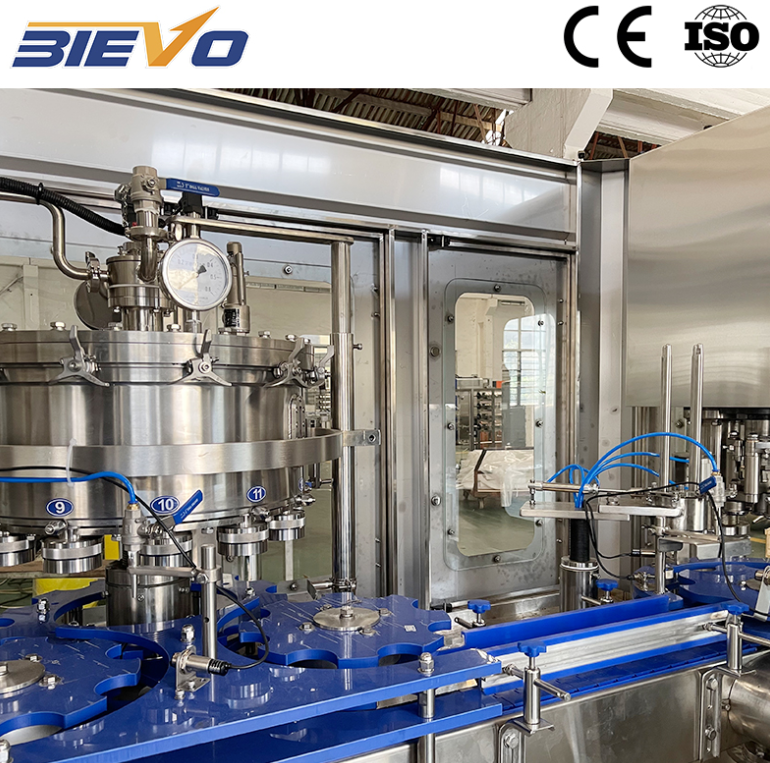
เริ่มต้นที่โซนการบรรจุ ไม่ใช่ที่หน้าจอควบคุม
เครื่องบรรจุกระป๋องอาจแสดงสูตรที่สมบูรณ์แบบบนหน้าจอ HMI แต่น้ำหนักการบรรจุจริงกลับแปรผันไปสองหรือสามกรัมระหว่างหัวบรรจุแต่ละตัว ความคลาดเคลื่อนมักเริ่มต้นที่โซนการบรรจุ ไม่ใช่ที่หน้าจอ ก่อนปรับพารามิเตอร์ของ PLC ควรตรวจสอบซีลของวาล์ว สปริง แรงดันในถังบรรจุผลิตภัณฑ์ และการจัดแนวของหัวจ่าย ความสึกหรอเล็กน้อยจะก่อให้เกิดข้อผิดพลาดที่เกิดซ้ำได้ ซึ่งมักดูคล้ายปัญหาซอฟต์แวร์ ในการปรับปรุงระบบ (retrofit) ที่โรงงานเครื่องดื่มแห่งหนึ่งทางตอนใต้ของประเทศจีน สายการผลิตเกิดความคลาดเคลื่อนในช่วงบ่ายที่อากาศร้อน พบว่าซีลของวาล์วสองตัวบวมขึ้นหลังจากเปลี่ยนสารฆ่าเชื้อ และแท่นยึดกระป๋องหนึ่งตัวหลวมออก การเปลี่ยนซีลใหม่ด้วยวัสดุที่เข้ากันได้และปรับตั้งค่าแท่นยึดใหม่ ทำให้ช่วงความแปรผันของน้ำหนักการบรรจุลดลงประมาณครึ่งหนึ่ง ความมั่นคงของส่วนประกอบเชิงกลจึงเป็นสิ่งสำคัญอันดับแรก การตรวจสอบกระป๋องสิบใบต่อหัวบรรจุอย่างรวดเร็วจะช่วยระบุได้ว่าข้อผิดพลาดนั้นเกิดตามวาล์ว ตามช่องบรรจุ หรือทั้งเครื่อง หากหัวบรรจุหัวใดหัวหนึ่งผิดเพี้ยน ให้ซ่อมแซมเฉพาะหัวนั้น หากหัวบรรจุทั้งหมดผิดเพี้ยนพร้อมกัน ให้ตรวจสอบแหล่งจ่ายผลิตภัณฑ์ แรงดัน หรืออุณหภูมิ
จับคู่วิธีการบรรจุให้สอดคล้องกับพฤติกรรมจริงของผลิตภัณฑ์
ความแม่นยำในการบรรจุไม่ใช่เพียงข้อกำหนดเฉพาะของเครื่องจักรเท่านั้น แต่เป็นผลจากการจับคู่ที่เหมาะสมระหว่างวิธีการบรรจุกับพฤติกรรมของผลิตภัณฑ์ ตัวอย่างเช่น กระป๋องน้ำเปล่าที่ไม่มีฟอง กับกระป๋องเครื่องดื่มคาร์บอเนตที่มีฟอง ไม่สามารถใช้ช่วงเวลาการบรรจุเดียวกันได้ เครื่องบรรจุแบบปริมาตร (volumetric filler) พึ่งพาปริมาตรคงที่ ดังนั้นการเปลี่ยนแปลงอุณหภูมิและความหนาแน่นจึงมีผลต่อผลลัพธ์ เครื่องบรรจุแบบควบคุมระดับ (level filler) อาศัยพื้นที่ว่างเหนือผิวของของเหลว (headspace) ที่คงที่ ซึ่งอาจผิดพลาดได้ง่ายเมื่อมีฟองเกิดขึ้น ส่วนระบบการไหลตามมวล (mass flow system) ใช้เซลล์รับน้ำหนัก (load cell) หรือมาตรวัดการไหล (flow meter) แต่ก็ยังต้องการสัญญาณที่สะอาดและฐานรองรับกระป๋องที่มั่นคงอยู่ดี สำหรับผลิตภัณฑ์ที่มีก๊าซคาร์บอนไดออกไซด์ (CO₂) ละลายอยู่ จะมีปัจจัยเพิ่มเติมอีกสองประการคือ ความดันและอุณหภูมิ ซึ่งส่งผลโดยตรงต่อปริมาณ CO₂ ที่ละลายอยู่และระดับการเกิดฟอง ตัวอย่างเช่น เครื่องบรรจุกระป๋องที่ทำงานได้ดีที่อุณหภูมิ 4 องศาเซลเซียส อาจมีปัญหาเมื่ออุณหภูมิเพิ่มขึ้นเป็น 10 องศาเซลเซียส หากไม่มีการปรับสูตรและจังหวะการบรรจุให้เหมาะสม จึงควรบันทึกอุณหภูมิของผลิตภัณฑ์ ความดันในถังบรรจุ (bowl pressure) และน้ำหนักที่บรรจุไว้พร้อมกัน แล้ววิเคราะห์แนวโน้มตลอดกะการทำงาน ไม่ใช่แค่จากตัวอย่างเดียวเท่านั้น หลายกรณีที่มีการร้องเรียนเรื่องความแม่นยำที่แท้จริงแล้วกลับเป็นปัญหาของ 'ช่วงกระบวนการ' (process window) มากกว่า ดังนั้นควรปรับแคบช่วงกระบวนการให้เหมาะสมก่อนจะโทษเครื่องบรรจุ
แก้ไขปัญหาการจัดการกระป๋องก่อนแก้ไขน้ำหนักบรรจุ
เครื่องบรรจุไม่สามารถบรรจุกระป๋องที่ไม่ถูกจัดวางให้แน่นหนาได้อย่างเหมาะสม รางนำทางที่สึกหรอ ล้อดาวที่หลวม หรือความเร็วของสายพานเปลี่ยนแปลง อาจก่อให้เกิดการกระเด็น การเอียงของกระป๋อง หรือปริมาณการบรรจุต่ำกว่ามาตรฐาน ข้อบกพร่องเหล่านี้มักปรากฏเป็นค่าผิดปกติแบบสุ่ม ในขณะที่การสึกหรอของวาล์วบรรจุมักแสดงรูปแบบความคลาดเคลื่อนที่สม่ำเสมอ โปรดสังเกตกระป๋องขณะเข้าสู่หัวหมุนบรรจุ แม้เพียงการยกตัวขึ้นเล็กน้อยหรือการสั่นไหวขณะจัดตำแหน่ง ก็ถือเป็นสัญญาณเตือน ลองทำการทดสอบง่ายๆ ด้วยการลดความเร็วสายพานลง 10 เปอร์เซ็นต์ แล้วสังเกตว่าความแปรปรวนของการบรรจุลดลงหรือไม่ หากลดลง แสดงว่าปัญหาเกิดจากกระบวนการจัดการกระป๋อง ไม่ใช่จากวาล์วบรรจุ ทั้งนี้ ควรตรวจสอบด้วยว่าระบบล็อกไม่ให้บรรจุเมื่อไม่มีกระป๋องทำงานตามปกติหรือไม่ และชิ้นส่วนที่ใช้ในการเปลี่ยนรูปแบบการผลิตกลับไปอยู่ในค่าตั้งต้นเดิมหรือไม่ แผ่นข้อมูลการตั้งค่าแบบดิจิทัลที่ประกอบด้วยภาพถ่ายและค่าแรงบิด จะมีประโยชน์มากกว่าสมุดคู่มือทั่วไปที่มีแต่คำแนะนำแบบกว้างๆ การแก้ไขปัญหาด้านการจัดการกระป๋องมีต้นทุนต่ำกว่าการทิ้งสินค้าที่ผลิตแล้วมาก และยังทำให้การปรับเทียบขั้นตอนต่อๆ ไปมีความหมายมากยิ่งขึ้น
|
จุดตรวจสอบ |
อาการที่พบบ่อย |
การทดสอบเชิงปฏิบัติ |
การแก้ไข |
|
ซีลของวาล์วบรรจุ |
หัวบรรจุหนึ่งหัวมีแนวโน้มคลาดเคลื่อนหลังการทำความสะอาด |
ชั่งน้ำหนักกระป๋อง 10 ใบต่อหัว จำนวน 3 รอบ |
เปลี่ยนเป็นซีลที่เข้ากันได้ และตรวจสอบสปริง |
|
ตัวนำทางกระป๋องและล้อดาว |
การบรรจุแบบสุ่มที่ระดับต่ำและหกกระเด็น |
ลดความเร็วสายพานลำเลียงลง 10 เปอร์เซ็นต์ และสังเกตความแปรผัน |
รีเซ็ตรางนำทาง แทนที่อุปกรณ์นำทางที่สึกหรอ |
|
อุณหภูมิของผลิตภัณฑ์ |
เกิดโฟมและบรรจุไม่เต็มในช่วงเวลาที่อุณหภูมิสูง |
บันทึกอุณหภูมิและน้ำหนักการบรรจุทุก 30 นาที |
ปรับควบคุมเครื่องทำความเย็นให้แม่นยำขึ้น และปรับจังหวะการบรรจุ |
|
การติดตั้งเซนเซอร์ |
การเปลี่ยนแปลงอย่างช้าๆ ภายในหลายสัปดาห์ |
เปรียบเทียบค่าที่แสดงกับตาชั่งที่สามารถตรวจสอบย้อนกลับได้ |
ปรับค่าการสอบเทียบใหม่ ตรวจสอบโครงยึดและสายไฟ |
ใช้ตัวอย่างและมาตรฐานที่สะท้อนผลลัพธ์จริง
การตรวจสอบกระป๋องเพียงครั้งเดียวไม่ใช่การศึกษาความสามารถของกระบวนการ ต้องจัดทำแผนการสุ่มตัวอย่างที่ครอบคลุมหัวบรรจุ รอบการทำงาน และการเปลี่ยนผลิตภัณฑ์ ให้ชั่งน้ำหนักกระป๋องหลังจากผ่านเครื่องปิดฝา บันทึกน้ำหนักเปล่า (tare weight) แล้วคำนวณน้ำหนักสุทธิ สำหรับข้อกำหนดตามกฎหมายหรือลูกค้า มาตรฐาน OIML R87 ให้แนวทางอ้างอิงที่เป็นประโยชน์เกี่ยวกับน้ำหนักสุทธิของผลิตภัณฑ์ที่บรรจุไว้ล่วงหน้า รวมถึงความคลาดเคลื่อนสูงสุดที่ยอมรับได้ซึ่งสัมพันธ์กับปริมาณที่ระบุไว้ แม้มาตรฐานนี้จะไม่สามารถแทนที่แผนควบคุมคุณภาพภายในของโรงงานได้ แต่ก็ให้จุดอ้างอิงที่สามารถพิสูจน์ได้ ให้บันทึกผลลัพธ์แยกตามหัวบรรจุลงในแผนภูมิควบคุม (control chart) และพิจารณาช่วงการเปลี่ยนแปลง (moving range) ไม่ใช่เพียงค่าเฉลี่ยเท่านั้น เพราะแม้ค่าเฉลี่ยจะคงที่แต่หากมีการกระจายตัวกว้าง ก็ยังถือเป็นปัญหาอยู่ ข้อผิดพลาดทั่วไปประการหนึ่งคือ การปรับตั้งเครื่องบรรจุหลังจากพบกระป๋องที่มีน้ำหนักสูงหรือต่ำทุกครั้ง ซึ่งจะเปลี่ยนความแปรผันตามธรรมชาติให้กลายเป็นการแทรกแซงโดยไม่จำเป็น ควรสุ่มตัวอย่างกระป๋องให้เพียงพอเพื่อสังเกตรูปแบบของข้อมูลก่อนจึงดำเนินการแก้ไขที่สาเหตุจริง สำหรับกระป๋องขนาดเล็ก การเปลี่ยนแปลงน้ำหนักเพียงไม่กี่กรัมก็มีน้ำหนักสำคัญ ดังนั้นจึงต้องใช้เครื่องชั่งที่มีความละเอียดเหมาะสมและตรวจสอบความถูกต้องด้วยน้ำหนักที่สามารถย้อนกลับได้ (traceable weights)
สอบเทียบเซนเซอร์และตรวจสอบความถูกต้องของวงจรทั้งระบบ
เซนเซอร์เกิดการเบี่ยงเบน ตัวยึดหลวม และสายไฟรับสัญญาณรบกวนได้ง่าย โพรบที่วัดระดับอาจสะอาดแต่ตั้งอยู่ในตำแหน่งที่คลาดเคลื่อนเล็กน้อย เซลล์รับน้ำหนักอาจทำงานปกติแต่ติดตั้งบนโครงที่โก่งตัวได้ การสอบเทียบควรครอบคลุมห่วงการวัดทั้งหมด ไม่ใช่เพียงแค่การแสดงผลเท่านั้น ให้ใช้น้ำหนักที่สามารถตรวจสอบย้อนกลับได้ หรือมาตรฐานการไหลที่ผ่านการรับรองแล้ว บันทึกค่าที่พบจริงก่อนสอบเทียบและค่าหลังสอบเทียบ แล้วทำการตรวจสอบซ้ำหลังการทำความสะอาด การชดเชยอุณหภูมิควรได้รับความสนใจเป็นพิเศษ เพราะการเปลี่ยนแปลงอุณหภูมิของผลิตภัณฑ์เพียงเล็กน้อยอาจทำให้น้ำหนักของการบรรจุเปลี่ยนไปโดยไม่มีข้อบกพร่องทางกลใดๆ ให้ตรวจสอบความถูกต้องด้วยการบรรจุแบบจับเวลาและการชั่งน้ำหนักขณะเครื่องทำงานที่ความเร็วในการผลิต หากเครื่องใช้การชดเชยตามสูตร ให้ยืนยันว่าสูตรที่ถูกต้องกำลังถูกใช้งานอยู่หลังการเปลี่ยนงาน เครื่องเติมกระป๋อง คือระบบที่ประกอบด้วยตัวแปรเชิงกล ตัวแปรไฟฟ้า และตัวแปรของผลิตภัณฑ์ การสอบเทียบเซนเซอร์เพียงตัวเดียวโดยไม่พิจารณาตัวแปรอื่น เช่น การรองรับหรืออุณหภูมิของผลิตภัณฑ์ มักเป็นสาเหตุที่ทำให้ความแม่นยำดูดีในวันจันทร์ แต่ลดลงในวันศุกร์
ทำให้การเปลี่ยนงานและการบำรุงรักษาสามารถทำซ้ำได้
ความคลาดเคลื่อนส่วนใหญ่เกิดขึ้นระหว่างการเปลี่ยนแปลงกระบวนการและการทำความสะอาด ซีลถูกเปลี่ยนโดยไม่ตรวจสอบความเข้ากันได้ของวัสดุ ชิ้นส่วนสปริงถูกติดตั้งกลับเข้าไปในลำดับที่ผิด และรางนำทางถูกตั้งค่าตามความรู้สึกมากกว่าการวัดอย่างแม่นยำ กระบวนการที่ทำซ้ำได้จะให้ผลลัพธ์ที่ดีกว่าการแก้ไขแบบฉับพลันแต่ไม่ยั่งยืน ใช้รายการตรวจสอบสำหรับการเปลี่ยนแปลงกระบวนการแบบสั้น พร้อมภาพประกอบ ค่าแรงบิดที่กำหนดไว้ และการเติมทดสอบเพื่อยืนยันก่อนเริ่มการผลิตจริง ฝึกอบรมผู้ปฏิบัติงานให้บันทึกข้อมูลจากกระป๋องแรกสิบใบหลังการเปลี่ยนแปลงกระบวนการทุกครั้ง ไม่ใช่แค่ตอนเริ่มกะเท่านั้น ทบทวนข้อมูลเหล่านี้เป็นประจำทุกสัปดาห์ร่วมกับทีมบำรุงรักษาและทีมควบคุมคุณภาพ หากหัวจ่ายเกิดการเบี่ยงเบนซ้ำๆ ให้หาสาเหตุเชิงลึกแทนที่จะปรับค่าซ้ำๆ สำหรับผู้ผลิตเครื่องดื่มที่กำลังวางแผนสร้างสายการผลิตใหม่หรืออัปเกรดระบบอย่างใหญ่หลวง BIEVO ผสานประสบการณ์หลายทศวรรษในการผลิตเครื่องบรรจุกระป๋อง การกลึงชิ้นส่วนภายในโรงงานเอง และการสนับสนุนบริการระดับโลก ซึ่งช่วยให้โครงการบรรจุกระป๋องและบรรจุภัณฑ์ดำเนินไปได้อย่างมีประสิทธิภาพและใช้งานจริง