
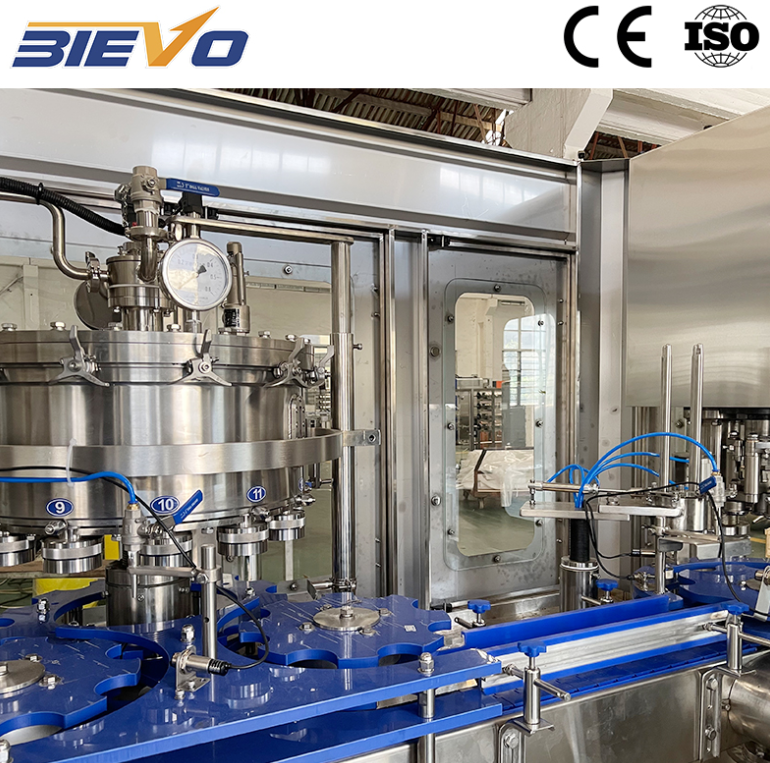
Sākiet ar pildīšanas zonu, nevis ar vadības ekrānu
Alus briketētājmašīna var rādīt perfektu recepti HMI ekrānā, kamēr patiesais pildījuma svars mainās divus vai trīs gramus starp atsevišķajām pildīšanas galvām. Šis atšķirību spraugas parasti rodas pildīšanas zonā, nevis ekrānā. Pirms veicat izmaiņas PLC parametru iestatījumos, pārbaudiet vārstu blīves, sviras, produktu krūzes spiedienu un caurules izlīdzinājumu. Mazs nodilums rada atkārtojamus noviržu veidus, kas izskatās kā programmatūras problēmas. Pārbūvē dzērienu ražotnē Dienvidķīnā līnija pēc pusdienlaika siltumā sāka novirzīties. Divas vārstu blīves bija izpletušās pēc dezinfekcijas līdzekļa maiņas, un viena alus konteineru vadītāja stiprinājuma kronšteins bija atlauzies. Blīvju aizvietošana ar savietojamu materiālu un kronšteina atkārtota nostiprināšana samazināja pildījuma svārstības aptuveni par pusi. Mekhāniskā stabilitāte ir pirmais prioritātes jautājums. Ātra desmit konteineru pārbaude katrā pildīšanas galvā parādīs, vai kļūda saistīta ar konkrētu vārstu, transporta joslu vai visu mašīnu. Ja viena galva darbojas nepareizi, labojiet šo galvu. Ja visas galvas vienlaikus novirzās, pārbaudiet produktu piegādi, spiedienu vai temperatūru.
Pielāgo piepildes metodi produktam faktiski raksturīgajam uzvedības veidam
Piepildes precizitāte nav tikai mašīnas tehniskais parametrs. Tā ir saskaņa starp piepildes metodi un produkta uzvedību. Neuzkarsēts ūdens un putas veidojošs gāzēts dzēriens neatbilst vienai un tai pašai piepildes robežai. Tilpuma piepildītāji balstās uz fiksētu tilpumu, tāpēc temperatūras un blīvuma izmaiņas ir būtiskas. Līmeņa piepildītāji atkarīgi no stabila virspusējā brīvā tilpuma un var tikt traucēti ar putām. Masas plūsmas sistēmas izmanto slodzes sensorus vai plūsmas mērītājus, bet tām joprojām nepieciešami tīri signāli un stabila konservu balsta struktūra. Gāzētiem produktiem rodas papildu sarežģījumi, jo spiediens un temperatūra ietekmē šķīdušo CO2 daudzumu un putas. Konservu piepildīšanas mašīna, kas darbojas labi 4 °C temperatūrā, var saskarties ar grūtībām 10 °C temperatūrā, ja recepte un piepildes laiks netiek pielāgoti. Reģistrējiet produkta temperatūru, trauka spiedienu un piepildes masu kopā. Meklējiet tendences visā darba maiņā, ne tikai vienā paraugā. Dažas precizitātes sūdzības patiesībā ir procesa robežu sūdzības. Pirms vainot piepildītāju, sašauriniet šo robežu.
Novērsiet konservu apstrādes problēmas pirms meklējat gramus
Aizpildītājs nevar aizpildīt skārda kannu, kas nav pareizi novietota. Nolietojušās vadotnes, vaļīgs zvaigžņveida ritenis vai transportiera ātruma maiņa var izraisīt šļakatu, saspiestas kastītes un nepietiekamu aizpildījumu. Šīs kļūdas bieži parādās kā nejauši izcilnieki, kamēr vārsta nolietojums parasti rada stabili galvu rakstu. Vērojiet kastes, kad tās ienāk aizpildīšanas tornī. Mazs pacēliens vai svārstīšanās pie novietošanas vietas ir brīdinājums. Veiciet vienkāršu testu: samaziniet transportiera ātrumu par 10 procentiem un novērojiet, vai aizpildījuma svārstības samazinās. Ja tā notiek, problēma ir kastīšu apstrādē, nevis aizpildīšanas vārstā. Arī pārbaudiet, vai kastīšu neaizpildīšanas drošības sistēmas darbojas pareizi un vai pārslēgšanās daļas atgriežas uz tiem pašiem iestatījumiem. Ciparu iestatīšanas lapa ar attēliem un momenta vērtībām ir noderīgāka nekā žurnāls ar vispārīgiem norādījumiem. Kastīšu apstrādes problēmu novēršana ir lēta salīdzinājumā ar produktu izmešanu, un tā padara katru turpmāko kalibrēšanu nozīmīgāku.
|
Pārbaudes punkts |
Bieži sastopamais simptoms |
Praktiskais tests |
Korekcijas pasākums |
|
Aizpildīšanas vārsta blīvējums |
Viena galva nobīdās pēc tīrīšanas |
Svērīt 10 kastītes katrā galvā, 3 cikli |
Nomainīt ar savietojamu blīvējumu, pārbaudīt spirāli |
|
Var vadīt un vadīt zvaigžņu riteni |
Nejauši zemi piepildījumi un šļakatas |
Palēnināt transportieri par 10 procentiem un novērot svārstības |
Noregulēt sliedes, nomainīt nodilušos vadītājus |
|
Produkta temperatūra |
Putas un nepietiekami piepildījumi karstās darba maiņās |
Reģistrēt temperatūru un piepildījuma svaru katrās 30 minūtēs |
Uzlabot dzesētāja regulēšanu, pielāgot piepildīšanas laiku |
|
Sensoru montāža |
Lēns nobīdes process nedēļu garumā |
Salīdzināt displeju ar kalibrētu svaru |
Pārkalibrēt, pārbaudīt stiprinājumu un vadiem |
Izmantot paraugu ņemšanu un standartus, kas atspoguļo patieso izvadi
Viena pārbaude nav spēju pētījums. Izveidot paraugu ņemšanas grafiku, kurā iekļautas visu piepildītāju galviņas, maiņas un produktu maiņas. Sverot konservu bākas pēc hermētizētāja, reģistrēt tukšās bākas svaru un aprēķināt neto saturu. Juridiskajām vai klienta prasībām OIML R87 nodrošina noderīgu atsauci par iepakotā produkta neto saturu, tostarp maksimāli pieļaujamām kļūdām, kas saistītas ar nominālo daudzumu. Šis standarts neaizstāj rūpnīcas pašas kvalitātes plānu, bet sniedz aizstāvamu pamatu. Rezultātus reģistrēt kontrolgrafikā pēc piepildītāja galviņas. Vērot mainīguma diapazonu, ne tikai vidējo vērtību. Stabila vidējā vērtība ar plašu izkliedi joprojām ir problēma. Bieža kļūda ir pielāgot piepildītāju pēc katras augstas vai zemas bākas. Tas pārvērš normālu svārstību par iejaukšanos. Ņemt pietiekami daudz bāku, lai redzētu modeli, tad rīkoties pret cēloni. Mazām bākām mazi gramu mainīgumi ir svarīgi, tāpēc izmantot svarus ar piemērotu izšķirtspēju un pārbaudīt tos ar kalibrētiem svariem.
Kalibrēt sensorus un pārbaudīt visu mērīšanas ciklu
Sensori nobīdās, turēkļi atlaižas un vadi uzņem troksni. Līmeņa sensors var būt tīrs, tačau viegli nobīdīts no pareizās pozīcijas. Slodzes sensors var būt vesels, tačau uzstādīts uz rāmja, kas elastīgi liecas. Kalibrācija jāveic visam mērīšanas ciklam, ne tikai displejam. Jāizmanto kalibrēti svari vai verificēts plūsmas standarts, jādokumentē „atradu” un „atstāju” rādījumi un pēc tīrīšanas jāatkārto pārbaude. Temperatūras kompensācijai jāpievērš īpaša uzmanība, jo nelielas produkta temperatūras izmaiņas var ietekmēt piepildes svaru bez jebkādas mehāniskas nepilnības. Pārbaude jāveic ar laika kontrolētu piepildīšanu un svaru pārbaudi ražošanas ātrumā. Ja mašīna izmanto receptes balstītu kompensāciju, jāpārbauda, vai pēc maiņas ir aktivizēta pareizā recepte. A konservu piepildīšanas mašīna ir mehānisku, elektrisku un produkta mainīgo lielumu sistēma. Viena sensora kalibrēšana, ignorējot citus faktorus, piemēram, atbalsta konstrukciju vai produkta temperatūru, bieži izskaidro, kāpēc precizitāte izskatās laba pirmdienā, bet slikti piektdienā.
Darīt maiņu un apkopi atkārtojamu
Lielākā daļa precizitātes zudumu rodas pārejas un tīrīšanas laikā. Blīves tiek nomainītas, nepārbaudot to savietojamību ar materiālu, atsperes tiek ievietotas nepareizā secībā, un vadītājrails tiek uzstādīti sajūtas pamatā. Atkārtojama procedūra ir efektīvāka par gudru risinājumu. Izmantojiet īsu pārejas pārbaudes sarakstu ar attēliem, momenta vērtībām un verifikācijas piepildīšanu pirms pilnas ražošanas uzsākšanas. Apmāciet operatorus reģistrēt pirmos desmit konservu bāķus pēc katras pārejas, ne tikai darba maiņas sākumā. Iknedēļas datu pārskatu kopā ar tehnisko apkopi un kvalitātes nodrošināšanu. Ja viena un tā pati galviņa regulāri novirzās, meklējiet pamatcēloni, nevis veiciet atkārtotas pielāgošanas. Alus un dzērienu ražotājiem, kuri plāno jaunas līnijas vai lielāku modernizāciju, BIEVO apvieno desmitgadēju pieredzi konservu pildīšanas aprīkojuma ražošanā, iekšējo mašinēšanu un globālo servisa atbalstu, kas palīdz saglabāt konservu pildīšanas un iepakojuma projektus praktiski izpildāmus.
Saturs
- Sākiet ar pildīšanas zonu, nevis ar vadības ekrānu
- Pielāgo piepildes metodi produktam faktiski raksturīgajam uzvedības veidam
- Novērsiet konservu apstrādes problēmas pirms meklējat gramus
- Izmantot paraugu ņemšanu un standartus, kas atspoguļo patieso izvadi
- Kalibrēt sensorus un pārbaudīt visu mērīšanas ciklu
- Darīt maiņu un apkopi atkārtojamu