
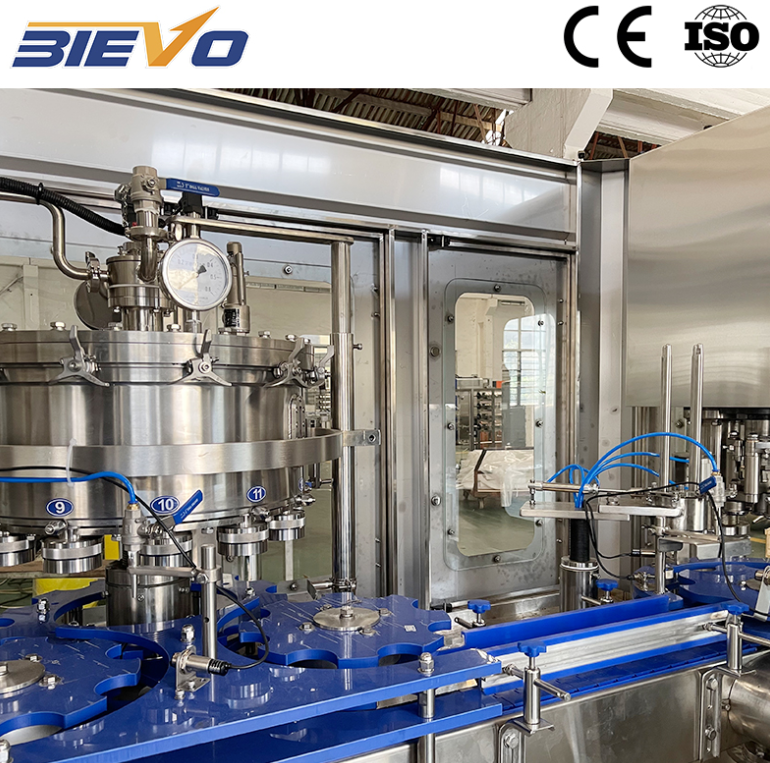
התחל באזור המילוי, לא במסך הבקרה
מכונת מילוי פחיות יכולה להציג מתכון מושלם על מסך הממשק האנושי-מכונה (HMI), בעוד שהמשקל האמיתי של המילוי משתנה בשניים או שלושה גרם בין הראשות השונות. הפער נוצר בדרך כלל באזור המילוי, לא על המסך. לפני שמשנים פרמטרים במערכת הבקרה התוכניתית (PLC), בדוק את חיבורי השסתומים, הקפיצים, הלחץ בכלי המכיל את המוצר, ואת יישור הפקקים. שחיקה קלה יוצרת טעויות חוזרות שנדמות כבעיות תוכנה. בעת עדכון של קו ייצור במפעל משקאות בדרום סין, הקו סטה מהערך הרצוי בצהריים חמים. שני חיבורי שסתומים נפחו לאחר החלפת חומר סניטציה, ומסגרת אחת להנחת הפחים השתחררה. החלפת החיבורים בחומר תואם ותיקון המסגרת הקטינו את הטווח של השגיאות במקסימום חצי. יציבות מכנית היא העדיפות הראשונה. בדיקה מהירה של עשר פחיות מכל ראש תראה האם השגיאה קשורה לשסתום מסוים, לנתיב מסוים או לכל המכונה. אם ראש אחד פועל לא כראוי – תקן אותו. אם כל הראשות סוטות יחד – בדוק את אספקת המוצר, הלחץ או הטמפרטורה.
התאם את שיטת המילוי להתנהגות האמיתית של המוצר
דיוק המילוי אינו רק مواصفת מכונה. זהו התאמה בין שיטת המילוי להתנהגות המוצר. פחית מים שקטה ופחית מוגזת מבעבעת אינן חולקות את אותו חלון מילוי. ממלאים נפחיים מסתמכים על נפח קבוע, ולכן שינויים בטמפרטורה ובצפיפות חשובים. ממלאים לפי רמה מסתמכים על מרחב חופשי יציב ויוכלו להשתבש בגלל בועות. מערכות זרימת מסה משתמשות בתאי עומס או מדדי זרימה, אך הן עדיין זקוקות לסיגנלים נקיים ולתמיכה יציבה של הפחית. מוצרים מוגזים מוסיפים שכבה נוספת, משום שלחץ וטמפרטורה משפיעים על דו-תחמוצת הפחמן המומסת והבצק. מכונת מילוי פחים שעובדת היטב ב-4 מעלות צלזיוס עשויה לקושי ב-10 מעלות צלזיוס אם המתכון וזמן המילוי לא מתואמים. רשום את טמפרטורת המוצר, הלחץ בכלי, ומשקל המילוי יחדיו. חפש תבניות לאורך המשמרת, לא רק דגימה אחת. רבות מה תלונות על דיוק הן למעשה תלונות על חלון התהליך. צר את החלון לפני שתאשים את מכונת המילוי.
תקן את טיפול הפחים לפני שתไลה אחר גרמים
ממלא לא יכול למלא פחית שלא מושבה כראוי. מסילות מדריך משופעות, גלגל כוכב רפוי או שינוי מהירות הרצפה יכולים לגרום להתפזרות נוזל, לפחיתות שמעוצבות בזווית ומלואים קצרים. תקלות אלו לרוב מופיעות כשגיאות אקראיות, בעוד שבלה של שסתום המילוי לרוב יוצרת דפוס עקבי של סטיות. עקובו אחר הפחיתות כאשר הן נכנסות לטורן המילוי. הרמה קטנה או רעידה בנקודת ההושבה היא אזהרה. בצעו בדיקה פשוטה: הקטינו את מהירות הרצפה ב-10 אחוז ובדקו האם השינוי במשקל המילוי קטן. אם כן, הבעיה נובעת מהטיפול בפחיתות, ולא משסתום המילוי. ודאו גם שאין חסימות פעילות של 'אין מילוי לפחית' וכי חלקים המוחלפים בעת המעבר בין מוצרים חוזרים לאותם הגדרות. גיליון הגדרות דיגיטלי עם תמונות וערכים של מומנט הידוק עוזר יותר מאשר תיקיית הוראות כלליות. התיקונים הנוגעים לטיפול בפחיתות זולים בהשוואה לביטול מוצר, ומשפרים את משמעות כל קליברציה עתידית.
|
נקודת בדיקה |
תסמין נפוץ |
בדיקה פרקטית |
פעולה תקנית |
|
אטם שסתום המילוי |
ראש אחד סוטה לאחר ניקוי |
שקלו 10 פחיתות בראש אחד, 3 מחזורים |
החליפו באטם תואם, בדקו את הקפיץ |
|
יכול לכוון ולשלוט בגלגל הכוכב |
מילויים נמוכים אקראיים ותנופות |
רצפה איטית ב-10 אחוז ומעקב אחר השינויים |
איפוס מסילות, החלפת מדריכים משוחקים |
|
טמפרטורת המוצר |
צמיגות ומילויים קצרים בשעות חמות |
רשימת טמפרטורה ומישקל המילוי כל 30 דקות |
הדקת בקרת המקרר, התאמת זמן המילוי |
|
התקנת חיישנים |
סחיפה איטית לאורך שבועות |
השוואת התצוגה עם מאזניים שניתן לעקוב אחריהן |
להתאים מחדש, לבדוק את המסגרת ואת החיבורים |
לשתמש במדגמים ובסטנדרטים שמשקפים את הפלט האמיתי
בדיקה אחת בלבד של פחית איננה מחקר יכולת. יש לבנות תהליך דגימה שמכסה את הראשים, המשמרות והשינויים במוצר. יש לשקול את הפחים לאחר המניע, להקליד את משקל התכולה הריקה ולחשב את משקל התכולה הנטו. לצורך דרישות משפטיות או לקוחות, הסטנדרט OIML R87 מספק מדריך שימושי למשקל התכולה הנטו של מוצרים מארוזים מראש, כולל השגיאות המרביות המותרות הקשורות לכמות الاسמונית. הסטנדרט אינו מחליף את תוכנית האיכות הפנימית של המפעל, אך הוא נותן בסיס מוצדק. יש לעקוב אחר התוצאות לפי ראש ממלא על תרשים בקרה. יש לבחון את טווח ההשתנות הזז, לא רק את הממוצע. ממוצע יציב עם פיזור רחב הוא עדיין בעיה. טעות נפוצה היא להתאים את הממלא אחרי כל פחית גבוהה או נמוכה. פעולה כזו הופכת וריאציה טבעית לתערבות. יש לדגום מספיק פחים כדי לראות את הדפוס, ואז לפעול על הסיבה. לפחים קטנים, שינויים קטנים בגרמים חשובים, ולכן יש להשתמש במאזניים עם רזולוציה מתאימה ולבדוק אותם באמצעות משקולות עם עקבה.
הטמעת חיישנים ואמת תקינות הלולאה כולה
החיישנים סובבים, המחזיקים מתרפים, והחיבורים נוטים לאסוף רעשים. מד העומק עשוי להיות נקי אך במקצת מחוץ למיקום הנכון. תא הטעינה עשוי להיות תקין אך מותקן על מסגרת שמתפתלת. ההטמעה חייבת לכסות את כל לולאת המדידה, לא רק את התצוגה. יש להשתמש במושקלות שניתן לעקוב אחריהן או בתקן זרימה מאושר, לתעד את הקריאה "כפי שנמצאה" ואת הקריאה "כפי שהשארנו", ולשנות את הבדיקה לאחר הניקוי. יש להתייחס גם לפיצוי טמפרטורה, משום ששינויים קטנים בטמפרטורת המוצר יכולים לשנות את משקל המילוי ללא תקלה מכנית כלשהי. יש לאמת זאת באמצעות מילוי מודד בזמן ובאמצעות שקילה על מאזניים במהירות הייצור. אם המכונה משתמשת בפיצוי מבוסס מתכונים, יש לאשר שהמתכון הנכון פעיל לאחר החלפת המוצר. מכונה למילוי קנים הוא מערכת של משתנים מכניים, חשמליים ומוצר. הטמעת חיישן אחד תוך התעלמות מהמשתנים האחרים, כגון תמיכה או טמפרטורת המוצר, מסבירה לעיתים קרובות מדוע הדיוק נראה טוב ביום שני ורע ביום שישי.
לפשט את החלפות המוצר והתיקונים
אובדן הדיוק הגדול ביותר מתרחש במהלך המעבר והניקוי. חתימות מוחלפות ללא בדיקת התאמתן של החומרים, קפיצים מוכנסים בסדר הלא נכון, ומסילות הנחיה מוצבות לפי תחושה. תהליך שחוזר על עצמו עדיף על פתרון חכם. השתמשו ברשימת בדיקה קצרה למעבר, הכוללת תמונות, ערכים של מומנט איזון, ובידוק ממלא לפני הפעלה מלאה. האמינו את המפעילים לרשום את עשרת הפחים הראשונים לאחר כל מעבר, ולא רק בתחילת המשמרת. סקרו את הנתונים מדי שבוע עם צוות התפעול והאיכות. אם ראש מסוים sigue לסטות שוב ושוב, חפשו את הסיבה העמוקה יותר במקום להתאים אותו שוב ושוב. לייצרני משקאות שמתכננים קו ייצור חדש או שדרוג משמעותי, BIEVO מציעה שילוב של עשורים של ייצור מכונות מילוי, עיבוד פנימי במכונה, ותמיכה טכנית גלובלית – מה שמאפשר לשמור על פרויקטים של מילוי ואריזת פחים מבוססים על פעילות אמינה ומעשית.