
Bắt đầu từ vùng chiết rót, không phải từ màn hình điều khiển
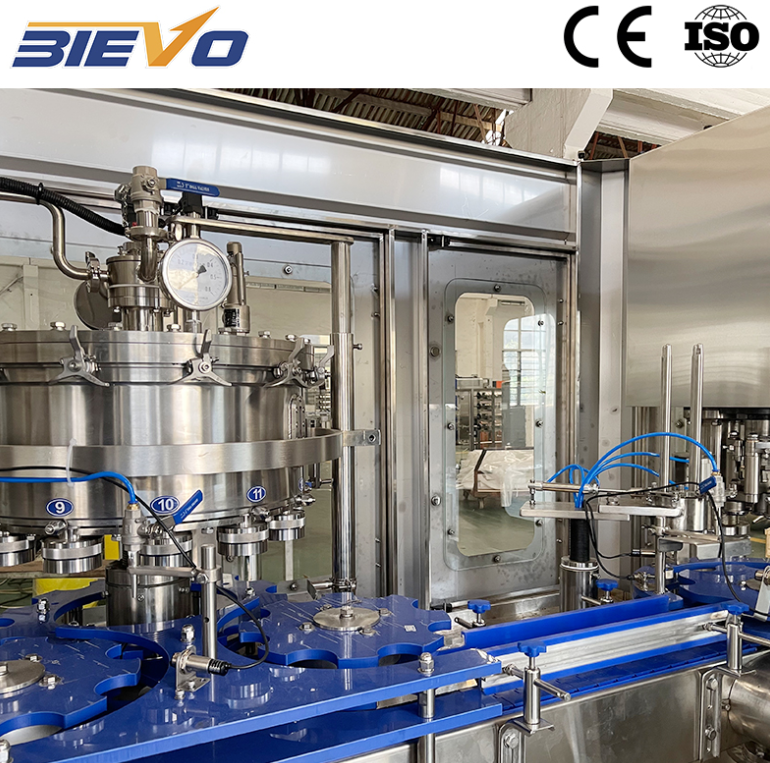
Một máy chiết lon có thể hiển thị công thức hoàn hảo trên giao diện người-máy (HMI), trong khi trọng lượng chiết thực tế lại chênh lệch hai hoặc ba gram giữa các đầu chiết. Sai lệch thường bắt nguồn từ vùng chiết rót, chứ không phải từ màn hình. Trước khi điều chỉnh tham số PLC, hãy kiểm tra độ kín của van, lò xo, áp suất trong bồn chứa sản phẩm và độ thẳng hàng của vòi phun. Mài mòn nhỏ gây ra những sai số lặp lại trông giống như sự cố phần mềm. Trong một dự án nâng cấp tại một nhà máy đồ uống ở miền nam Trung Quốc, dây chuyền bị trôi giá trị chiết vào những buổi chiều ấm. Hai gioăng van đã phình ra sau khi thay chất khử trùng, và một giá đỡ dẫn lon đã bị lỏng. Việc thay thế gioăng bằng loại vật liệu tương thích và siết chặt lại giá đỡ đã giảm độ phân tán trọng lượng chiết khoảng một nửa. Ổn định cơ học luôn là ưu tiên hàng đầu. Chỉ cần kiểm tra nhanh mười lon trên mỗi đầu chiết sẽ cho biết sai số đi theo van nào, làn nào hay toàn bộ máy. Nếu chỉ một đầu chiết sai, hãy sửa đầu đó. Nếu tất cả các đầu chiết đều trôi cùng lúc, hãy kiểm tra nguồn cung cấp sản phẩm, áp suất hoặc nhiệt độ.
Chọn phương pháp chiết rót phù hợp với cách sản phẩm thực tế vận hành
Độ chính xác khi chiết rót không chỉ là thông số kỹ thuật của máy. Đó là sự tương thích giữa phương pháp chiết rót và đặc tính vận hành của sản phẩm. Một lon nước tĩnh và một lon nước có ga tạo bọt không chia sẻ cùng một cửa sổ chiết rót. Máy chiết rót thể tích dựa vào thể tích cố định, do đó các thay đổi về nhiệt độ và khối lượng riêng đều ảnh hưởng. Máy chiết rót theo mức (level filler) phụ thuộc vào khoảng trống đầu (headspace) ổn định và dễ bị sai lệch bởi bọt. Hệ thống dòng khối lượng (mass flow) sử dụng cảm biến tải (load cell) hoặc lưu lượng kế, nhưng vẫn cần tín hiệu sạch và giá đỡ lon ổn định. Sản phẩm có ga thêm một lớp phức tạp vì áp suất và nhiệt độ ảnh hưởng đến lượng CO2 hòa tan và độ tạo bọt. Một máy chiết rót lon hoạt động tốt ở 4 °C có thể gặp khó khăn ở 10 °C nếu công thức và thời điểm chiết rót không được điều chỉnh. Ghi lại đồng thời nhiệt độ sản phẩm, áp suất trong bồn và trọng lượng chiết rót. Tìm kiếm các xu hướng trong suốt ca làm việc, chứ không chỉ dựa vào một mẫu đơn lẻ. Nhiều khiếu nại về độ chính xác thực chất là những khiếu nại về cửa sổ quy trình. Hãy thu hẹp cửa sổ quy trình trước khi đổ lỗi cho máy chiết rót.
Sửa lỗi xử lý lon trước khi chạy theo đuổi độ chính xác tính bằng gram
Máy chiết không thể chiết đầy một lon nếu lon không được đặt đúng vị trí. Các thanh dẫn hướng bị mòn, bánh xe sao bị lỏng hoặc tốc độ băng chuyền thay đổi có thể gây ra hiện tượng bắn bọt, lon bị nghiêng và lượng chiết thiếu. Những lỗi này thường xuất hiện dưới dạng các giá trị ngoại lệ ngẫu nhiên, trong khi sự mài mòn van chiết thường tạo thành mẫu đầu ổn định. Quan sát kỹ các lon khi chúng đi vào cụm quay chiết. Một chuyển động nâng nhẹ hoặc rung lắc nhỏ tại điểm đặt lon là dấu hiệu cảnh báo. Thực hiện một phép thử đơn giản: giảm tốc độ băng chuyền 10 phần trăm và quan sát xem độ biến thiên lượng chiết có giảm hay không. Nếu có, vấn đề nằm ở khâu xử lý lon chứ không phải ở van chiết. Ngoài ra, cần xác nhận rằng các khóa liên động 'không chiết lon nào' đang hoạt động bình thường và các bộ phận thay đổi khi chuyển đổi đều được thiết lập lại đúng như cũ. Một bảng thiết lập số hóa kèm ảnh chụp thực tế và giá trị xiết mô-men xoắn sẽ hữu ích hơn nhiều so với một cuốn tài liệu hướng dẫn chung chung. Việc khắc phục sự cố xử lý lon tốn rất ít chi phí so với việc loại bỏ sản phẩm lỗi, đồng thời giúp mọi lần hiệu chuẩn tiếp theo trở nên có ý nghĩa hơn.
|
Điểm kiểm tra |
Triệu chứng phổ biến |
Bài kiểm tra thực hành |
Biện pháp khắc phục |
|
Vòng đệm van chiết |
Một đầu bị trôi sau khi vệ sinh |
Cân 10 lon trên mỗi đầu, thực hiện 3 chu kỳ |
Thay bằng vòng đệm tương thích, kiểm tra lò xo |
|
Hướng dẫn lon và bánh xe sao |
Đổ ngẫu nhiên với lượng ít và bắn tung tóe |
Chạy băng chuyền chậm hơn 10 phần trăm và quan sát sự biến đổi |
Đặt lại thanh dẫn, thay thế các bộ dẫn mòn |
|
Nhiệt độ sản phẩm |
Xuất hiện bọt và đổ thiếu trong ca làm việc ấm |
Ghi lại nhiệt độ và trọng lượng mỗi lần đổ sau mỗi 30 phút |
Siết chặt điều khiển máy làm lạnh, điều chỉnh thời điểm đổ |
|
Lắp Đặt Cảm Biến |
Trôi chậm theo tuần |
So sánh màn hình hiển thị với cân có thể truy xuất nguồn gốc |
Hiệu chuẩn lại, kiểm tra giá đỡ và dây nối |
Sử dụng phương pháp lấy mẫu và tiêu chuẩn phản ánh đúng sản lượng thực tế
Một lần kiểm tra đơn lẻ trên lon không phải là một nghiên cứu khả năng. Hãy xây dựng quy trình lấy mẫu bao quát tất cả các đầu chiết, ca làm việc và thay đổi sản phẩm. Cân lon ngay sau máy ghép nắp, ghi lại trọng lượng vỏ (tare weight) và tính toán trọng lượng tịnh. Để đáp ứng yêu cầu pháp lý hoặc của khách hàng, tiêu chuẩn OIML R87 cung cấp tài liệu tham khảo hữu ích về trọng lượng tịnh của sản phẩm đóng gói sẵn, bao gồm sai số tối đa cho phép liên hệ với khối lượng danh định. Tiêu chuẩn này không thay thế kế hoạch chất lượng nội bộ của nhà máy, nhưng thiết lập một mốc chuẩn có thể bảo vệ được. Theo dõi kết quả theo từng đầu chiết trên biểu đồ kiểm soát. Hãy xem xét khoảng biến động di động (moving range), chứ không chỉ giá trị trung bình. Một giá trị trung bình ổn định nhưng độ phân tán lớn vẫn là vấn đề. Sai lầm phổ biến là điều chỉnh máy chiết sau mỗi lần cân lon có trọng lượng cao hoặc thấp. Việc này biến biến động tự nhiên thành can thiệp không cần thiết. Hãy lấy đủ số lượng lon để nhận diện xu hướng, sau đó hành động nhằm loại bỏ nguyên nhân gốc. Với lon nhỏ, những thay đổi nhỏ tính bằng gram cũng rất quan trọng; do đó, hãy sử dụng cân có độ phân giải phù hợp và hiệu chuẩn lại bằng quả cân có thể truy xuất nguồn gốc.
Hiệu chuẩn cảm biến và xác thực toàn bộ vòng điều khiển
Các cảm biến bị trôi, các giá đỡ bị lỏng lẻo và dây dẫn bắt nhiễu. Một đầu dò mức có thể sạch nhưng hơi lệch vị trí. Một cảm biến tải có thể hoạt động tốt nhưng được lắp trên khung bị biến dạng. Việc hiệu chuẩn cần bao quát toàn bộ vòng đo, không chỉ riêng màn hình hiển thị. Sử dụng các quả cân có thể truy xuất nguồn gốc hoặc tiêu chuẩn lưu lượng đã được xác minh, ghi chép lại các giá trị đo được trước và sau khi hiệu chuẩn, đồng thời lặp lại kiểm tra sau khi làm sạch. Bù nhiệt độ cần được chú ý kỹ vì những thay đổi nhỏ về nhiệt độ sản phẩm có thể làm thay đổi trọng lượng đổ đầy mà không có bất kỳ sự cố cơ học nào. Xác thực bằng cách đổ đầy trong khoảng thời gian xác định và kiểm tra cân ở tốc độ sản xuất. Nếu máy sử dụng bù dựa trên công thức, hãy xác nhận rằng công thức đúng đang được kích hoạt sau khi chuyển đổi. máy nạp hộp là một hệ thống gồm các biến cơ học, điện và của sản phẩm. Việc hiệu chuẩn một cảm biến trong khi bỏ qua các yếu tố như khung đỡ hoặc nhiệt độ sản phẩm thường giải thích vì sao độ chính xác trông tốt vào thứ Hai nhưng kém vào thứ Sáu.
Đảm bảo việc chuyển đổi và bảo trì có thể lặp lại
Hầu hết các tổn thất về độ chính xác xảy ra trong quá trình chuyển đổi và làm sạch. Các gioăng được thay thế mà không kiểm tra tính tương thích của vật liệu, các lò xo được lắp lại theo thứ tự sai, và các thanh dẫn hướng được căn chỉnh bằng cảm giác. Một quy trình có thể lặp lại luôn hiệu quả hơn một giải pháp thông minh nhất thời. Hãy sử dụng danh sách kiểm tra ngắn cho quá trình chuyển đổi, bao gồm ảnh minh họa, giá trị xiết mô-men xoắn và bước kiểm tra đổ đầy trước khi chạy sản xuất đầy tải. Đào tạo công nhân ghi nhận dữ liệu từ mười lon đầu tiên sau mỗi lần chuyển đổi, chứ không chỉ ở đầu ca làm việc. Xem xét dữ liệu này hàng tuần cùng bộ phận bảo trì và kiểm soát chất lượng. Nếu cùng một đầu chiết liên tục bị lệch, hãy tìm nguyên nhân gốc rễ thay vì điều chỉnh lặp đi lặp lại. Đối với các nhà sản xuất đồ uống đang lên kế hoạch xây dựng dây chuyền mới hoặc nâng cấp lớn, BIEVO kết hợp kinh nghiệm hàng thập kỷ trong sản xuất máy chiết, gia công cơ khí nội bộ và hỗ trợ dịch vụ toàn cầu — giúp các dự án chiết và đóng gói lon luôn bám sát thực tiễn vận hành.
Mục Lục
- Bắt đầu từ vùng chiết rót, không phải từ màn hình điều khiển
- Chọn phương pháp chiết rót phù hợp với cách sản phẩm thực tế vận hành
- Sửa lỗi xử lý lon trước khi chạy theo đuổi độ chính xác tính bằng gram
- Sử dụng phương pháp lấy mẫu và tiêu chuẩn phản ánh đúng sản lượng thực tế
- Hiệu chuẩn cảm biến và xác thực toàn bộ vòng điều khiển
- Đảm bảo việc chuyển đổi và bảo trì có thể lặp lại