
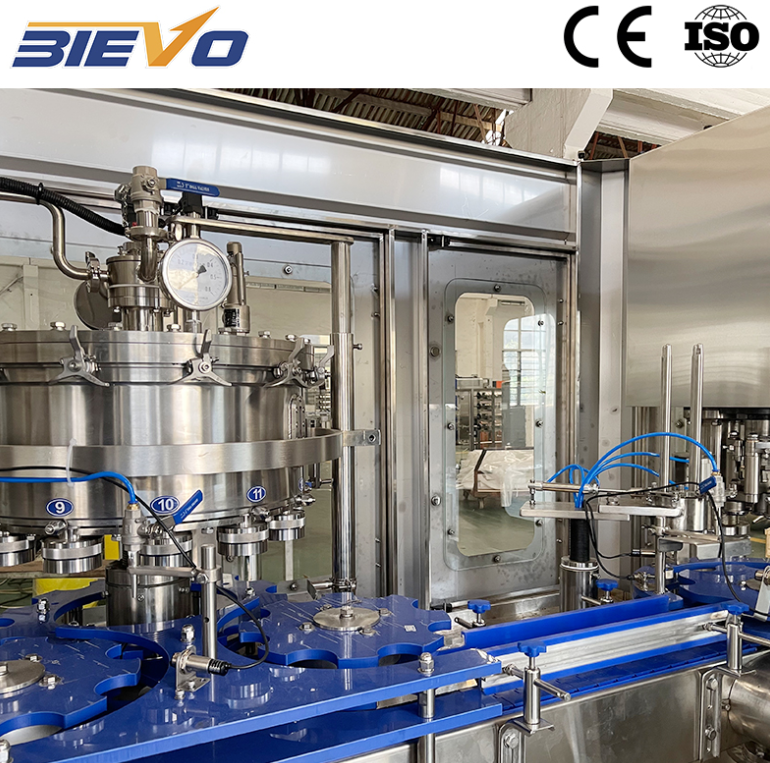
Simulan sa Puno ng Pagpupuno, Hindi sa Screen ng Kontrol
Ang isang makina para sa pagpupuno ng lata ay maaaring magpakita ng perpektong resipe sa HMI habang ang tunay na timbang ng puno ay nagbabago nang dalawa o tatlong gramo sa lahat ng ulo. Ang agwat ay karaniwang nagsisimula sa lugar ng pagpupuno, hindi sa screen. Bago baguhin ang mga parameter ng PLC, suriin ang mga gasket ng valve, mga spring, presyon ng palanggana ng produkto, at pagkakahanay ng nozzle. Ang maliit na pagsuot ay lumilikha ng paulit-ulit na mga error na tila mga problema sa software. Sa isang retrofit sa isang planta ng inumin sa timog na Tsina, ang linya ay nagbabago kapag mainit ang panahon sa hapon. Dalawang gasket ng valve ang pumalabas dahil sa pagbabago ng sanitizer, at ang isang bracket ng gabay para sa lata ay nawala ang kanyang kakahigan. Ang pagpapalit ng mga gasket gamit ang isang compatible na compound at ang pag-reset ng bracket ay binawasan ang pagkakaiba ng puno ng halos kalahati. Una ang mekanikal na katatagan. Ang mabilis na pagsusuri ng sampung lata bawat ulo ay magpapakita kung ang error ay sumusunod sa isang valve, isang lane, o sa buong makina. Kung ang isang ulo ang hindi tama, ayusin ang ulo. Kung lahat ng ulo ay nagbabago nang sabay-sabay, tingnan ang suplay ng produkto, presyon, o temperatura.
Ipareho ang Paraan ng Pagpupuno sa Tunay na Ugali ng Produkto
Ang katiyakan ng pagpupuno ay hindi lamang isang teknikal na katangian ng makina. Ito ay isang pagkakasunod-sunod sa pagitan ng paraan ng pagpupuno at ng ugali ng produkto. Ang isang lata ng tahimik na tubig at isang lata ng mabulaklak na carbonated na inumin ay hindi magkakaparehong window ng pagpupuno. Ang mga volumetric filler ay umaasa sa isang tiyak na dami, kaya mahalaga ang mga pagbabago sa temperatura at densidad. Ang mga level filler ay umaasa sa isang matatag na headspace at maaaring mabigo dahil sa labis na pagbubulaklak. Ang mga sistema ng mass flow ay gumagamit ng load cell o flow meter, ngunit kailangan pa rin nila ng malinaw na signal at matatag na suporta para sa lata. Dagdag pa rito, ang mga carbonated na produkto ay may karagdagang hamon dahil ang presyon at temperatura ay nakaaapekto sa natutunaw na CO2 at sa pagbubulaklak. Ang isang makina ng pagpupuno ng lata na gumagana nang maayos sa 4°C ay maaaring mahirapan sa 10°C kung hindi ina-adjust ang resipe at oras ng pagpupuno. I-record ang temperatura ng produkto, presyon ng bowl, at timbang ng puno nang sabay-sabay. Hanapin ang mga pattern sa buong shift, hindi lamang sa isang sample. Maraming reklamo tungkol sa katiyakan ay tunay na reklamo tungkol sa window ng proseso. Pahirapan ang window bago sisihin ang machine ng pagpupuno.
Ayusin muna ang Pagkakamaneho ng Lata Bago Hanapin ang Gram
Ang isang filler ay hindi kayang punuan ang isang lata na hindi nakaupo nang tama. Ang mga gumagamit na guide rails, isang maluwag na star wheel, o pagbabago sa bilis ng conveyor ay maaaring magdulot ng splash, mga lata na nakatayo nang pahilis, at kulang na punuan. Ang mga kapintasan na ito ay kadalasang lumalabas bilang mga random na outliers, samantalang ang pagsusuot ng valve ay karaniwang nagpapakita ng isang tuloy-tuloy na pattern sa ulo. Obserbahan ang mga lata habang pumapasok sila sa fill turret. Ang isang maliit na pagtaas o pagkabalande sa punto ng pag-upo ay isang babala. Gawin ang simpleng pagsusulit: pabagalin ang conveyor ng 10 porsyento at obserbahan kung ang pagkakaiba sa pagpupuno ay bumababa. Kung bumaba ito, ang problema ay nasa paghawak, hindi sa fill valve. Kumpirmahin din na walang gumagana na interlock para sa 'no can no fill' at na ang mga bahagi sa pagbabago ay bumabalik sa parehong mga setting. Ang isang digital na setup sheet na may mga litrato at mga halaga ng torque ay mas nakakatulong kaysa sa isang binder na puno ng pangkalahatang instruksyon. Ang mga solusyon sa paghawak ay murang-mura kumpara sa pagtapon ng produkto, at ginagawa nilang mas makabuluhan ang bawat sumunod na kalibrasyon.
|
Punto ng Pagsusuri |
Karaniwang sintomas |
Pangkasanayang pagsusulit |
Korektibong Aksyon |
|
Seal ng filler valve |
Isang ulo ang umiiyak pagkatapos ng paglilinis |
Timbangin ang 10 na lata bawat ulo, 3 na siklo |
Palitan ng compatible na seal, suriin ang spring |
|
Can guide at star wheel |
Mga random na mababang puno at salsal |
Mabagal na conveyor sa 10 porsyento at obserbahan ang pagkakaiba |
I-reset ang mga rail, palitan ang mga gumagapang na gabay |
|
Temperatura ng produkto |
Pumipili at maikling puno sa mainit na turno |
Itala ang temperatura at bigat ng puno bawat 30 minuto |
Pakinisin ang kontrol ng chiller, ayusin ang oras ng pagpuno |
|
Sensor Mounting |
Mabagal na paglipat sa loob ng mga linggo |
Ihambing ang display sa isang nakapagpapatunay na timbangan |
I-re-calibrate, suriin ang bracket at wiring |
Gumamit ng Sampling at Standards na Nagrerefleksyon sa Tunay na Output
Ang isang solong pagsusuri sa lata ay hindi isang pag-aaral ng kakayahan. Gumawa ng isang pamamaraan sa pagkuha ng sample na sumasaklaw sa mga ulo ng punasan, mga shift, at mga pagbabago sa produkto. Timbangin ang mga lata matapos ang seamer, i-record ang tare weight, at kwentahin ang net content. Para sa mga legal o pangangailangan ng customer, ang OIML R87 ay nagbibigay ng kapaki-pakinabang na sanggunian para sa net content ng prepackaged product, kabilang ang maximum permissible errors na nakasalalay sa nominal quantity. Ang standard na ito ay hindi pinalalitan ang sariling quality plan ng isang planta, ngunit nagbibigay ito ng isang defensible baseline. Subaybayan ang mga resulta ayon sa filler head gamit ang isang control chart. Tingnan ang moving range, hindi lamang ang average. Ang isang stable average na may malawak na spread ay nananatiling isang problema. Karaniwang kamalian ang mag-adjust ng filler pagkatapos ng bawat mataas o mababang lata. Ito ang nagpapalit sa normal na variation sa tampering. Kumuha ng sapat na bilang ng mga lata upang makita ang pattern, at kumilos batay sa ugat na sanhi. Para sa mga maliit na lata, ang maliit na pagbabago sa gram ay mahalaga, kaya gamitin ang timbangan na may sapat na resolution at suriin ito gamit ang traceable weights.
I-calibrate ang mga sensor at i-validate ang buong loop
Ang mga sensor ay nagkakalipat, ang mga suporta ay nagpapaluwang, at ang mga kable ay kumuha ng ingay. Ang isang level probe ay maaaring malinis ngunit bahagyang nasa maling posisyon. Ang isang load cell ay maaaring malusog ngunit nakakabit sa isang frame na nababaluktot. Dapat sakop ng calibration ang buong loop ng pagsukat, hindi lamang ang display. Gamitin ang mga timbang na may dokumentadong pagsubok o isang pinatunayang pamantayan sa daloy, i-dokumento ang mga reading bago at pagkatapos ng calibration, at ulitin ang pagsusuri pagkatapos ng paglilinis. Dapat bigyan ng pansin ang kompensasyon sa temperatura dahil ang maliit na pagbabago sa temperatura ng produkto ay maaaring magpalipat ng timbang ng puno nang walang anumang mekanikal na problema. I-verify gamit ang isang timed fill at pagsusuri sa timbangan sa bilis ng produksyon. Kung gumagamit ang makina ng recipe-based compensation, tiyaking aktibo ang tamang recipe pagkatapos ng pagbabago. makina sa Pagsasalin ng Can ay isang sistema ng mekanikal, elektrikal, at mga variable ng produkto. Ang pag-calibrate ng isang sensor habang binabale-wala ang iba pang mga variable tulad ng suporta o temperatura ng produkto ang karaniwang dahilan kung bakit mukhang mabuti ang accuracy noong Lunes ngunit mahina noong Biyernes.
Gawin ang Changeover at Maintenance na paulit-ulit
Ang karamihan ng pagkawala ng katiyakan ay nangyayari habang nagbabago o naglilinis. Ang mga seal ay ipinapalit nang walang pagsusuri sa compatibility ng compound, ang mga spring ay ibinabalik sa maling pagkakasunod-sunod, at ang mga guide rail ay itinatakda base sa pakiramdam lamang. Mas mainam ang isang paulit-ulit na proseso kaysa sa isang matalinong solusyon. Gamitin ang maikling checklist para sa pagbabago na may mga litrato, mga halaga ng torque, at verification fill bago ang buong produksyon. Sanayin ang mga operator na i-record ang unang sampung lata matapos ang bawat pagbabago, hindi lamang sa simula ng shift. Suriin ang datos nang lingguhan kasama ang maintenance at quality. Kung ang parehong ulo ay patuloy na lumiliko palabas, hanapin ang tunay na sanhi imbes na paulit-ulit na i-adjust. Para sa mga tagagawa ng inumin na nagpaplano ng bagong linya o malaking upgrade, ang BIEVO ay sumasali sa mahabang karanasan sa paggawa ng filling machinery, in-house machining, at global service support, na tumutulong upang panatilihin ang can filling at packaging projects na nakabase sa praktikal na runability.
Talaan ng mga Nilalaman
- Simulan sa Puno ng Pagpupuno, Hindi sa Screen ng Kontrol
- Ipareho ang Paraan ng Pagpupuno sa Tunay na Ugali ng Produkto
- Ayusin muna ang Pagkakamaneho ng Lata Bago Hanapin ang Gram
- Gumamit ng Sampling at Standards na Nagrerefleksyon sa Tunay na Output
- I-calibrate ang mga sensor at i-validate ang buong loop
- Gawin ang Changeover at Maintenance na paulit-ulit