
Inizia dalla zona di riempimento, non dallo schermo di controllo
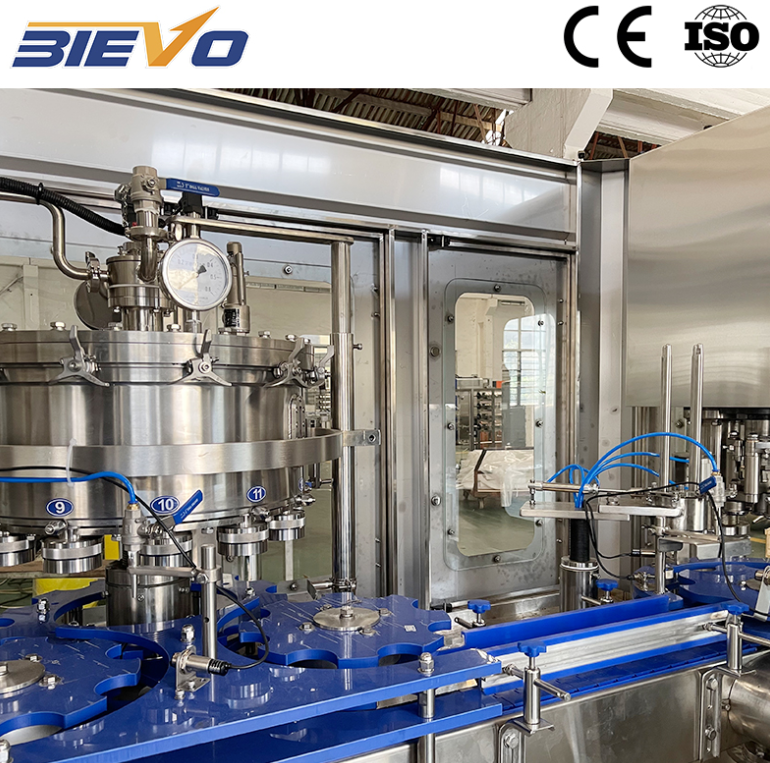
Una macchina per il riempimento di lattine può mostrare una ricetta perfetta sull’interfaccia utente (HMI), mentre il peso effettivo di riempimento varia di due o tre grammi tra i diversi erogatori. Il problema ha di solito origine nella zona di riempimento, non sullo schermo. Prima di modificare i parametri del PLC, ispezionare le guarnizioni delle valvole, le molle, la pressione nella vasca del prodotto e l’allineamento degli ugelli. Usure minime generano errori ripetibili che sembrano problemi software. In un intervento di retrofit in uno stabilimento bevande nel sud della Cina, la linea presentava deriva nelle calde ore pomeridiane. Due guarnizioni delle valvole si erano gonfiate dopo un cambio di disinfettante e una staffa di guida per le lattine si era allentata. Sostituendo le guarnizioni con un materiale compatibile e riassestando la staffa, lo scarto di riempimento si è ridotto di circa la metà. La stabilità meccanica viene prima di tutto. Un rapido controllo di dieci lattine per erogatore rivelerà se l’errore segue una valvola, una corsia o l’intera macchina. Se un solo erogatore è fuori specifica, intervenire su quell’erogatore. Se tutti gli erogatori derivano contemporaneamente, verificare l’alimentazione del prodotto, la pressione o la temperatura.
Scegliere il metodo di riempimento in base al comportamento reale del prodotto
L'accuratezza del riempimento non è soltanto una specifica della macchina: è l’adeguatezza tra il metodo di riempimento e il comportamento del prodotto. Una lattina di acqua ferma e una lattina di bevanda gassata schiumosa non condividono la stessa finestra di riempimento. I riempitori volumetrici si basano su un volume fisso, quindi le variazioni di temperatura e densità sono rilevanti. I riempitori a livello dipendono da uno spazio libero stabile e possono essere influenzati negativamente dalla schiuma. I sistemi a portata di massa utilizzano celle di carico o misuratori di portata, ma necessitano comunque di segnali puliti e di un supporto stabile per le lattine. I prodotti gassati aggiungono un ulteriore livello di complessità, poiché pressione e temperatura influenzano l’anidride carbonica disciolta e la formazione di schiuma. Una macchina per il riempimento di lattine che funziona bene a 4 °C potrebbe avere difficoltà a 10 °C se la ricetta e i tempi di riempimento non vengono adeguati. Registrare contemporaneamente la temperatura del prodotto, la pressione nella vasca e il peso di riempimento. Cercare schemi ricorrenti durante il turno, non limitarsi a un singolo campione. Molte lamentele sull’accuratezza sono in realtà lamentele sulla finestra di processo. Restringere tale finestra prima di attribuire la colpa al riempitore.
Risolvere la gestione delle lattine prima di inseguire i grammi
Un riempitore non può riempire una lattina che non è posizionata correttamente. Guide usurate, una ruota stellata allentata o una variazione di velocità del nastro trasportatore possono causare schizzi, lattine inclinate e riempimenti insufficienti. Questi difetti si manifestano spesso come valori anomali casuali, mentre l’usura della valvola tende a produrre un andamento costante del livello di riempimento. Osservare attentamente le lattine all’ingresso della torretta di riempimento. Un piccolo sollevamento o un’oscillazione nel punto di posizionamento costituisce un campanello d’allarme. Eseguire una semplice prova: ridurre la velocità del nastro trasportatore del 10 per cento e verificare se la variabilità del riempimento diminuisce. Se così fosse, il problema risiede nella manipolazione delle lattine, non nella valvola di riempimento. Verificare inoltre che nessun interblocco «nessuna lattina – nessun riempimento» sia attivo e che i componenti per il cambio formato tornino sempre alle stesse impostazioni. Un foglio digitale di configurazione con foto e valori di coppia è più utile di un raccoglitore contenente istruzioni generiche. Le correzioni relative alla manipolazione sono economiche rispetto allo scarto del prodotto e rendono ogni successiva calibrazione più significativa.
|
Punto di controllo |
Sintomo comune |
Test pratico |
Azione correttiva |
|
Guarnizione della valvola di riempimento |
Uno dei gruppi di riempimento deriva dopo la pulizia |
Pesare 10 lattine per gruppo, per 3 cicli |
Sostituire con una guarnizione compatibile e controllare la molla |
|
Guida lattine e ruota stellata |
Riempimenti casuali bassi e schizzi |
Nastro trasportatore lento al 10 percento e osservare le variazioni |
Ripristinare le guide, sostituire quelle usurate |
|
Temperatura del prodotto |
Formazione di schiuma e riempimenti brevi durante i turni caldi |
Registrare temperatura e peso del riempimento ogni 30 minuti |
Rafforzare il controllo del refrigeratore, regolare i tempi di riempimento |
|
Montaggio dei sensori |
Deriva lenta nel corso delle settimane |
Confrontare il display con una bilancia tarata |
Eseguire nuovamente la taratura, controllare supporto e cablaggio |
Utilizzare campioni e standard che riflettano l’effettiva produzione
Un singolo controllo su una lattina non costituisce uno studio di capacità. Implementare una procedura di campionamento che copra testine, turni e cambi di prodotto. Pesare le lattine dopo il sigillatore, registrare il peso a vuoto (tara) e calcolare il contenuto netto. Per requisiti normativi o del cliente, la raccomandazione OIML R87 fornisce un utile riferimento per il contenuto netto dei prodotti preconfezionati, inclusi gli errori massimi ammissibili in relazione alla quantità nominale. Tale norma non sostituisce il piano qualità interno dello stabilimento, ma ne fornisce una base difendibile. Registrare i risultati per testina di riempimento su un grafico di controllo. Analizzare sia la media che la gamma mobile: una media stabile accompagnata da una dispersione elevata rimane comunque un problema. Un errore frequente consiste nell’aggiustare la macchina dosatrice dopo ogni lattina con valore alto o basso; ciò trasforma una variazione naturale in un intervento ingiustificato. Campionare un numero sufficiente di lattine per identificare il modello di variazione, quindi intervenire sulla causa radice. Per lattine di piccole dimensioni, anche piccole variazioni in grammi sono significative: utilizzare quindi una bilancia con risoluzione adeguata e verificarne la precisione mediante pesi tarati e tracciabili.
Calibrare i sensori e validare l’intero ciclo
I sensori subiscono deriva, i supporti si allentano e i cablaggi captano rumore. Una sonda di livello potrebbe essere pulita ma leggermente fuori posizione. Una cella di carico potrebbe essere funzionante ma montata su un telaio che si flette. La taratura deve coprire l’intero ciclo di misura, non solo il display. Utilizzare pesi tarati o uno standard di portata verificato, documentare le letture rilevate prima e dopo la taratura, e ripetere il controllo dopo la pulizia. La compensazione della temperatura richiede attenzione, poiché piccole variazioni della temperatura del prodotto possono modificare il peso di riempimento senza alcun guasto meccanico. Verificare mediante un riempimento temporizzato e una verifica su bilancia alla velocità di produzione. Se la macchina utilizza una compensazione basata su ricetta, accertarsi che la ricetta corretta sia attiva dopo il cambio formato. A macchina per il Riempimento delle Lattine è un sistema di variabili meccaniche, elettriche e del prodotto. Tarare un singolo sensore ignorando invece le variabili del supporto o della temperatura del prodotto spiega spesso perché l’accuratezza risulta buona lunedì e scadente venerdì.
Rendere ripetibili cambio formato e manutenzione
La maggior parte delle perdite di accuratezza si verifica durante il cambio formato e la pulizia. Le guarnizioni vengono sostituite senza verificare la compatibilità dei materiali, le molle vengono reinserite nell’ordine sbagliato e le guide vengono regolate ‘a sensazione’. Un processo ripetibile è preferibile a una soluzione ingegnosa ma instabile. Utilizzare un breve elenco di controllo per il cambio formato, corredato da foto, valori di coppia e una prova di riempimento di verifica prima dell’avvio della produzione completa. Formare gli operatori affinché registrino le prime dieci lattine dopo ogni cambio formato, non solo all’inizio del turno. Esaminare i dati settimanalmente insieme al personale manutenzione e qualità. Se una stessa testa continua a presentare deriva, indagare la causa radice anziché effettuare regolazioni ripetute. Per i produttori di bevande che pianificano una nuova linea o un importante aggiornamento, BIEVO unisce decenni di esperienza nella progettazione e costruzione di macchine per il riempimento, lavorazioni meccaniche interne e supporto tecnico globale, garantendo che i progetti di riempimento e confezionamento di lattine restino ancorati alla praticabilità operativa.
Indice dei Contenuti
- Inizia dalla zona di riempimento, non dallo schermo di controllo
- Scegliere il metodo di riempimento in base al comportamento reale del prodotto
- Risolvere la gestione delle lattine prima di inseguire i grammi
- Utilizzare campioni e standard che riflettano l’effettiva produzione
- Calibrare i sensori e validare l’intero ciclo
- Rendere ripetibili cambio formato e manutenzione