
Yüksək sürətli şüşələmədə qazın həll olması və təzyiqin sabitliyinin tarazlaşdırılması
Həll olmuş karbon qazının idarə edilməsi üçün bütün emal dövrəsi boyu sərt istilik nəzarəti və dəqiq təzyiq balanslaşdırılması tələb olunur. Qazlı içkilər 3,0–4,2 həcmi qazın maye həcminə görə həll olması səviyyəsini tələb edir. Mayenin daşınması zamanı həll olmuş qazın məhlulda saxlanması üçün içkinin temperaturunu 4 dərəcə Selsiydan aşağı saxlamaq və doldurma klapanlarının daxilində əks-təzyiq tətbiq etmək lazımdır. Mayenin temperaturu iki dərəcə artsa belə, Henri Qanununa uyğun olaraq qazın həll olunma qabiliyyəti kəskin şəkildə azalır və buraxılış püskürdüyünün ucunda şiddətli köpüklənmə baş verir. Bu pozğunluq doldurma həcmlərində qeyri-müntəzəmliklərə və çoxlu məhsul itirilməsinə səbəb olur və ümumi emal səmərəliliyini ciddi şəkildə aşağı salır. Avtomatik nisbətli qarışdırma qurğularının lövhəli istilik mübadiləsi aparatları ilə inteqrasiyası gələn mayenin dar istilik aralığında saxlanılmasını təmin edir. Nisbətli modulyasiya klapanları ilə təchiz edilmiş təzyiqli ehtiyat tankları baş təzyiqini sabit saxlayır və maye şüşəyə daxil olmazdan əvvəl həll olmuş qazın çıxmasına səbəb olan anidən təzyiq düşmələrini qarşısını alır.
İzobarik Qarşı-Təzyiqli Sürüşgən Klapanların Mexaniki Dinamikası
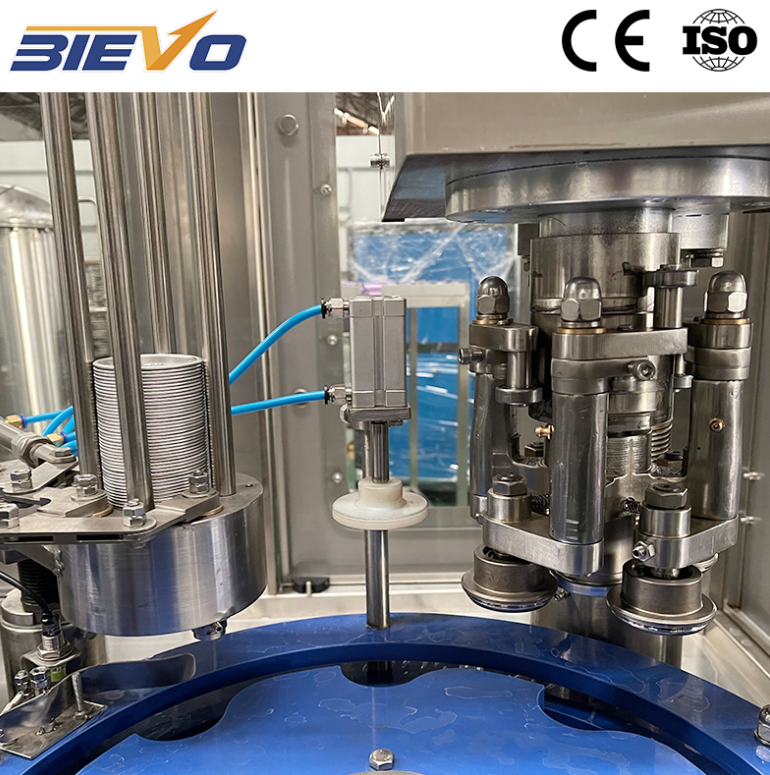
İzobarik işlətmə gazlı içki dolma maşını dövrü dörd mərhələli mexaniki ardıcıllıqdan ibarətdir. Proses şüşəni möhürləməklə başlayır: pnevmatik qaldırıcılar konteynerin ağız hissəsini elastik boynu manjetinə sıxaraq havasız möhür yaradır. İkinci mərhələdə qaz kanalı açılır və qabla şüşə arasındakı təzyiq karbon qazı və ya sıxılmış hava ilə bərabərləşdirilir. Təzyiq bərabərləşdikdən sonra maye klapanları mexaniki yay qüvvəsi ilə açılır və məhsul çəkiliyin təsiri ilə konteynerin daxili divarları boyunca hamar spiral traektoriya ilə aşağıya doğru axır. Konteyner içindəki hava xüsusi nəfəs borusu vasitəsilə qaynaq rezervuarının baş boşluğuna geri qayıdır. Maye nəfəs borusunun alt açılışına çatdıqda axın elektron sensorlardan istifadə etmədən təbii olaraq dayanır. Sonuncu mərhələ nəzarət olunan «snifting» (qısa nəfəs alma) prosesidir: burada mayenin şüşəni tərk edərkən sıçramasını qarşısını almaq üçün təzyiq yavaş-yavaş azaldılır.
|
İstismar parametri |
Aşağı Təzyiqli İzobarik |
Yüksək Təzyiqli Qarşı-Təzyiqli |
Servo-Mexaniki axın ölçəci |
|
İşleyiş basıncı diapazonu |
0,25 ilə 0,35 MPa |
0,40 ilə 0,60 MPa |
0,20 ilə 0,50 MPa |
|
Karbonlaşdırma emalı limiti |
3,2 həcmə qədər |
4,5 həcmə qədər |
4,8 həcmə qədər |
|
Orta boynun oksigen boşluğu |
0,8 ilə 1,2 ppm |
0,3 ilə 0,5 ppm |
0,15 ilə 0,3 ppm |
|
Mexaniki dəyişdirmə müddəti |
45–60 dəqiqə |
30–45 dəqiqə |
10–15 dəqiqə |
Regional şüşələmə zavodlarında xətt inteqrasiyası çətinlikləri
İstehsalın əl ilə və ya yarımavtomatik üsullardan yüksək məhsuldarlıq sətirlərinə keçidində inşaat mühəndisliyi və kommunal təchizat sistemləri üzrə inteqrasiya maneələri yaranır. Şirələr tez-tez obyektin planlaşdırılması mərhələsində yüksək həcmdə karbonlaşdırma prosesinin kommunal təchizat tələblərini az qiymətləndirirlər. Kifayət qədər böyük istilik qabiliyyətinə malik olmayan qaz qızdırıcılar və ya soyuq su axını sürəti kifayət etmədiyi hallarda doldurma xəttində dayanmalar baş verir, çünki temperatur dalğalanmaları qarşı-təzyiq dövrünü dayandırır və mayenin doymasını pozur. Boru sisteminin dizaynı da əhəmiyyətli rol oynayır: kəskin 90 dərəcəlik dirəklər və parlatılmamış daxili qaynaq birləşmələri qazla doymuş mayelərin sabitliyini pozan kavitasiya püskürükçükləri yaradır. Planlaşdırma mərhələsində mikro-dayanmaları udmaq üçün blow-molderlər, doldurucular və dönmə tipli qapaqlayıcılar arasına kifayət qədər yığılma konveyerləri nəzərdə tutulmalıdır; bu, yuxarı axında yerləşən avadanlıqların söndürülmesini və ya fiziki şüşə zədələnmələrini qarşısını alır.
İkinci vent borularının modifikasiyası üzrə əməliyyat işi
Cənub Amerikada bir içki zavodunda genişlənmə layihəsi zamanı istehsal operatorları yeni quraşdırılmış əks-təzyiqli xətt üzrə çox güclü doldurma hündürlüyü dəyişkənliyi və artıq köpüklənmə ilə üzləşdilər. Müəssisə, tələb edici mühit şəraitində 3,8 həcm karbonasiya dərəcəsi ilə karbonatlı mineral su emal edirdi. Yoxlamalar göstərdi ki, standart vent borularının həndəsisi maye damcılarının daxili kənarında yapışmasına imkan verir və sürətli qaz çıxarılması zamanı qismən buxar kilidləri yaradaraq mayenin tarazlığını pozurdu. Mühəndislik komandası standart vent borularını hidrofob uclu xüsusi hazırlanmış konik paslanmayan polad iynələrlə əvəz etdi. Bundan əlavə, snifting klapanının açılış vaxtı bir dəfəlik partlayışdan iki addımlı təzyiq azaldılması ardıcıllığına dəyişdirildi. Bu fiziki və əməliyyat dəyişiklikləri köpüklənməni tamamilə aradan qaldırdı, doldurma hündürlüyü dəyişkənliyini ±1 mm-dən az olmaqla azaltdı və məhsulun sıçraması olmadan sabit iş sürətlərinin təmin edilməsinə imkan verdi.
Sənaye Standartları və Oksigen Nəzarəti Protokolları
Həll olmuş oksigen səviyyələrinin nəzarəti məhsulun saxlama müddətini uzatmaq və uzun müddətli saxlama dövründə zərif dad sabitliyini qorumaq üçün əsasdır. Beynəlxalq İçki Texnoloqları Cəmiyyətinin apardığı tədqiqatlara görə, ümumi paket oksigen səviyyəsinin 0,5 hissəsi millionda (ppm) keçməsi askorbin turşusunun parçalanmasını sürətləndirir və paketləmədən həftələr sonra yadımda qalan dadlar yaradır. Müasir izobarik doldurma dövrələri maye klapanı açılmazdan əvvəl karbon qazı basıncı tətbiq edilməzdən əvvəl ikiqat əvvəlcədən vakuum yaratma prosedurlarından istifadə edir. Yüksək buraxılımlı vakuum nasosları konteynerdən qalan ətraf havanı çıxarır və maye klapanı açılmazdan əvvəl onu qida səviyyəsində karbon qazı ilə əvəz edir. Bu iki mərhələli dövr boynundakı boşluqda oksigeni əhəmiyyətli dərəcədə azaldır, dad birləşmələrini saxlama dövründə oksidləşməyə qarşı qoruyur və sərt perakende paylayıcı standartlarına uyğunluğu təmin edir.
Müasir Şüşələmə Əməliyyatları Üçün Kompleks Tamamlanmış Həyata Keçirilmə
Avtomatlaşdırılmış şüşələmə əməliyyatının qurulması üçün suyun təmizlənməsi, karbonlaşdırılması, şüşələrin yuyulması, doldurulması, qapaqlanması və sətirin sonunda olan paketləmə sistemlərini vahid bir iş axınına birləşdirmək lazımdır. Müstəqil maşınlar tez-tez protokol uyğunsuzluqlarından və koordinasiya olunmamış sətir sürətlərindən əziyyət çəkir; bu da növbə dəyişiklikləri zamanı əməliyyat sürtünməsinə və müddət keçdikcə artırılan texniki xidmət xərclərinə səbəb olur. Tamamilə koordinasiya edilmiş açar-üst-üstə verilən yanaşma elektrik paneli, konveyer hərəkət məntiqi və təhlükəsizlik blokları sistemlərinin tək bir idarəetmə sistemi arxitekturası altında işləməsini təmin edir. BIEVO-nun maşın istehsalı və planlaşdırma mühəndisliyi dəqiq emalı, möhkəm keyfiyyət nəzarəti standartlarını və operativ sahə texniki dəstəyini birləşdirir; bu da içkilər istehsalçılarına uzunmüddətli əməliyyat sabitliyi və miqyaslandırıla bilən genişlənmə üçün hazırlanmış etibarlı istehsal mühitləri yaratmağa imkan verir.
Mündəricat
- Yüksək sürətli şüşələmədə qazın həll olması və təzyiqin sabitliyinin tarazlaşdırılması
- İzobarik Qarşı-Təzyiqli Sürüşgən Klapanların Mexaniki Dinamikası
- Regional şüşələmə zavodlarında xətt inteqrasiyası çətinlikləri
- İkinci vent borularının modifikasiyası üzrə əməliyyat işi
- Sənaye Standartları və Oksigen Nəzarəti Protokolları
- Müasir Şüşələmə Əməliyyatları Üçün Kompleks Tamamlanmış Həyata Keçirilmə