
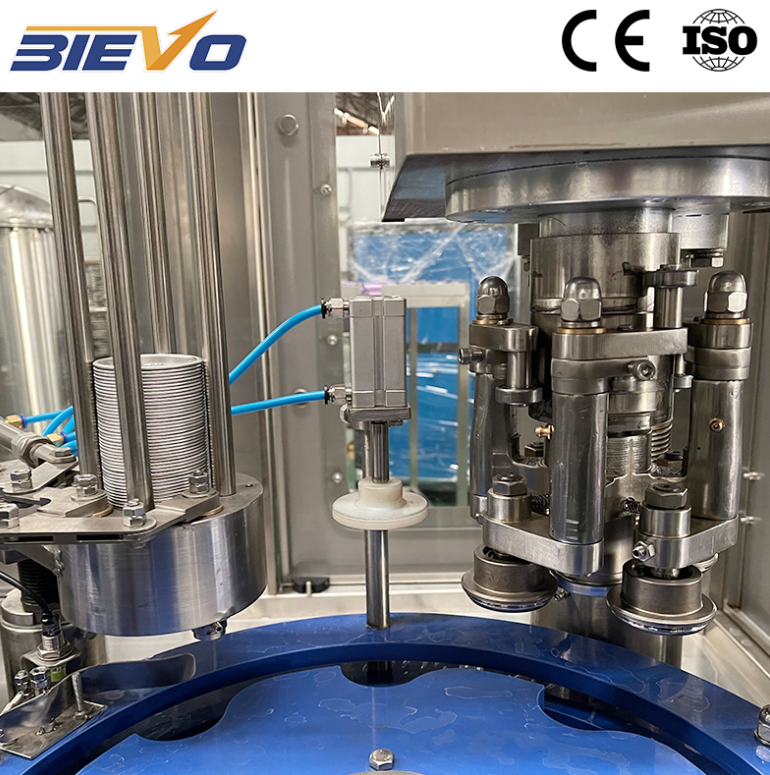
Équilibrer la dissolution des gaz et la stabilité de la pression dans l’embouteillage haute vitesse
La gestion du dioxyde de carbone dissous exige un contrôle thermique rigoureux et un équilibre précis des pressions sur l’ensemble du circuit de traitement. Les boissons gazeuses nécessitent des taux de carbonatation compris entre 3,0 et 4,2 volumes de gaz dissous par volume de liquide. Pour maintenir le gaz dissous en solution pendant le transfert, il faut garder la température des boissons en dessous de 4 degrés Celsius tout en appliquant une contre-pression à l’intérieur des vannes de remplissage. Lorsque la température du liquide augmente de seulement deux degrés, la solubilité du gaz chute fortement selon la loi de Henry, provoquant un dégazage violent aux buses de décharge. Cette perturbation entraîne des incohérences de volume de remplissage et des pertes de produit excessives, dégradant sévèrement l’efficacité globale du procédé. L’intégration d’unités de dosage automatisées avec des échangeurs thermiques à plaques garantit que le liquide entrant reste dans des plages thermiques étroites. Des réservoirs tampons sous pression, équipés de vannes modulantes proportionnelles, maintiennent une pression constante en tête, empêchant les chutes de pression soudaines qui libéreraient le gaz dissous avant que le liquide n’entre dans la bouteille.
Dynamique mécanique des vannes à contre-pression isobare
Fonctionnement isobare machine de remplissage de boissons gazeuses implique une séquence mécanique continue en quatre étapes. Le processus commence par l’étanchéité de la bouteille, où des vérins pneumatiques poussent le goulot du récipient contre un joint souple pour former un joint étanche à l’air. La deuxième étape ouvre un canal gazeux afin d’égaliser la pression entre le bol et la bouteille à l’aide de dioxyde de carbone ou d’air comprimé. Une fois l’égalisation de pression atteinte, les vannes liquides s’ouvrent sous l’effet d’une force mécanique de ressort, permettant à la gravité de guider le produit vers le bas le long des parois internes du récipient selon un trajet spiralé fluide. L’air contenu dans le récipient est évacué vers l’espace libre du réservoir via un tube d’évent dédié. Lorsque le liquide atteint l’ouverture inférieure du tube d’évent, l’écoulement cesse naturellement, sans nécessiter de capteurs électroniques. La dernière étape consiste en un « snifting » contrôlé, au cours duquel la pression se relâche progressivement afin d’éviter tout jaillissement du liquide lors de l’évacuation de la bouteille.
|
Paramètre opérationnel |
Isobare à basse pression |
Contre-pression à haute pression |
Débitmètre servo-mécanique |
|
Plage de pression de fonctionnement |
0,25 à 0,35 MPa |
0,40 à 0,60 MPa |
0,20 à 0,50 MPa |
|
Limite de traitement de la carbonatation |
Jusqu’à 3,2 volumes |
Jusqu’à 4,5 volumes |
Jusqu’à 4,8 volumes |
|
Oxygène moyen dans l’espace de tête |
0,8 à 1,2 ppm |
0,3 à 0,5 ppm |
0,15 à 0,3 ppm |
|
Temps de changement mécanique |
45 à 60 minutes |
30 à 45 minutes |
10 à 15 minutes |
Défis d’intégration de la ligne dans les installations régionales de conditionnement en bouteilles
Passer d’une production manuelle ou semi-automatisée à des lignes à haut débit crée des goulots d’étranglement en matière d’intégration dans les systèmes de génie civil et de distribution des réseaux publics. Les embouteilleurs sous-estiment fréquemment les besoins en énergie et en fluides liés à la carbonatation à haut volume lors de la conception des installations. Une capacité insuffisante de la chaudière ou un débit d’eau glacée inadéquat provoquent l’arrêt des lignes de remplissage, car les variations de température perturbent le cycle de contre-pression et nuisent à la saturation du liquide. La conception des canalisations joue également un rôle essentiel : des coudes à angle droit trop marqués et des soudures internes non polies génèrent des bulles de cavitation qui déstabilisent les liquides saturés en gaz. La planification des aménagements doit prévoir des convoyeurs d’accumulation suffisants entre les souffleuses, les machines de remplissage et les visseuses rotatives afin d’absorber les micro-arrêts sans imposer d’arrêt aux équipements en amont ni causer de dommages physiques aux bouteilles.
Étude de cas opérationnelle sur les modifications du tube de ventilation secondaire
Lors d’un projet d’extension dans une usine de boissons en Amérique du Sud, les opérateurs de production ont constaté des variations importantes de la hauteur de remplissage et une mousse excessive sur une nouvelle ligne de remplissage sous contre-pression. L’installation traitait de l’eau minérale gazeuse à 3,8 volumes de gaz carbonique dans des conditions environnementales exigeantes. L’inspection a révélé que la géométrie standard des tubes de dégazage permettait aux gouttelettes de liquide de s’accrocher au rebord intérieur, créant des bouchons partiels de vapeur lors de la dégazage rapide et perturbant l’équilibre du liquide. L’équipe d’ingénierie a remplacé les tubes de dégazage standards par des aiguilles personnalisées en acier inoxydable coniques, dotées d’un revêtement hydrophobe à leur extrémité. En outre, le déclenchement de la vanne de respiration a été modifié : au lieu d’une seule impulsion, il a été remplacé par une séquence à deux étapes de libération de pression. Ces ajustements physiques et opérationnels ont éliminé la mousse, réduit la variance de hauteur de remplissage à ± 1 mm et permis des vitesses de fonctionnement stables sans projection de produit.
Normes industrielles et protocoles de contrôle de l’oxygène
Le contrôle des niveaux d’oxygène dissous demeure essentiel pour prolonger la durée de conservation des produits et préserver la stabilité des arômes délicats sur de longues périodes de stockage. Des recherches menées par la Société internationale des technologues des boissons montrent que des niveaux d’oxygène total dans l’emballage supérieurs à 0,5 partie par million accélèrent la dégradation de l’acide ascorbique et déclenchent l’apparition de goûts indésirables en quelques semaines suivant l’emballage. Les circuits modernes de remplissage isobariques utilisent des procédures de pré-vidange double avant la pressurisation au dioxyde de carbone. Des pompes à vide à haute capacité évacuent l’air ambiant résiduel du récipient, le remplaçant par du dioxyde de carbone alimentaire avant l’ouverture de la vanne liquide. Ce cycle en deux étapes réduit considérablement l’oxygène présent dans l’espace du col du récipient, protégeant ainsi les composés aromatiques délicats contre l’oxydation pendant le stockage et garantissant la conformité aux normes strictes de distribution commerciale.
Exécution clé en main complète pour les opérations modernes de conditionnement en bouteilles
La mise en place d’une ligne de conditionnement automatisée nécessite l’harmonisation des systèmes de traitement de l’eau, de carbonatation, de rinçage des bouteilles, de remplissage, de bouchonnage et d’emballage final en un flux de travail intégré. Les machines autonomes souffrent souvent d’incompatibilités de protocoles et de vitesses de ligne non synchronisées, ce qui génère des frictions opérationnelles lors des changements de poste et augmente les coûts de maintenance à long terme. Une approche clé en main entièrement coordonnée garantit que les armoires électriques, la logique d’entraînement des convoyeurs et les dispositifs de sécurité interverrouillés fonctionnent sous une même architecture de système de commande. La fabrication de machines et l’ingénierie d’agencement proposées par BIEVO allient fabrication de précision, normes rigoureuses de contrôle qualité et assistance technique sur site réactive, permettant aux producteurs de boissons d’établir des environnements de production fiables, conçus pour une cohérence opérationnelle durable et une extension évolutive.
Table des matières
- Équilibrer la dissolution des gaz et la stabilité de la pression dans l’embouteillage haute vitesse
- Dynamique mécanique des vannes à contre-pression isobare
- Défis d’intégration de la ligne dans les installations régionales de conditionnement en bouteilles
- Étude de cas opérationnelle sur les modifications du tube de ventilation secondaire
- Normes industrielles et protocoles de contrôle de l’oxygène
- Exécution clé en main complète pour les opérations modernes de conditionnement en bouteilles