
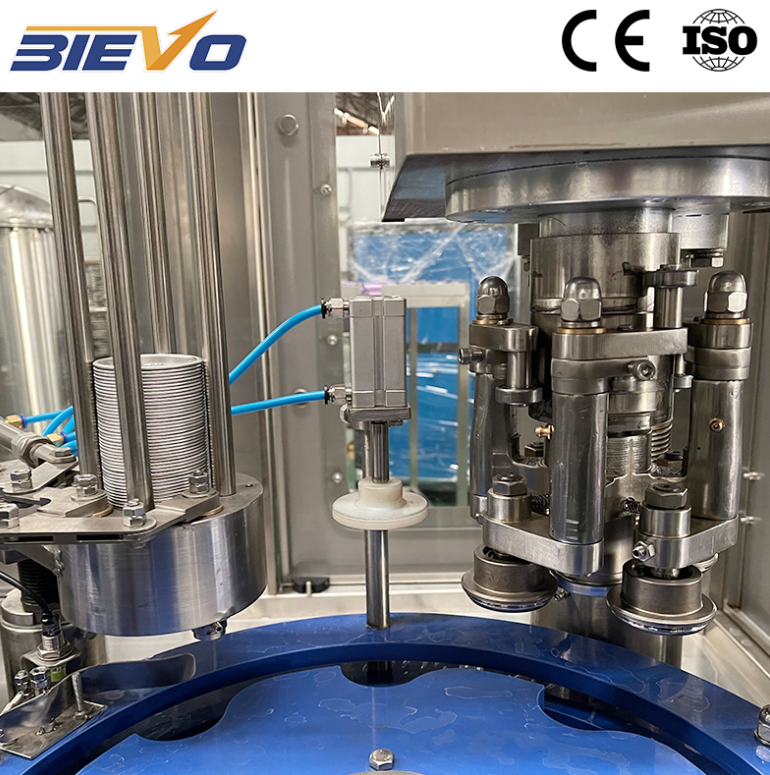
Жогорку ылдамдыктагы шишелеудө газдын эрип кетиши жана басымдын туруктуулугун тең сактоо
Эригилген көмүрт диоксидин башкаруу үчүн бардык иштетүү циклы боюнча катуу термалдык контролдун жана так басымдын тең салмагынын сакталышы талап кылынат. Газданган ичимдиктердин карбонизация деңгээли 3,0–4,2 көлөмдүн газын суюктуктун бир көлөмүнө эригизүүнү талап кылат. Суюктуктун ичиндеги эригилген газды чачыратпай сактоо үчүн ичимдиктин температурасын 4 градус Цельсийден төмөн держать керек, ал эми толтуруу клапандарынын ичинде каршы басым колдонулушу керек. Эгер суюктуктун температурасы эки градуска гана көтөрүлсө, Генринын закону боюнча газдын эригүүсү күчтүү түрдө төмөндөйт, бул чыгаруу чыбыгында күчтүү көпүрөлүүгө алып келет. Бул тоскоолдук толтуруу көлөмүндөгү турмуштук татаалдыктарга жана өнүмдүн ашыкча жоготулушуна алып келет, бул жалпы иштетүү эффективдүүлүгүн катаң төмөндөтүрөт. Автоматташтырылган пропорциялоочу бирдиктерди пластинкалык жылуулук алмаштыргычтар менен бириктирүү суюктуктун кирүү температурасын тар топтун ичинде сактоого мүмкүндүк берет. Пропорционалдуу модуляциялык клапандар менен жабдылган басымдын буфер резервуарлары баш басымды туруктуу сактайт, бул суюктук шишкеге кирбей турганда эригилген газдын чачыратылышын токтотот.
Изобаралык каршы басымдын клапандарынын механикалык динамикасы
Изобаралык иштетүү гazлы ichimdegi тукуп кылуучу машина төрт этаптуу үзгүлтсүз механикалык ыкма менен жүрөт. Бул процесс шишелерди жабуудан башталат: пневматикалык көтөрүүчүлөр шишенин жогорку бөлүгүн эластик мойнуна тегерек сакытка тийгизип, аба өтпөй токтотот. Экинчи этапта газ каналы ачылат, бул боштуктун жана шишенин ичиндеги басымды көмүрттек оксиди же сыгылган аба менен теңестирет. Басым теңелгенден кийин, механикалык пружина күчү аркылуу суюктук клапандары ачылат, анда продукт гравитация аркылуу ички контейнердин стенкалары боюнча тегиз спиралдык жол менен төмөн карай агат. Шишедеги аба арнайы чыгаруу түтүгү аркылуу резервуардын жогорку бөлүгүнө кайра чыгат. Суюктук чыгаруу түтүгүнүн төмөнкү ачуусуна жеткенде, агым электрондук сенсорлорго таянып токтойт. Акыркы этап — контролдолгон «снифтинг» (басымды босотуу), бул шишенин чыгарылышы учурунда суюктуктун тез агышын болтурбоо үчүн басымды постепенно босотуу.
|
Операциялык параметр |
Төмөн басымдуу изобаралык |
Жогорку басымдуу каршы басым |
Серво-механикалык агымдын өлчөгүчү |
|
Иштеп турган басым диапазону |
0,25–0,35 МПа |
0,40–0,60 МПа |
0,20–0,50 МПа |
|
Карбонизацияны иштетүү чеги |
3,2 томго чейин |
4,5 томго чейин |
4,8 томго чейин |
|
Орточо жакынкы орунда кислород |
0,8–1,2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Механикалык ауышу убактысы |
45–60 мүнөт |
30–45 мүнөт |
10–15 мүнөт |
Аймактагы шишелеу цехтарында сызыкты интеграциялоо кыйынчылыктары
Колдонуу жана инженердик системалардын бардык тармагында интеграциялык тоскоолдуктарды түзүп, кол менен же жарым-автоматтык иштөөлөрдөн жогорку өтүштүүлүктүү сызыктарга өтүш өндүрүштү масштабдоону кыйындаштырат. Ишкананы пландоо мезгилинде иштетүүчүлөр жогорку көлөмдөгү карбонизациянын колдонуу талаптарын көпчүлүк учурда аз баалайт. Жетишсиз котелдун кубаттуулугу же суунун чилдөлүү агымынын жетишсиздиги толтуруу сызыгын токтотот, анткени температуранын оюшуп кетиши каршы басым циклин токтотот жана суюктуктун каныктырылышын бузот. Трубкалардын долбоорлоосу да маанилүү роль ойнойт, анткени түз бурчтагы кескин локтундар жана ичке тазаланбаган дүбөлдөр газ-каныккан суюктуктарды тургулбуулукка учуруп, кавитациялык көпүрчүктөрдү пайда кылат. Жайгаштыруу долбоору боштуктун жетишсиздигинен улам жогорку багыттагы жабдууларды токтотуу же шишэлэрдин физикалык зыянга учуруу безине жол бербей, шишэлөрдү иштетүүчү, толтуруу жана бурулуучу каптагыч машинелер ортосунда жетишсиз аккумуляциялык транспортерлерди камтышы керек.
Экинчи токтотуу түтүгүнүн өзгөртүлүштөрү боюнча иштөөчү изилдөө
Janubiy Amerikadagi ichimдик заводунун кеңейтүүчү долбоору учурунда өндүрүш операторлору жаңы орнотулган каршы басымдагы линияда толтурулган суюктуктун бийиктигинде чоң айырымдарды жана ашыкча көп көбүк пайда болушун баалоо. Бул ишканада 3,8 көлөмдөгү карбонатташтырылган минералдуу суу татаал сырткы шарттарда иштетилген. Текшерүү натыйжасында стандарттык вентиляциялык түтүкчөнүн геометриясы суюктук тамчыларынын ички чегине жабышып калууна мүмкүндүк берип, тез газдын чыгарылышы учурунда жарым вентиляциялык блоктолууларды түзүп, суюктуктун тепе-теңдүгүн бузган. Инженерлік топ стандарттык вентиляциялык түтүкчөлөрдү гидрофобдук учу менен жасалган өзгөртүлгөн тигизденген нержиссиз болот игнелерге алмаштырган. Ошондой эле, «снифтинг» клапанынын басымды чыгаруу убактысын бир гана чаптын ордуна эки этаптагы басымды чыгаруу ыкмасына өзгөртүшкөн. Бул физикалык жана операциялык өзгөртүүлөр көбүктүн пайда болушун толугу менен жоюп, толтурулган суюктуктун бийиктигинин айырымын плюс же минус бир миллиметр ичинде кылып, продукттун чачырап кетишинсиз туруктуу иштөө ылдамдыгын камсыз кылган.
Санаттын стандартдары жана отун башкаруу протоколдору
Эритилген отун деңгээлин башкаруу өнүмдүн сакталуу мөөртүн узартуу жана узак мөөрткө сакталганда ноздун таза даамын сактоо үчүн маанилүү. Эл аралык ичимдик технологиялар коомунун изилдөөлөрүнөн көрүнүштөй, жалпы ойдо отун деңгээли 0,5 миллиондон (ppm) көп болгондо аскорбин кислотасынын деградациясы тездетилет жана ичимдикке пакеттелгендэн кийин апталар ичинде жаман даам пайда болот. Заманбап изобардык толтуруу тармактары карбон оксиди менен басым түзүүгө чейин эки жолу алгачкы вакуумдагы процедураны колдонот. Жогорку капаситеттүү вакуум насосдору контейнерден калган амбиенттүү абаны чыгарып, суюктук клапаны ачылганга чейин аны тамак-аш үчүн жарамдуу карбон оксиди газы менен алмаштырат. Бул эки этаптук цикл боюнча шишенин боорундагы отун деңгээли күчтүү түрдө төмөндөтүлөт, ноздун таза даам компоненттерин сактоого жардам берет жана катуу розничный тармактардын талаптарына ылайык келет.
Заманбап шишелөө иштери үчүн толук чечим
Автоматташтырылган шишелеу иштетүүсүн орнотуу үчүн суу иштетүү, карбондандыруу, шишелерди жууу, толтуруу, каптап коюу жана сызыктын аягындагы оролуу системаларын бирдей иштетүү өнөкөтүнө киргизүү талап кылынат. Жеке турган машиналар көпчүлүк учурда протоколдордун үйлэшпөөсү жана сызыктын ылдамдыгынын координацияланбауынан улам сменаларды алмаштыруу учурунда иштетүүдө кыйынчылыктарга жана узак мөөнөттө карау чыгымдарынын көбөйүшүнө алып келет. Толук координацияланган «түзүлгөн» ыкма электр панелдерин, конвейердин башкаруу логикасын жана коопсуздук блокторун бир гана башкаруу системасынын архитектурасында иштетет. BIEVO компаниясынын машина өндүрүшү жана компоновка инженериясы так өндүрүштү, надеждуу сапат контролүнү жана оперативдуу техникалык колдоо берүүнү бириктирип, сусуу өндүрүүчүлөрдүн узак мөөнөттүү иштетүү үзүнтүсүн жана масштабдоого жарамдуу кеңейтүүгө ыңгайлуу надеждуу өндүрүш ортосун түзүшүнө мүмкүндүк берет.
Мазмундук көрсөткүч
- Жогорку ылдамдыктагы шишелеудө газдын эрип кетиши жана басымдын туруктуулугун тең сактоо
- Изобаралык каршы басымдын клапандарынын механикалык динамикасы
- Аймактагы шишелеу цехтарында сызыкты интеграциялоо кыйынчылыктары
- Экинчи токтотуу түтүгүнүн өзгөртүлүштөрү боюнча иштөөчү изилдөө
- Санаттын стандартдары жана отун башкаруу протоколдору
- Заманбап шишелөө иштери үчүн толук чечим