
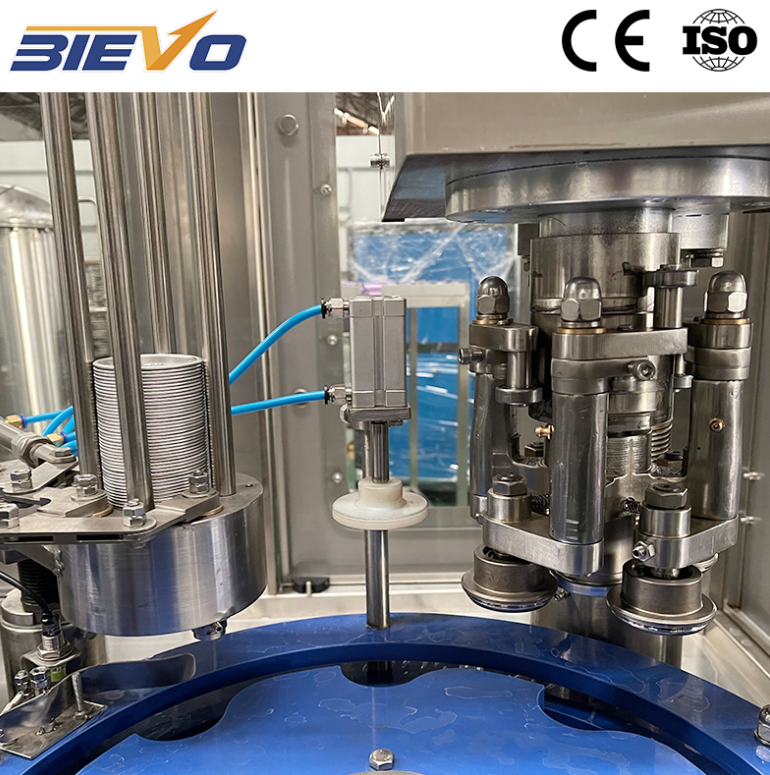
Збалансування розчинення газу та стабільності тиску під час високошвидкісного розливу
Керування розчиненим вуглекислим газом вимагає суворого термічного контролю та точної балансування тиску у всьому технологічному циклі. Для газованих безалкогольних напоїв рівень карбонації має становити від 3,0 до 4,2 об’ємів газу, розчиненого в одному об’ємі рідини. Щоб зберегти розчинений газ у розчині під час перекачування, температуру напою слід підтримувати нижче 4 °C, а також застосовувати зустрічний тиск у наповнювальних клапанах. Навіть підвищення температури рідини на два градуси призводить до різкого зниження розчинності газу згідно із законом Генрі, що викликає насильницьке пінення на вихідних соплах. Це порушення спричиняє невідповідності об’єму наповнення та надмірні втрати продукції, серйозно погіршуючи загальну ефективність процесу. Інтеграція автоматичних дозувальних блоків із пластинчастими теплообмінниками забезпечує підтримання температури вхідної рідини в межах вузького теплового діапазону. Буферні резервуари під тиском, оснащені пропорційними модулюючими клапанами, забезпечують сталість надлишкового тиску й запобігають раптовим його спадам, які могли б вивільнити розчинений газ до того, як рідина потрапить у пляшку.
Механічна динаміка ізобаричних клапанів з протитиском
Експлуатація ізобаричного машина для наповнення газованими напоями включає неперервну чотириетапну механічну послідовність. Процес починається з герметизації пляшки, коли пневматичні підйомники притискають горловину контейнера до гнучкої шийної прокладки, утворюючи повітряну герметизацію. Другий етап відкриває газовий канал для вирівнювання тиску між чашею й пляшкою за допомогою вуглекислого газу або стисненого повітря. Після вирівнювання тиску клапани для рідини відкриваються під дією механічної пружинної сили, що дозволяє рідині спускатися під дією сили тяжіння вздовж внутрішніх стінок контейнера по плавній спіральній траєкторії. Повітря всередині контейнера виводиться назад у надрідинний простір резервуара через спеціальну вентиляційну трубку. Коли рідина досягає нижнього отвору вентиляційної трубки, потік припиняється природним чином без потреби в електронних датчиках. Останній етап — контрольована продувка (snifting), під час якої тиск знижується поступово, щоб запобігти розливанню рідини під час вивантаження пляшок.
|
Експлуатаційні параметри |
Низькотискова ізобарична |
Високотискова з протитиском |
Серво-механічний витратомір |
|
Діапазон робочого тиску |
0,25–0,35 МПа |
0,40–0,60 МПа |
0,20–0,50 МПа |
|
Межа обробки карбонізації |
До 3,2 об’ємів |
До 4,5 об’ємів |
До 4,8 об’ємів |
|
Середній рівень кисню у просторі над рідиною |
0,8–1,2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Час механічного перемикання |
45–60 хвилин |
30–45 хвилин |
10–15 хвилин |
Проблеми інтеграції лінії на регіональних пляшкових заводах
Збільшення обсягів виробництва від ручних або напівавтоматичних операцій до ліній з високою продуктивністю призводить до виникнення «вузьких місць» у процесі інтеграції систем цивільного будівництва та розподілу комунальних послуг. Виробники напоїв часто занижують потреби у комунальних ресурсах під час карбонізації великих обсягів на етапі проектування виробничих потужностей. Недостатня потужність котлів або низька швидкість циркуляції охолодженої води призводять до зупинок розливних ліній, оскільки коливання температури порушують цикл контртиску та знижують ступінь насичення рідини газом. Проектування трубопроводів також має вирішальне значення: різкі повороти під кутом 90° та неполіровані внутрішні зварні шви спричиняють кавітаційні бульбашки, що дестабілізують газонасичені рідини. Планування розташування обладнання має передбачати достатню кількість конвеєрів для накопичення між машинами для видування пляшок, розливними агрегатами та роторними кришкозакручувачами, щоб компенсувати короткочасні зупинки без примусової зупинки обладнання попередніх стадій або фізичного пошкодження пляшок.
Операційне дослідження випадку щодо модифікацій вторинної вентиляційної трубки
Під час проекту розширення підприємства з виробництва напоїв у Південній Америці оператори виробництва спостерігали сильні коливання висоти наповнення та надмірне пінення на новій лінії наповнення під тиском. На підприємстві переробляли газовану мінеральну воду з рівнем карбонізації 3,8 об’ємів у складних експлуатаційних умовах. Інспекція показала, що стандартна геометрія вентиляційної трубки дозволяла краплям рідини залишатися на внутрішньому краю, утворюючи часткові парові пробки під час швидкого випуску газу й порушуючи рівновагу рідини. Інженерна команда замінила стандартні вентиляційні трубки спеціальними конічними голками з нержавіючої сталі, оснащеними гідрофобним покриттям на кінчику. Крім того, час відкриття клапана продувки було змінено з одного короткочасного імпульсу на двоетапну послідовність зниження тиску. Ці фізичні й експлуатаційні корективи повністю усунули пінення, зменшили розкид висоти наповнення до ±1 мм і забезпечили стабільну роботу на максимальних швидкостях без розбризкування продукту.
Стандарти галузі та протоколи контролю кисню
Контроль рівнів розчиненого кисню залишається ключовим для збільшення терміну придатності продукту та збереження стабільності ніжного смаку під час тривалого зберігання. Дослідження, проведене Міжнародним товариством технологів напоїв, показує, що загальний рівень кисню в упаковці понад 0,5 частин на мільйон прискорює деградацію аскорбінової кислоти й викликає неприємні присмаки вже через кілька тижнів після фасування. Сучасні ізобаричні системи розливу використовують двоступеневу попередню евакуацію перед підготовкою вуглекислого газу до тиску. Високопродуктивні вакуумні насоси видаляють залишкове повітря з посудини, замінюючи його харчовим вуглекислим газом до відкриття рідинного клапана. Цей двоступеневий цикл різко зменшує об’єм кисню в горловині посудини, захищаючи ніжні смакові сполуки від окиснення під час зберігання й забезпечуючи відповідність суворим стандартам роздрібної торгівлі.
Комплексне «під ключ» виконання для сучасних розливних операцій
Налаштування автоматизованої розливної лінії вимагає узгодження систем обробки води, карбонізації, промивання пляшок, розливу, закривання та кінцевого упакування в єдиний робочий процес. Автономні верстати часто страждають від неузгодженості протоколів і різних швидкостей роботи ліній, що призводить до технологічних перешкод під час зміни змін і зростання витрат на технічне обслуговування з часом. Повністю узгоджений «ключ-у-ручки» підхід забезпечує роботу електричних панелей, логіки приводів конвеєрів та систем безпеки в рамках єдиної архітектури керування. Виробництво верстатів і проектування розташування від BIEVO поєднує точне виготовлення, міцні стандарти контролю якості та оперативну технічну підтримку на місці, що дозволяє виробникам напоїв створювати надійні виробничі середовища, розраховані на тривалу стабільність роботи та масштабоване розширення.
Зміст
- Збалансування розчинення газу та стабільності тиску під час високошвидкісного розливу
- Механічна динаміка ізобаричних клапанів з протитиском
- Проблеми інтеграції лінії на регіональних пляшкових заводах
- Операційне дослідження випадку щодо модифікацій вторинної вентиляційної трубки
- Стандарти галузі та протоколи контролю кисню
- Комплексне «під ключ» виконання для сучасних розливних операцій