
Გაზის გახსნისა და წნევის სტაბილურობის დაკავშირება სიჩქარის მაღალი დონის ბოთლებში ყოფნის პროცესში
Გახსნილი ნახშირორჟანგის მართვა მოითხოვს მკაცრად კონტროლირებულ სითბოსა და ზუსტად დაბალანსებულ წნევას მთელი დამუშავების ციკლის განმავლობაში. ნახშირორჟანგით გაჯერებული სასმელების ნახშირორჟანგის შემცველობა უნდა იყოს 3,0–4,2 ლიტრი აირი თითო ლიტრ სითხეში. სითხის გადატანის დროს გახსნილი აირის ხსნარში შენახვა მოითხოვს სასმელის ტემპერატურის 4 °C-ზე დაბალ შენახვას და სავსების ვალვებში საპირისპირო წნევის მოქმედებას. სითხის ტემპერატურის მხოლოდ ორი გრადუსით ამაღლება მკვეთრად ამცირებს აირის ხსნადობას ჰენრის კანონის მიხედვით, რაც გამოსხდომის ნოზლებში ძლიერ ფორთოხლობას იწვევს. ეს დარღვევა იწვევს სავსების მოცულობის არეგულარობას და საკმაოდ დიდ პროდუქტის დაკარგვას, რაც მნიშვნელოვნად ამცირებს მთლიან დამუშავების ეფექტურობას. ავტომატური პროპორციული დოზირების ერთეულების პლასტინების სითბოგაცვალებლებთან ინტეგრაცია უზრუნველყოფს შემავალი სითხის ტემპერატურის მკაცრად შეზღუდულ სივრცეში შენახვას. პროპორციულად რეგულირებადი ვალვებით აღჭურვილი წნევის ბუფერული ტანკები უზრუნველყოფს წნევის მთავარი დონის სტაბილურობას და თავიდან აიცილებს წნევის უცებ დაცემას, რომელიც სითხის ბოთლში შეყვანამდე გახსნილი აირის გამოყოფას იწვევს.
Იზობარული კონტრაწნევის სავარდნო ვალვების მექანიკური დინამიკა
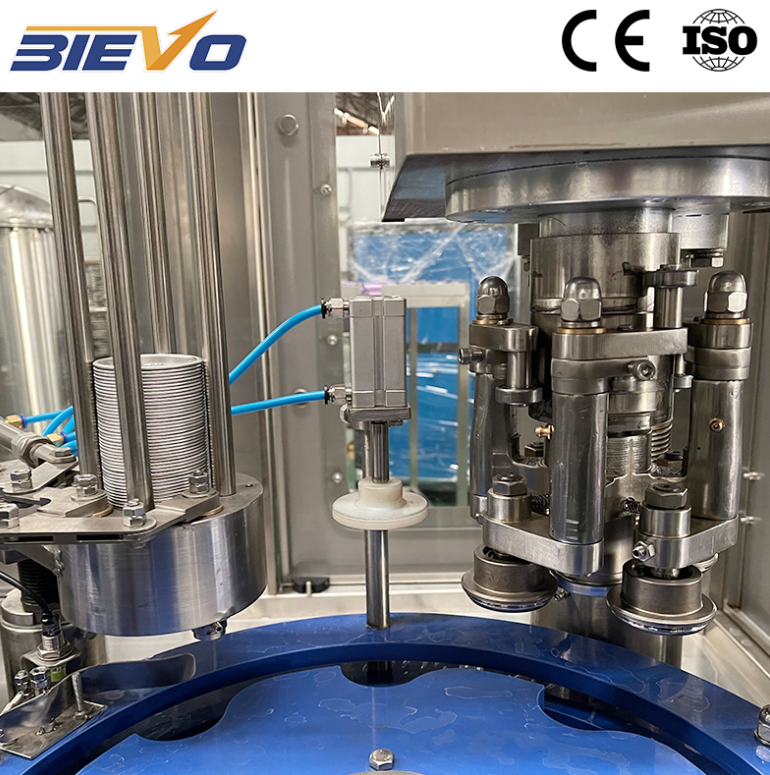
Იზობარულის ექსპლუატაცია კარბონატული სასმელის შევსების მაშინა შედგება უწყვეტი ოთხეტაპიანი მექანიკური პროცესისგან. პროცესი იწყება ბოთლის დახურვით, როდესაც პნევმატიკური ლიფტერები აძახლებენ კონტეინერის ზედა ნაკერს ელასტიურ ყელის გასკეტზე, რათა შეიქმნას ჰაერული დახურვა. მეორე ეტაპზე ღებულება გაიხსნება და გასავსებლად გამოიყენება ნახშირორეჟის ან შეკუმშული ჰაერი, რათა გასავსებლის და ბოთლის შორის წნევა გათანაბრდეს. როდესაც წნევა გათანაბრდება, სითხის ვალვები მექანიკური სპრინგის ძალით იხსნება და სითხე გრავიტაციის ძალით მოძრაობს კონტეინერის შიგა კედლებზე უფრო მშვიდად სპირალური ტრაექტორიით. კონტეინერში არსებული ჰაერი გამოდის რეზერვუარის სათავსო სივრცეში განკუთვნილი გამოტანის მილის მეშვეობით. როდესაც სითხე აღწევს გამოტანის მილის ქვედა ხვრელს, ნაკადი ბუნებრივად შეჩერდება ელექტრონული სენსორების გარეშე. ბოლო ეტაპზე ხდება კონტროლირებული სნიფტინგი, როდესაც წნევა ნელა გამოიტანება, რათა ბოთლის გამოტანის დროს სითხის გადატვირთვა არ მოხდეს.
|
Ექსპლუატაციური პარამეტრები |
Დაბალწნევიანი იზობარული |
Მაღალწნევიანი კონტრაწნევის |
Სერვო-მექანიკური სითხის გამომზომი მოწყობილობა |
|
Სამუშაო წნევის დიაპაზონი |
0,25–0,35 მპა |
0,40–0,60 მპა |
0,20–0,50 მპა |
|
Კარბონიზაციის დასამუშავებლად შესაძლებელი ზღვარი |
Მაქსიმუმ 3,2 ტომი |
Მაქსიმუმ 4,5 ტომი |
Მაქსიმუმ 4,8 ტომი |
|
Საშუალო ყელის სივრცის ჟანგბადი |
0,8–1,2 პპმ |
0,3–0,5 პპმ |
0,15–0,3 პპმ |
|
Მექანიკური გადასვლის დრო |
45–60 წუთი |
30–45 წუთი |
10–15 წუთი |
Რეგიონალური ბოთლირების საწარმოებში ხაზის ინტეგრაციის სირთულეები
Წარმოების მასშტაბის გაზრდა ხელით ან ნახევრად ავტომატიზებული ოპერაციებიდან მაღალი სიჩქარით მუშაობის ხაზებზე იწვევს ინტეგრაციის შეზღუდვებს სამშენებლო ინჟინერიასა და კომუნალური სისტემების განაწილებაში. ბოთლების წარმოების მოწყობილობები ხშირად აფასებენ დაბალად საწარმოს საჭიროებას მაღალი მოცულობის ნახშირორჟანგის შეტანის დროს. არასაკმარისი ბოილერის სიმძლავრე ან გაგრილებული წყლის სინაკადის დაბალი სიჩქარე იწვევს სავსების ხაზის შეჩერებას, რადგან ტემპერატურის ცვალებადობა აფერხებს საწინააღმდეგო წნევის ციკლს და არღვევს სითხის გაჯერებას. სადგურის მილების დიზაინიც მნიშვნელოვან როლს ასრულებს, რადგან მკვეთრად 90-გრადუსიანი მილების მოხვევები და შეუსწორებელი შიდა შეერთებები იწვევენ კავიტაციის ბუშტუკებს, რომლებიც არღვევენ აირით გაჯერებული სითხეების სტაბილურობას. სადგურის განლაგების გეგმის შედგენისას აუცილებელია საკმარისი აკუმულაციის ტრანსპორტირების სისტემების ჩართვა ბოთლების ფორმირების მოწყობილობებს, სავსების მოწყობილობებსა და როტაციულ კეპერებს შორის, რათა მიკრო-შეჩერებები შეიძლება შეიწყდეს უკან მიმავალი მოწყობილობების გამორთვის გარეშე ან ბოთლების ფიზიკური დაზიანების გარეშე.
Მეორადი გამოტანის მილის ცვლილებების ექსპლუატაციური შემთხვევის შესწავლა
Სამხრეთ ამერიკაში სასმელების ქარხნის გაფართოების პროექტის დროს წარმოების ოპერატორებმა ახლად დაყენებულ კონტრ-პრესურულ ხაზზე მკვეთრად ცვალებად სავსების სიმაღლესა და ჭარბ ფორთოხლობას შეამჩნიეს. საწარმო 3,8 მოცულობის ნახშირორჟანგით დატვირთულ მინერალურ წყალს ამუშავებდა მკაცრი გარემოს პირობებში. შემოწმების შედეგად დასტურდა, რომ სტანდარტული გასაშვები მილის გეომეტრია სითხის წვეთებს შიგა კიდეზე დაკვრის საშუალებას აძლევდა, რაც სწრაფი აირის გასაშვების დროს ნაკლებად სრული ყინულის ბლოკირებას იწვევდა და სითხის წონასწორობას არღვევდა. ინჟინერიულმა ჯგუფმა სტანდარტული გასაშვები მილები ჩაანაცვლა მორგებული კონუსური ფორმის მოცულობის მილებით, რომლებსაც ჰიდროფობული წვერის საფარი ჰქონდა. ამასთანავე, სნიფტინგ ვალვის გასაშვების დრო შეიცვალა ერთჯერადი აფეთქებიდან ორსაფეხურიან წნევის გასაშვების თანმიმდევრობაში. ამ ფიზიკურმა და ოპერაციულმა შესწორებებმა ფორთოხლობა სრულიად აიძულეს, სავსების სიმაღლის ცვალებადობა მინუს-პლიუს ერთ მილიმეტრამდე შემცირდა და პროდუქტის გადასხდომის გარეშე სტაბილური სამუშაო სიჩქარეები მიიღო.
Ინდუსტრიის სტანდარტები და ჟანგბადის კონტროლის პროტოკოლები
Გახსნილი ჟანგბადის დონის კონტროლი მნიშვნელოვანი რჩება პროდუქტის შენახვის ვადის გასაზრდად და საწყისი გემოს სტაბილურობის შესანარჩუნებლად გრძელი შენახვის პერიოდების განმავლობაში. სასმელების ტექნოლოგების საერთაშორისო საზოგადოების მიერ ჩატარებული კვლევები აჩვენებს, რომ სრული პაკეტის ჟანგბადის დონე 0,5 მილიონედ ერთეულზე მეტი ასკორბინის მჟავის დეგრადაციას აჩქარებს და სასმელის გაფორმების შემდეგ კვირებშივე არასასურველ გემოს იწვევს. ახალგაზრდული იზობარული ავტომატური სავსების სისტემები ნახსენების წინ კარბონის დიოქსიდით დაჭერის წინ მოხდება ორმაგი წინასწარი ვაკუუმირების პროცედურა. მაღალი სიმძლავრის ვაკუუმური პომპები კონტეინერში დარჩენილ გარემოს ჰაერს ამოიღებს და სითხის ვალვის გახსნამდე მის ნაცვლად საკვები ხარისხის კარბონის დიოქსიდის აირს შეაყვანს. ეს ორსტუფიანი ციკლი კონტეინერის ყელში მდებარე ჟანგბადის რაოდენობას მკვეთრად ამცირებს, რაც დაცავს გემოს საწყის კომპონენტებს დაჟანგვის წინააღმდეგ შენახვის პერიოდში და უზრუნველყოფს მკაცრი სავაჭრო განაწილების სტანდარტების შესაბამობას.
Თანამედროვე ბოთლების სავსების ოპერაციების სრული ტერმინალური შესრულება
Ავტომატიზებული ბოთლების შევსების ოპერაციის დამყარება მოითხოვს წყლის გასუფთავების, კარბონაციის, ბოთლების გასარეცხად დამუშავების, შევსების, დახურვის და ხაზის ბოლოს ამოფუთვის სისტემების ერთიან სამუშაო პროცესში შერწყმას. ცალკე მომუშავე მანქანები ხშირად იყენებენ სხვადასხვა პროტოკოლს და არ არიან სინქრონიზებული ხაზის სიჩქარეებით, რაც შედეგად იძლევა ექსპლუატაციურ ხარვეზებს სამუშაო გრაფიკების შეცვლის დროს და დროთა განმავლობაში მომსახურების ხარჯების გაზრდას. სრულად კოორდინირებული ტერმინალური მიდგომა უზრუნველყოფს ელექტრო პანელების, კონვეიერების მართვის ლოგიკის და უსაფრთხოების ინტერლოკების მუშაობას ერთი მართვის სისტემის არქიტექტურის ქვეშ. BIEVO-ს მანქანების წარმოება და განლაგების ინჟინერია აერთიანებს სიზუსტის მიხედვით შესრულებულ წარმოებას, მტკიცე ხარისხის კონტროლის სტანდარტებს და რეაგირებად საექსპლუატაციო ტექნიკურ მხარდაჭერას, რაც სასმელების წარმოებლებს საშუალებას აძლევს დაამყარონ სანდო წარმოების გარემოები, რომლებიც განკუთვნილია გრძელვადი ექსპლუატაციური სტაბილურობის და მასშტაბირებადი გაფართოების მიზნით.
Სარჩევი
- Გაზის გახსნისა და წნევის სტაბილურობის დაკავშირება სიჩქარის მაღალი დონის ბოთლებში ყოფნის პროცესში
- Იზობარული კონტრაწნევის სავარდნო ვალვების მექანიკური დინამიკა
- Რეგიონალური ბოთლირების საწარმოებში ხაზის ინტეგრაციის სირთულეები
- Მეორადი გამოტანის მილის ცვლილებების ექსპლუატაციური შემთხვევის შესწავლა
- Ინდუსტრიის სტანდარტები და ჟანგბადის კონტროლის პროტოკოლები
- Თანამედროვე ბოთლების სავსების ოპერაციების სრული ტერმინალური შესრულება