
A gázoldódás és a nyomásstabilitás egyensúlyozása nagysebességű palackozás közben
A feloldott szén-dioxid kezelése szigorú hőmérséklet-szabályozást és pontos nyomás-kiegyenlítést igényel az egész feldolgozási körben. A szénsavas üdítőitalok szénsavtartalma 3,0 és 4,2 térfogategység gáz/folyadék közötti tartományban mozog. A feloldott gáz oldatban tartásához a italfolyadék hőmérsékletét 4 °C alatt kell tartani, miközben a töltőszelepek belsejében ellennyomást alkalmaznak. Ha a folyadék hőmérséklete akár két fokkal is emelkedik, a gáz oldhatósága élesen csökken Henry törvénye szerint, ami erőteljes habzást okoz a kiömlőnyílásoknál. Ez a zavar töltési térfogat-ingadozásokat és jelentős termékveszteséget eredményez, súlyosan rontva az általános feldolgozási hatékonyságot. Az automatizált arányosító egységek és lemezes hőcserélők integrálása biztosítja, hogy a beérkező folyadék hőmérséklete szűk hőmérsékleti sávban maradjon. A nyomás alatt álló puffer-tartályok arányos szabályozó szelepekkel ellátva stabil fejnyomást biztosítanak, megakadályozva a hirtelen nyomáscsökkenést, amely a folyadék palackba jutása előtt a feloldott gáz kiszabadulását okozná.
Az izobár ellennyomásos szelepek mechanikai dinamikája
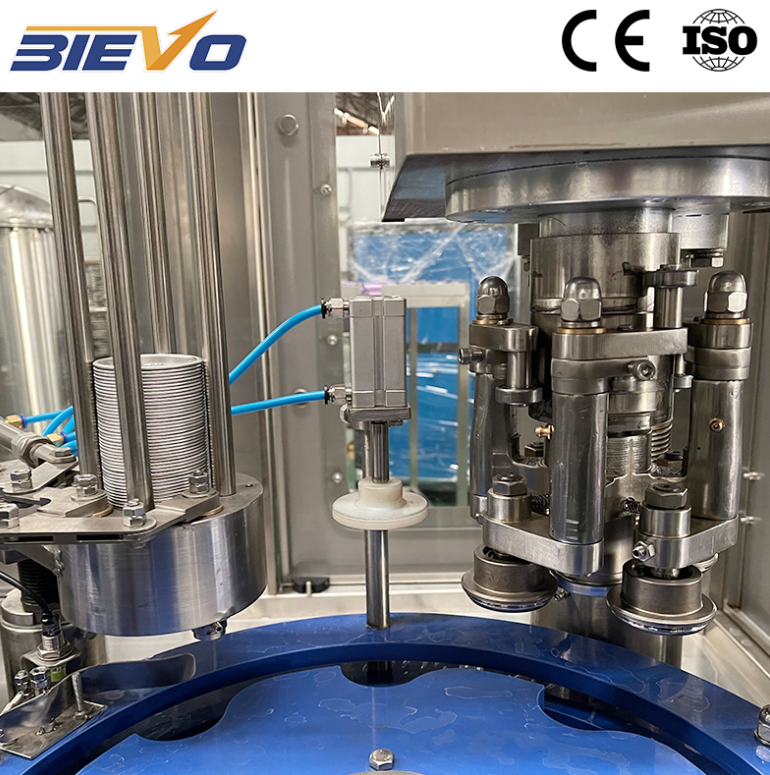
Az izobár működtetése sodás ital töltőgép egy folyamatos, négy szakaszból álló mechanikai folyamatot jelent. A folyamat a palackzárással kezdődik, amikor a nekifeszülő, levegővel működtetett emelők a tartály peremét egy rugalmas nyak tömítéshez nyomják, így létrehozva egy levegőszigetelt zárat. A második szakaszban egy gázcsatorna nyílik meg, hogy kiegyenlítse a nyomást a tálca és a palack között szén-dioxid vagy sűrített levegő segítségével. Miután a nyomás kiegyenlítődött, a folyadék szelepei mechanikus rugóerő hatására nyílnak meg, és a gravitáció irányítja a terméket lefelé a tartály belső falain, sima spirális pályán. A tartály belsejében lévő levegő egy külön szellőzőcsövön keresztül távozik vissza a tartály feletti térbe. Amikor a folyadék eléri a szellőzőcső alsó nyílását, az áramlás természetes módon leáll, elektronikus érzékelők nélkül is. Az utolsó szakaszban a kontrollált „sziszegés” zajlik, amikor a nyomás fokozatosan csökken, hogy megakadályozza a folyadék hirtelen kitörését a palack ürítésekor.
|
Üzemeltetési paraméter |
Alacsony nyomású izobár |
Magas nyomású ellennyomásos |
Szervomechanikus áramlásmérő |
|
Működési nyomás tartomány |
0,25–0,35 MPa |
0,40–0,60 MPa |
0,20–0,50 MPa |
|
Szénsavkezelési határ |
Legfeljebb 3,2 térfogategység |
Legfeljebb 4,5 térfogategység |
Legfeljebb 4,8 térfogategység |
|
Átlagos nyaktéri oxigén |
0,8–1,2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Mechanikus átállási idő |
45–60 perc |
30–45 perc |
10–15 perc |
Soron belüli integrációs kihívások régiókban működő palackozóüzemekben
A gyártás méretnövelése manuális vagy félig automatizált műveletekről nagy teljesítményű sorokra integrációs szűk keresztmetszeteket eredményez az építőmérnöki és a közüzemi ellátórendszerekben. A palackozók gyakran alábecsülik a nagy mennyiségű szénsavasítás közüzemi igényeit a létesítmény tervezése során. A kazán kapacitásának elégtelensége vagy a hűtött víz áramlási sebességének hiánya kitöltő sor leállásához vezet, mivel a hőmérséklet-ingadozás megszakítja a ellennyomásos ciklust, és rombolja a folyadék telítettségét. A csővezeték-tervezés is döntő szerepet játszik: éles 90 fokos könyökök és meg nem simított belső hegesztések kavitációs buborékokat idéznek elő, amelyek instabillá teszik a gázzal telített folyadékokat. A elrendezési tervnek elegendő akkumulációs szállítószalagot kell tartalmaznia a fúvóformázók, a töltők és a forgó kupakolók között, hogy elnyelje a mikro-leállásokat anélkül, hogy kényszerítené a felső folyamatban lévő berendezések leállítását vagy fizikai palackkárosodást okozna.
Másodlagos szellőzőcső-módosítások üzemeltetési esettanulmánya
Egy dél-amerikai italgyár bővítési projektje során a gyártási munkavállalók súlyos töltésmagasság-ingadozást és túlzott habképződést tapasztaltak egy újonnan telepített ellennyomásos töltősoron. A létesítmény szénsavas ásványvizet dolgozott fel, amelynek szénsavtartalma 3,8 térfogategység volt, és a környezeti feltételek különösen nehézkesek voltak. A vizsgálat kimutatta, hogy a szokásos szellőzőcsövek geometriája lehetővé tette, hogy folyadékcseppek ragadjanak meg a belső peremnél, részleges gőzzárlatot okozva a gyors gázszellőzés során, és zavarva ezzel a folyadék egyensúlyát. Az mérnöki csapat a szokásos szellőzőcsöveket egyedi, csökkenő átmérőjű rozsdamentes acél tűkre cserélte, amelyek hidrofób hegyfelülettel rendelkeztek. Ezen felül a szellőző szelep nyitási idejét egyetlen robbanásszerű nyitásról kétlépcsős nyomásleengedési sorozatra módosították. Ezek a fizikai és üzemeltetési módosítások megszüntették a habképződést, a töltésmagasság-ingadozást plusz-mínusz egy milliméterre csökkentették, és lehetővé tették a stabil üzemelési sebességet termékfröccsenés nélkül.
Ipari szabványok és oxigénvezérlési protokollok
A feloldott oxigén szintjének szabályozása továbbra is alapvető fontosságú a termék eltarthatóságának növelése és az érzékeny ízstabilitás hosszabb távon történő megőrzése érdekében. A Nemzetközi Italtechnológusok Társasága által végzett kutatások azt mutatják, hogy a teljes csomagolási oxigénszint 0,5 ppm feletti értéke gyorsítja az aszkorbinsav lebomlását, és hetekkel a csomagolás után kellemetlen ízjelenségeket vált ki. A modern izobár töltőkörök a széndioxid-nyomás előtti kettős elő-vákuumozási eljárást alkalmazzák. A nagy teljesítményű vákuumpumpák eltávolítják a tartályban maradó környezeti levegőt, és élelmiszer-minőségű széndioxid-gázzal helyettesítik, mielőtt a folyadékcsappantyú kinyílna. Ez a kétfokozatú ciklus drámaian csökkenti az oxigéntartalmat a nyakrészben, így védi az érzékeny ízösszetevőket az oxidációtól a tárolás során, és biztosítja a szigorú kiskereskedelmi forgalmazási szabványok betartását.
Komplex, kulcsrakész megvalósítás modern palackozási műveletekhez
Az automatizált palackozó üzem beállítása a vízkezelés, a szénsavasítás, a palackok öblítése, a töltés, a kupakolás és a vonal végén lévő csomagoló rendszerek összehangolását igényli egy egységes munkafolyamatba. A különálló gépek gyakran protokoll-ellentétekkel és koordinálatlan vonalsebességekkel küzdenek, ami műszakváltáskor működési problémákat és idővel növekvő karbantartási költségeket eredményez. Egy teljesen összehangolt kulcsrakész megoldás biztosítja, hogy az elektromos panelek, a szállítószalagok meghajtási logikája és a biztonsági kapcsolók egyetlen vezérlőrendszer-architektúra alatt működjenek. A BIEVO gépgyártási és elrendezési mérnöki szolgáltatásai pontos gyártást, erős minőségellenőrzési szabványokat és rugalmas helyszíni műszaki támogatást kombinálnak, így a italfeldolgozó vállalatok megbízható termelési környezetet hozhatnak létre, amely hosszú távú működési konzisztenciára és skálázható bővítésre van tervezve.
Tartalomjegyzék
- A gázoldódás és a nyomásstabilitás egyensúlyozása nagysebességű palackozás közben
- Az izobár ellennyomásos szelepek mechanikai dinamikája
- Soron belüli integrációs kihívások régiókban működő palackozóüzemekben
- Másodlagos szellőzőcső-módosítások üzemeltetési esettanulmánya
- Ipari szabványok és oxigénvezérlési protokollok
- Komplex, kulcsrakész megvalósítás modern palackozási műveletekhez