
موازنة إذابة الغاز واستقرار الضغط في التعبئة عالية السرعة
إن إدارة ثاني أكسيد الكربون المذاب تتطلب تحكُّمًا حراريًّا دقيقًا وتوازنَ ضغطٍ مُحكَمًا عبر الحلقة الكاملة للمعالجة. وتحتاج المشروبات الغازية إلى مستويات كربنة تتراوح بين ٣٫٠ و٤٫٢ حجم من الغاز المذاب لكل حجم من السائل. وللحفاظ على الغاز المذاب في المحلول أثناء النقل، لا بد من إبقاء درجة حرارة المشروب دون ٤ درجات مئوية مع تطبيق ضغط معاكس داخل صمامات التعبئة. وعندما ترتفع درجة حرارة السائل حتى بدرجتين فقط، تنخفض قابلية ذوبان الغاز بشكل حاد وفقًا لقانون هنري، ما يؤدي إلى رغوة عنيفة عند فوهات التفريغ. ويؤدي هذا الاضطراب إلى عدم انتظام في حجم التعبئة وفقدان كبير في المنتج، مما يُضعف كفاءة المعالجة الإجمالية بشدة. ويكفل دمج وحدات التنسيب الآلية مع مبادلات الحرارة اللوحية أن تبقى درجة حرارة السائل الداخل ضمن نطاقات حرارية ضيِّقة. أما خزانات التخزين المؤقت المضغوطة المزودة بصمامات تنظيمية نسبية فتحافظ على ثبات ضغط الرأس، ما يمنع حدوث انخفاضات مفاجئة في الضغط تؤدي إلى إطلاق الغاز المذاب قبل دخول السائل الزجاجة.
الديناميكا الميكانيكية لصمامات الضغط المعاكس المتساوي
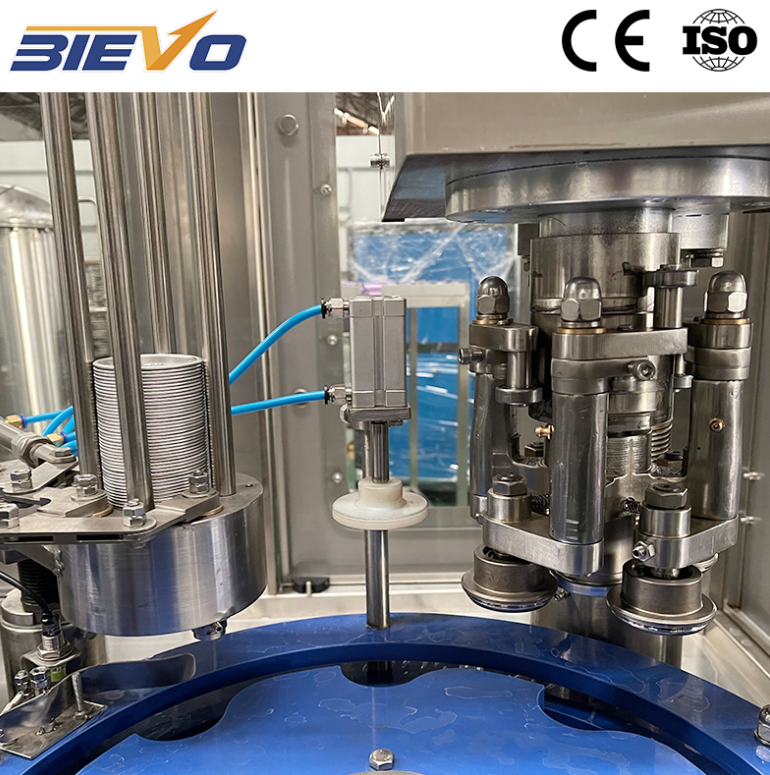
تشغيل نظام الضغط المتساوي جهاز تعبئة المشروبات الغازية يتضمَّن تسلسلاً ميكانيكيًّا مستمرًّا من أربعة مراحل. وتبدأ العملية بختم الزجاجة، حيث تدفع الرافعات الهوائية فم الحاوية ضد طوق رقبة مرن لتكوين ختمٍ محكمٍ ضد التسرب. وفي المرحلة الثانية، يُفتح قناة غازية لموازنة الضغط بين الوعاء والزجاجة باستخدام ثاني أكسيد الكربون أو الهواء المضغوط. وبمجرد توازن الضغط، تفتح صمامات السائل تلقائيًّا بفعل قوة النابض الميكانيكي، مما يسمح للمنتج بالانسياب تحت تأثير الجاذبية على طول جدران الحاوية الداخلية في مسار حلزوني ناعم. ويعود الهواء الموجود داخل الحاوية إلى الفراغ العلوي في الخزان عبر أنبوب تهوية مخصص. وعندما يصل السائل إلى الفتحة السفلية لأنبوب التهوية، يتوقف التدفق تلقائيًّا دون الحاجة إلى حساسات إلكترونية. أما المرحلة الأخيرة فهي «التنفُّس المتحكَّم» (Snifting)، حيث يُطلق الضغط تدريجيًّا لمنع اندفاع السائل أثناء إخراج الزجاجة.
|
المعلَّمة التشغيلية |
منخفض الضغط المتساوي |
مرتفع الضغط المعاكس |
عداد تدفق خدمي ميكانيكي |
|
نطاق ضغط التشغيل |
٠٫٢٥ إلى ٠٫٣٥ ميجا باسكال |
٠٫٤٠ إلى ٠٫٦٠ ميجا باسكال |
٠٫٢٠ إلى ٠٫٥٠ ميجا باسكال |
|
حد التعامل مع الكربنة |
حتى ٣٫٢ حجم |
حتى ٤٫٥ حجم |
حتى ٤٫٨ حجم |
|
متوسط أكسجين الفراغ عند عنق العبوة |
٠٫٨ إلى ١٫٢ جزء في المليون |
٠٫٣ إلى ٠٫٥ جزء في المليون |
٠٫١٥ إلى ٠٫٣ جزء في المليون |
|
الوقت الميكانيكي للتبديل |
٤٥ إلى ٦٠ دقيقة |
٣٠ إلى ٤٥ دقيقة |
من ١٠ إلى ١٥ دقيقة |
تحديات دمج الخطوط في مرافق التعبئة الإقليمية
إن توسيع نطاق الإنتاج من العمليات اليدوية أو شبه الآلية إلى خطوط إنتاج عالية السرعة يُحدث اختناقات في التكامل عبر أنظمة الهندسة المدنية وأنظمة توزيع المرافق. وغالبًا ما يقلّل المعبئون من تقدير احتياجات المرافق أثناء تخطيط المنشأة، لا سيما في عمليات الكربنة عالية الحجم. ويؤدي نقص سعة الغلايات أو انخفاض معدل تدفق ماء التبريد إلى توقف خطوط التعبئة، لأن تقلبات درجة الحرارة تُعطّل دورة الضغط المعاكس وتُضعف تشبع السائل بالغاز. كما تلعب تصاميم الأنابيب دورًا محوريًّا؛ إذ تُسبّب المنعطفات الحادة بزاوية تسعين درجة واللحامات الداخلية غير المصقولة ظهور فقاعات التجويف التي تُخلّ باستقرار السوائل المشبَّعة بالغاز. ويجب أن يتضمّن تخطيط الترتيب المكاني وجود ناقلات تراكم كافية بين آلات نفخ القوالب وآلات التعبئة وآلات التغطية الدوارة، لامتصاص التوقفات الجزئية الصغيرة دون إجبار المعدات الواقعة قبلها على الإيقاف أو التسبب في أضرار مادية للزجاجات.
دراسة حالة تشغيلية حول التعديلات المطبَّقة على الأنبوب الثانوي للتهوية
أثناء مشروع التوسع في مصنع مشروبات في أمريكا الجنوبية، واجه مشغلو الإنتاج تباينًا حادًّا في ارتفاع السائل داخل العلب ورغوة مفرطة على خط الضغط المعاكس الذي تم تركيبه حديثًا. وكانت المنشأة تُجهِّز ماءً معدنيًّا غازيًّا بتركيز ٣,٨ حجمًا من الغاز الكربوني في ظروف بيئية صعبة. وأظهر الفحص أن هندسة أنبوب التهوية القياسي سمحَت لقطرات السائل بالالتصاق بالحافة الداخلية، ما أدى إلى تكوُّن انسدادات جزئية بالبخار أثناء التفريغ السريع للغاز، واضطراب توازن السائل. وقام فريق الهندسة باستبدال أنابيب التهوية القياسية بإبر فولاذية مقاومة للصدأ مخصصة ذات شكل مدبَّب ومغلفة بنهايات كارهة للماء. كما عُدِّلت توقيتات فتح صمام التنفيس (السنفتينغ) من انفجار واحد إلى تسلسل إفراغ ضغط على مرحلتين. وأدت هذه التعديلات المادية والتشغيلية إلى القضاء التام على الرغوة، وخفض تباين ارتفاع السائل إلى حدود ±١ ملم، والسماح بسرعات تشغيل مستقرة دون تناثر المنتج.
معايير الصناعة وبروتوكولات التحكم في الأكسجين
يبقى التحكم في مستويات الأكسجين المذاب أمراً جوهرياً لتمديد مدة صلاحية المنتج والحفاظ على استقرار النكهة الحساسة خلال فترات التخزين الطويلة. وتُظهر الأبحاث التي أجرتها الجمعية الدولية لتكنولوجيا المشروبات أن مستويات الأكسجين الإجمالية في العبوة، إذا تجاوزت ٠٫٥ جزء في المليون، فإنها تُسرّع تحلّل حمض الأسكوربيك وتُحفّز ظهور نكهات غير مرغوب فيها خلال أسابيع من التعبئة. وتستخدم دوائر التعبئة ذات الضغط الثابت الحديثة إجراءات تفريغ مبدئي مزدوجة قبل ضغط غاز ثاني أكسيد الكربون. وتقوم مضخات الفراغ عالية السعة بإزالة الهواء المحيط المتبقي من العبوة، ثم تحلّ محلّه غاز ثاني أكسيد الكربون الغذائي قبل فتح صمام السائل. ويؤدي هذا الدوران ذي المرحلتين إلى خفض كمية الأكسجين في الجزء العلوي من العبوة بشكل كبير، ما يحمي المركبات النكهة الحساسة من الأكسدة أثناء التخزين ويضمن الامتثال لمعايير التوزيع التجزيئي الصارمة.
تنفيذ شامل جاهز للتشغيل الفوري لعمليات التعبئة الحديثة
يتطلب إنشاء عملية تعبئة آلية تنسيق أنظمة معالجة المياه، وتكريبها، وشطف الزجاجات، وتعبئتها، وإغلاقها، وتغليفها في نهاية الخط ضمن سير عمل موحد. وغالبًا ما تعاني الآلات المنفصلة من عدم توافق في البروتوكولات وتفاوت في سرعات خطوط الإنتاج، ما يؤدي إلى احتكاك تشغيلي أثناء تغيّر الورديات وزيادة تكاليف الصيانة مع مرور الوقت. ويضمن النهج الجاهز الكامل التنسيق التام بين لوحات التحكم الكهربائية، ومنطق محركات ناقلات الحركة، وآليات السلامة الترابطية بحيث تعمل جميعها ضمن بنية نظام تحكم واحدة. وتجمع عمليات تصنيع الماكينات وهندسة تخطيط المنشآت التي تقدّمها شركة بيفو بين الدقة العالية في التصنيع، ومعايير ضبط الجودة المتينة، والدعم الفني الميداني السريع، ما يمكّن مُنتجي المشروبات من إنشاء بيئات إنتاجٍ موثوقةٍ صُمّمت لتحقيق الاتساق التشغيلي طويل الأمد والتوسّع القابل للتطوير.
فهرس المحتويات
- موازنة إذابة الغاز واستقرار الضغط في التعبئة عالية السرعة
- الديناميكا الميكانيكية لصمامات الضغط المعاكس المتساوي
- تحديات دمج الخطوط في مرافق التعبئة الإقليمية
- دراسة حالة تشغيلية حول التعديلات المطبَّقة على الأنبوب الثانوي للتهوية
- معايير الصناعة وبروتوكولات التحكم في الأكسجين
- تنفيذ شامل جاهز للتشغيل الفوري لعمليات التعبئة الحديثة