
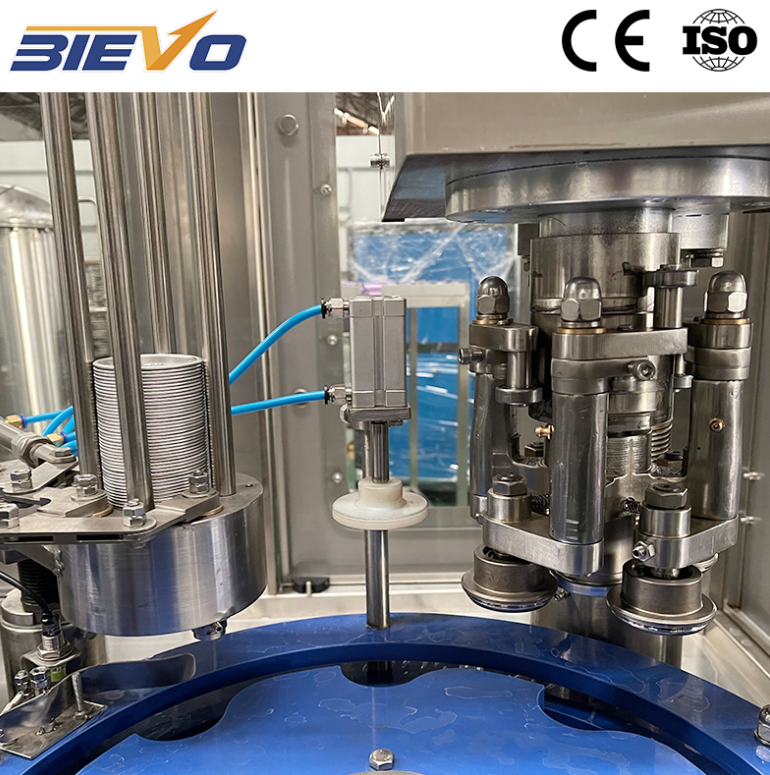
Գազի լուծումը և ճնշման կայունությունը հավասարակշռել բարձրաարագության շշալցման ժամանակ
Լուծված ածխածնի երկօքսիդի կառավարումը պահանջում է ճշգրիտ ջերմային վերահսկում և ճշգրիտ ճնշման հավասարակշռում ամբողջ մշակման շղթայով: Գազավորված սուրճային ըմպելիքների համար անհրաժեշտ է գազավորման մակարդակ՝ 3,0–4,2 ծավալային միավոր գազ լուծված մեկ ծավալային միավոր հեղուկում: Հեղուկի փոխանցման ընթացքում լուծված գազը լուծումում պահելու համար անհրաժեշտ է ըմպելիքի ջերմաստիճանը պահել 4 աստիճան Ցելսիուսից ցածր, միաժամանակ լցման կրկնակների ներսում կիրառել հակաճնշում: Երբ հեղուկի ջերմաստիճանը բարձրանում է նույնիսկ երկու աստիճանով, գազի լուծելիությունը կտրուկ նվազում է Հենրիի օրենքի համաձայն, ինչը հանգեցնում է վտանգավոր փրփուրացման դիսչարջ սեղաններում: Այս խանգարումը առաջացնում է լցման ծավալների անհամապատասխանություն և չափազանց մեծ արտադրանքի կորուստ, ինչը կտրուկ վատացնում է ընդհանուր մշակման արդյունավետությունը: Ինտեգրված ավտոմատ համամասնական միավորների և սալիկավոր ջերմափոխանակիչների օգտագործումը ապահովում է, որ մուտքային հեղուկը մնա սահմանափակ ջերմային շերտերում: Ճնշման տակ գտնվող բուֆերային տանկերը, որոնք սարքավորված են համամասնական մոդուլյացվող կրկնակներով, պահպանում են գլխային ճնշումը կայուն, կանխելով ճնշման հանկարծակի անկումները, որոնք կարող են ազատել լուծված գազը մինչև հեղուկի մուտքը շշի մեջ:
Իզոբարային հակաճնշման փականների մեխանիկական դինամիկա
Իզոբարային ռեժիմով աշխատելը սոդային հացի լցում մաքինա ներառում է անընդհատ չորս փուլանի մեխանիկական հաջորդականություն։ Գործընթացը սկսվում է շշի կնքմամբ, երբ պնևմատիկ բարձրացնողները ամբողջ ամանի վերջավորությունը սեղմում են դեպի ճկուն վզիկի սեալ՝ ստեղծելով օդակայուն կնքում։ Երկրորդ փուլում բացվում է գազի անցուղի՝ հավասարեցնելու ամանի և շշի ճնշումը ածխածնի երկօքսիդի կամ սեղմված օդի միջոցով։ Ճնշումը հավասարեցնելուց հետո բացվում են հեղուկի փականները՝ մեխանիկական զսպիչ զույգի ազդեցությամբ, իսկ հեղուկը գրավիտացիոն ուժի ազդեցությամբ հարթ սպիրալային ճանապարհով իջնում է ամանի ներսի պատերով վերևից ներքև։ Ամանի ներսի օդը վերադառնում է պահեստավորման տարածքի վերին մաս՝ նախատեսված օդանցքի միջոցով։ Երբ հեղուկը հասնում է օդանցքի ստորին բացվածքին, հոսքը կանգնում է բնական կերպով՝ առանց էլեկտրոնային սենսորների անհրաժեշտության։ Վերջնական փուլում իրականացվում է վերահսկվող սնիֆթինգ (snifting), երբ ճնշումը աստիճանաբար ազատվում է՝ շշի դուրս բերման ժամանակ հեղուկի անկայուն հոսքը կանխելու համար։
|
Օպերացիոն պարամետր |
Ցածր ճնշման իզոբարային |
Բարձր ճնշման հակաճնշման |
Սերվո-մեխանիկական հոսքի չափիչ |
|
Աշխատանքային ճնշումի միջակայք |
0,25–0,35 ՄՊա |
0,40–0,60 ՄՊա |
0,20–0,50 ՄՊա |
|
Ածխաթթվային մշակման սահմանափակում |
Մինչև 3,2 ծավալ |
Մինչև 4,5 ծավալ |
Մինչև 4,8 ծավալ |
|
Միջին վզի տարածքի թթվածին |
0,8–1,2 ppm |
0,3–0,5 մկգ/լ |
0,15–0,3 մկգ/լ |
|
Մեխանիկական փոխարկման ժամանակ |
45–60 րոպե |
30–45 րոպե |
10–15 րոպե |
Տարածաշրջանային շշալցման համալիրներում գծի ինտեգրման մասին մարտահրավերներ
Արտադրության մասշտաբային մեծացումը՝ ձեռքով կամ կիսաավտոմատ գործողություններից մինչև բարձր արտադրողականության գծեր՝ ստեղծում է ինտեգրման խոչընդոտներ քաղաքաշինական և օգտագործման համակարգերի մեջ: Սովորաբար բոթլինգի ձեռնարկությունները սխալվում են գնահատելու արտադրամասի պլանավորման ժամանակ բարձր ծավալային ածխաթթվային մշակման համար անհրաժեշտ օգտագործման պահանջները: Անբավարար թերմոստատի հզորությունը կամ սառը ջրի անբավարար հոսքի արագությունը հանգեցնում է լցման գծի կանգի, քանի որ ջերմաստիճանի տատանումները դադարեցնում են հակաճնշման ցիկլը և վնասում են հեղուկի հագեցումը գազով: Շղթայավորման նախագծումը նույնպես կարևոր դեր է խաղում, քանի որ սուր 90-աստիճանանոց ծալերը և չվերամշակված ներքին կապերը առաջացնում են կավիտացիոն փուչիկներ, որոնք անկայունացնում են գազով հագեցված հեղուկները: Տարածքի նախագծման ժամանակ անհրաժեշտ է ներառել բավարար կուտակման տրանսպորտյորներ փչվող մոլդերների, լցման սարքերի և պտտվող կափարիչների միջև՝ միկրոկանգերը կլանելու համար՝ առանց ստիպելու վերին հոսքի սարքավորումների կանգնել կամ ֆիզիկական վնասվածքի հասցնել շշերի:
Երկրորդային օդային խողովակի փոփոխությունների վերաբերյալ շահագործման դեպքի ուսումնասիրություն
Հարավային Ամերիկայում մի ըմպելիքի գործարանի ընդարձակման նախագծի ընթացքում արտադրության օպերատորները նկատեցին լցման բարձրության մեծ տատանումներ և չափազանց շատ փրփուրացում նոր տեղադրված հակաճնշման գծում: Այդ սարքավորումը մշակում էր գազավորված միներալային ջուր՝ 3,8 ծավալային գազավորման պայմաններում՝ ծանր շրջակա միջավայրի պայմաններում: Ստուգումը ցույց տվեց, որ ստանդարտ վենտիլյացիոն խողովակի երկրաչափությունը թույլ էր տալիս հեղուկի կաթիլներին կպչել ներքին եզրին, ինչը ստեղծում էր մասնակի գոլորշիային կողպեքներ արագ գազի վենտիլյացիայի ժամանակ և խախտում էր հեղուկի հավասարակշռությունը: Ինժեներական թիմը ստանդարտ վենտիլյացիոն խողովակները փոխարինեց հատուկ ստեղծված, սահմանափակված տրամագծով ստայնլես ստալի սուզվող սայլակներով, որոնց ծայրերը պատված էին հիդրոֆոբ ծածկույթով: Բացի այդ, սնիֆթինգ վալվի բացման ժամանակացույցը փոխվեց մեկ անգամյա բռնկման փոխարեն՝ երկու փուլային ճնշման ազատման հաջորդականության: Այս ֆիզիկական և շահագործման հարմարեցումները վերացրին փրփուրացումը, նվազեցրին լցման բարձրության տատանումները մեկ միլիմետրից ոչ ավելի դեպի վեր կամ ներքև և թույլ տվեցին կայուն շահագործման արագություններ առանց ապրանքի ցայտացման:
Արդյունաբերական ստանդարտներ և թթվածնի վերահսկման պրոտոկոլներ
Լուծված թթվածնի մակարդակների վերահսկումը մնում է անհրաժեշտ պայման արտադրանքի պահպանման ժամկետի երկարացման և երկարատև պահեստավորման ընթացքում նրա զգայուն համային կայունության պահպանման համար: Միջազգային ըմպելիքների տեխնոլոգիայի մասնագետների ընկերության կատարած հետազոտությունները ցույց են տալիս, որ ընդհանուր փաթեթավորման թթվածնի մակարդակը՝ 0,5 մաս/միլիոնից բարձր, արագացնում է ասկորբինաթթվի քայքայումը և առաջացնում է անցանկալի համային նոտաներ փաթեթավորումից շաբաթներ անց: Ժամանակակից իզոբարային լցման շղթաները օգտագործում են երկակի նախնական վակուումավորման ընթացակարգեր ածխածնի երկօքսիդի ճնշման կիրառումից առաջ: Բարձր հզորությամբ վակուումային պոմպերը վակուումավորում են ամանի մեջ մնացած մթնոլորտային օդը և այն փոխարինում են սննդային նշանակությամբ ածխածնի երկօքսիդի գազով՝ հեղուկի փականի բացվելուց առաջ: Այս երկու փուլից բաղկացած ցիկլը կտրուկ նվազեցնում է ստվերավորման տարածքում գտնվող թթվածնի քանակը, ապահովելով զգայուն համային միացությունների պաշտպանությունը օքսիդացիայից պահեստավորման ընթացքում և երաշխավորելով խիստ մանրածախ բաշխման ստանդարտների պահպանումը:
Ժամանակակից շշալցման գործարանների համար համապարփակ բանալի-պատրաստ իրականացում
Ինքնաշխատ շշալցման գործընթացի կազմակերպման համար անհրաժեշտ է համատեղել ջրի մշակման, ածխաթթվային գազավորման, շշերի լվացման, լցման, փակման և տուփավորման համակարգերը մեկ միասնական աշխատանքային գործընթացում: Առանձին մեքենաները հաճախ ունենում են պրոտոկոլների չհամատեղելիություն և անհամաձայնեցված գծի արագություն, ինչը հանգեցնում է շահագործման դժվարությունների հերթափոխների փոփոխության ժամանակ և ժամանակի ընթացքում սպասարկման ծախսերի աճի: Ամբողջովին համատեղված պատրաստի լուծումը ապահովում է, որ էլեկտրական վահանակները, տրանսպորտյորների շարժման տրամաբանությունը և անվտանգության միջակայքերը աշխատեն մեկ ընդհանուր կառավարման համակարգի կառուցվածքի ներքո: BIEVO-ի մեքենաների արտադրությունը և դասավորության ճարտարագիտությունը միավորում են ճշգրտությամբ կատարված մշակումը, համարձակ որակի վերահսկման ստանդարտները և արագ արձագանքող տեխնիկական աջակցությունը վայրում, ինչը հնարավորություն է տալիս ըմպելիքների արտադրողներին ստեղծել հուսալի արտադրական միջավայրեր՝ երկարաժամկետ շահագործման համաստեղության և մասշտաբային ընդլայնման համար:
Բովանդակության աղյուսակ
- Գազի լուծումը և ճնշման կայունությունը հավասարակշռել բարձրաարագության շշալցման ժամանակ
- Իզոբարային հակաճնշման փականների մեխանիկական դինամիկա
- Տարածաշրջանային շշալցման համալիրներում գծի ինտեգրման մասին մարտահրավերներ
- Երկրորդային օդային խողովակի փոփոխությունների վերաբերյալ շահագործման դեպքի ուսումնասիրություն
- Արդյունաբերական ստանդարտներ և թթվածնի վերահսկման պրոտոկոլներ
- Ժամանակակից շշալցման գործարանների համար համապարփակ բանալի-պատրաստ իրականացում