
Dujų tirpumo ir slėgio stabilumo subalansavimas didelės našumo buteliavimo metu
Ištirpusio anglies dioksido valdymas reikalauja griežto temperatūros kontrolės ir tikslaus slėgio subalansavimo visoje perdirbimo grandinėje. Anglies rūgštimi sotintiems gazuotiems gėrimams reikia anglies dioksido koncentracijos nuo 3,0 iki 4,2 tūrio vienetų dujų, ištirpusių viename tūrio vienete skystojo produkto. Ištirpusių dujų išlaikymas tirpale per perkėlimą reikalauja, kad gėrimo temperatūra būtų žemesnė nei 4 laipsniai Celsijaus, o pildymo vožtuvuose būtų taikomas priešslėgis. Net jei skysčio temperatūra pakyla tik du laipsnius, pagal Henrijo dėsnį dujų tirpumas staigiai sumažėja, todėl išleidimo žarnose kyla smarkus putojimas. Šis sutrikimas sukelia netolygų pildymo tūrį ir pernelyg didelius produktų nuostolius, kurie rimtai sumažina bendrą perdirbimo efektyvumą. Automatinių dozavimo įrenginių su plokštiniais šilumokaičiais integravimas užtikrina, kad įeinantis skystis išliktų siaurose temperatūrinėse ribose. Slėgiuojami buferiniai bakai, aprūpinti proporciniais reguliuojamaisiais vožtuvais, palaiko pastovų viršutinį slėgį ir neleidžia staigiam slėgio kritimui, kuris išsklaidytų ištirpusias dujas dar prieš tai, kai skystis patenka į butelį.
Izobarinės priešslėginės vožtuvų mechaninė dinamika
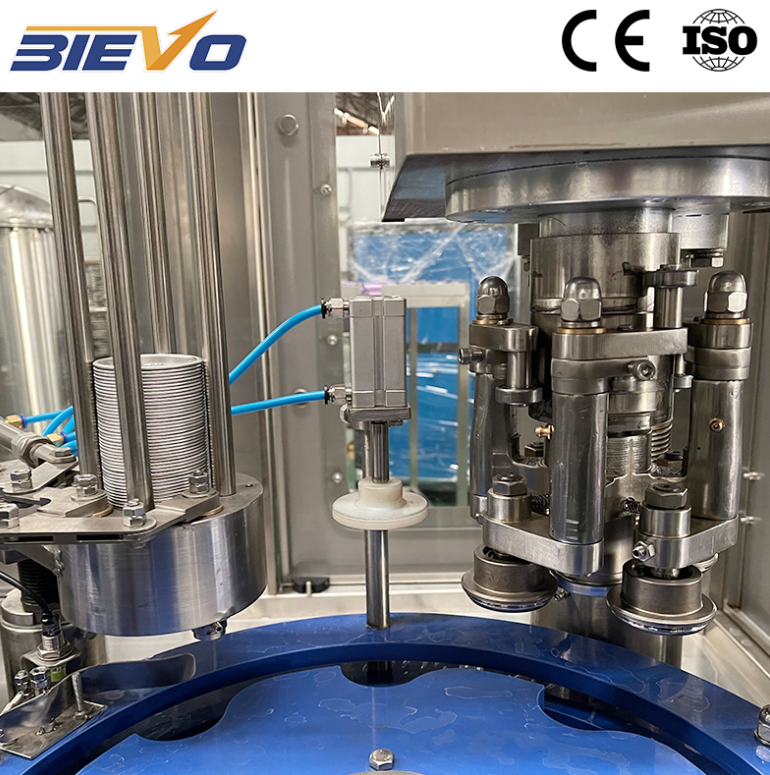
Izobarinės veikos vykdymas gazojo gėrimo užpildymo mašina apima nuolatinę keturių etapų mechaninę seką. Procesas prasideda buteliuko uždarymu, kai pneumatiniai pakėlimo įrenginiai stumia indą prie lankstaus kaklo tarpinės, kad būtų sukurta sandri audinė sandara. Antrasis etapas atveria dujų kanalą, kuris išlygina slėgį tarp dubens ir buteliuko naudojant anglies dioksidą arba suspaustą orą. Kai slėgis išlyginamas, mechaninės spyruoklės jėga atveria skystojo produkto vožtuvus, leisdama gravitacijai nukreipti produktą žemyn išilgai indo vidinių sienų lygiu spiralės keliu. Inde esantis oras išleidžiamas atgal į rezervuaro viršutinę erdvę per specialų ventiliavimo vamzdį. Kai skystis pasiekia ventiliavimo vamzdžio apatinį angos galą, srautas sustoja natūraliai be elektroninių jutiklių reikalingumo. Galutinis etapas – kontroliuojamas „snifting“ (slėgio sumažinimas), kai slėgis mažinamas palaipsniui, kad būtų išvengta skysčio šuolių išleidžiant buteliukus.
|
Eksploataciniai parametrai |
Žemo slėgio izobarinė |
Aukšto slėgio priešslėginė |
Servo-mechaninis srauto matuoklis |
|
Eksploatavimo slėgio diapazonas |
0,25–0,35 MPa |
0,40–0,60 MPa |
0,20–0,50 MPa |
|
Deguonies pildymo riba |
Iki 3,2 tūrio vienetų |
Iki 4,5 tūrio vienetų |
Iki 4,8 tūrio vienetų |
|
Vidutinis deguonies kiekis kaklelyje |
0,8–1,2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Mechaninio perjungimo laikas |
45–60 minučių |
30–45 minučių |
10–15 minučių |
Linijos integravimo iššūkiai regioniniuose buteliavimo įrenginiuose
Gamintojo pajėgumų didinimas nuo rankinio ar pusiau automatizuoto gamybos proceso iki didelės našumo linijų sukelia integravimo susidūrimo taškus civilinės inžinerijos ir komunalinių paslaugų tiekimo sistemose. Gazuotųjų gėrimų gamintojai dažnai nepakankamai įvertina komunalinių paslaugų poreikį didelėms gamybos apimtims, planuodami gamybos objektus. Nepakankama katilų galia arba per mažas šalto vandens cirkuliacijos srautas sukelia pripildymo linijų sustojimus, nes temperatūros svyravimai nutraukia priešslėginį ciklą ir pažeidžia skystojo produkto prisotinimą dujomis. Vamzdžių projektavimas taip pat yra itin svarbus: stačios 90 laipsnių alkūnės ir neapdirbti vidiniai suvirinimai sukelia kavitacijos burbulus, kurie destabilizuoja dujomis prisotintus skysčius. Planuojant gamybos vietos išdėstymą, būtina įtraukti pakankamai kaupiamųjų konvejerių tarp puodelių pūtimui skirtų įrenginių, pripildymo įrenginių ir sukamųjų dangtelio užsukimo įrenginių, kad būtų galima kompensuoti trumpalaikius sustojimus be priverstinio aukštesnių gamybos etapų įrenginių išjungimo ar butelių fizinės žalos.
Operacinė atvejo analizė dėl antrinės ventiliacinės vamzdelio modifikacijos
Perpleštos plėtojant gėrimų gamybos įmonės pajėgumus Pietų Amerikoje, gamybos operatoriai pastebėjo rimtą pripildymo aukščio svyravimą ir pernelyg didelį putų kiekį naujai įdiegtame priešslėgio pripildymo įrenginyje. Įmonė apdorojo anglies rūgštimi prisotintą mineralinį vandenį, kurio anglies rūgšties kiekis siekė 3,8 tūrio vienetų, nepalankiomis aplinkos sąlygomis. Tyrime nustatyta, kad standartinės išleidimo vamzdelių geometrija leido skysčio lašams prilipti prie vidinio krašto, dėl ko susidarydavo daliniai garų užsikimšimai greitai išleidžiant dujas ir sutrikdavo skysčio pusiausvyrą. Inžinerijos komanda pakeitė standartinius išleidimo vamzdelius specialiais, smailėjančiais nerūdijančiojo plieno adatiniais vamzdeliais su hidrofobiniais antgaliais. Be to, buvo pakeista snifting vožtuvo atidarymo laiko nuostata – vienkartinis staigus atidarymas pakeistas dviejų etapų slėgio sumažinimo seka. Šie fizikiniai ir eksploataciniai pakeitimai pašalino putas, sumažino pripildymo aukščio nuokrypį iki ±1 mm ir leido stabiliomis eksploatacinėmis greičių režimais dirbti be produkto išbėrimo.
Pramonės standartai ir deguonies valdymo protokolai
Ištirpusio deguonies kiekio kontrolė išlieka būtina norint padidinti gaminio tinkamumo vartoti laiką ir išlaikyti subtilią skonio stabilumą ilgą laiką saugant. Tarptautinės gėrimų technologų draugijos atlikti tyrimai parodė, kad bendras paketo deguonies kiekis, viršijantis 0,5 dalies per milijoną, pagreitina askorbo rūgšties skilimą ir sukelia nepageidaujamus skonius jau po kelių savaičių nuo supakavimo. Šiuolaikinėse izobarinėse pildymo sistemose prieš anglies dioksido slėgio taikymą naudojama dviguba išankstinė vakuumavimo procedūra. Didelės galios vakuumo siurbliai pašalina likusią aplinkos orą iš talpyklos ir pakeičia jį maistui tinkamu anglies dioksido dujų mišiniu dar prieš atsidarant skysties voztuvui. Šis dviejų etapų ciklas žymiai sumažina deguonies kiekį talpyklos kaklelyje, apsaugodamas subtilias skonio sudedamąsias dalis nuo oksidacijos saugant ir užtikrindamas atitiktį griežtiems prekybos platinimo standartams.
Visapusiškas „viskas vienoje“ įgyvendinimas šiuolaikinėms buteliavimo operacijoms
Automatinės buteliavimo operacijos įdiegimui reikia suderinti vandens valymo, anglies dioksido prapūtimo, butelių plovimo, pripildymo, uždengimo ir linijos pabaigos supakuojamosios įrangos sistemas į vieningą darbo eigą. Atskiri įrenginiai dažnai kenčia nuo protokolų neatitikimų ir nesuderintų linijos greičių, dėl ko per pamainų keitimą kyla eksploatacinės problemos ir ilgainiui padidėja techninės priežiūros išlaidos. Visiškai suderintas „raktas rankoje“ sprendimas užtikrina, kad elektros skydeliai, konvejerių variklių valdymo logika ir saugos tarpusavio blokuotės veiktų vieningos valdymo sistemos architektūroje. BIEVO mašinų gamyba ir išdėstymo inžinerija sujungia tikslų gamybos procesą, patikimą kokybės kontrolės sistemą ir operatyvią techninę palaikymo pagalbą vietose, leisdama gėrimų gamintojams sukurti patikimus gamybos aplinkos sprendimus, skirtus ilgalaikiam veikimo nuoseklumui ir mastelio didinimui.
Turinys
- Dujų tirpumo ir slėgio stabilumo subalansavimas didelės našumo buteliavimo metu
- Izobarinės priešslėginės vožtuvų mechaninė dinamika
- Linijos integravimo iššūkiai regioniniuose buteliavimo įrenginiuose
- Operacinė atvejo analizė dėl antrinės ventiliacinės vamzdelio modifikacijos
- Pramonės standartai ir deguonies valdymo protokolai
- Visapusiškas „viskas vienoje“ įgyvendinimas šiuolaikinėms buteliavimo operacijoms