
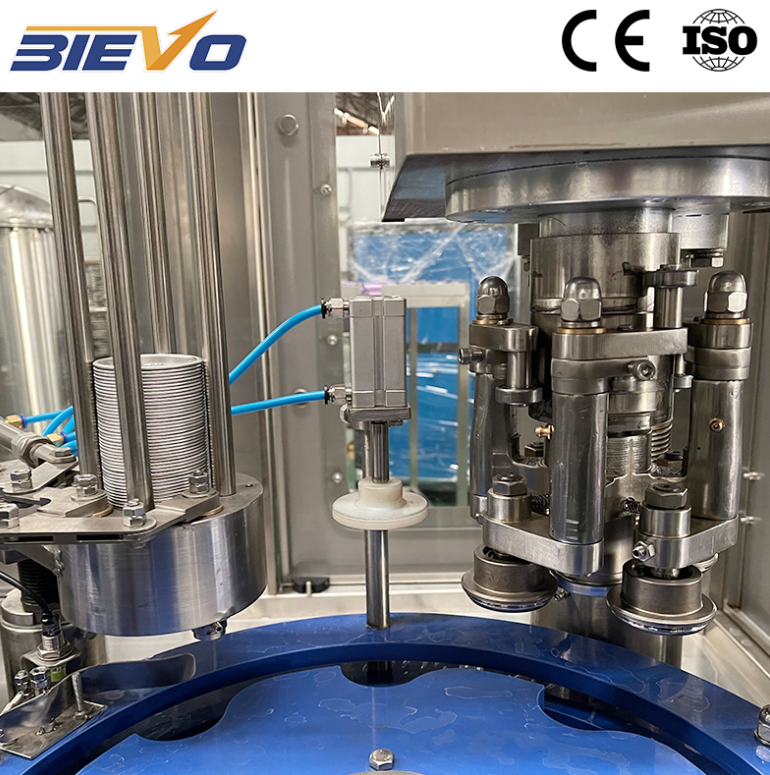
Ausgewogenes Verhältnis zwischen Gasauflösung und Druckstabilität bei Hochgeschwindigkeits-Abfüllung
Die Steuerung von gelöstem Kohlendioxid erfordert eine strenge thermische Kontrolle und ein präzises Druckausgleichsmanagement über den gesamten Verarbeitungsprozess. Kohlensäurehaltige Erfrischungsgetränke benötigen einen Karbonisierungsgrad zwischen 3,0 und 4,2 Volumen Gas pro Volumen Flüssigkeit. Um das gelöste Gas während des Transports in Lösung zu halten, muss die Getränktemperatur unter 4 Grad Celsius gehalten werden, während innerhalb der Füllventile ein Gegendruck aufrechterhalten wird. Sobald die Flüssigkeitstemperatur bereits um zwei Grad ansteigt, sinkt die Gaslöslichkeit gemäß dem Henryschen Gesetz stark ab, was zu heftigem Schaumbildung an den Auslassdüsen führt. Diese Störung verursacht Füllvolumenschwankungen und übermäßigen Produktverlust und beeinträchtigt die gesamte Prozesseffizienz erheblich. Die Integration automatisierter Dosiereinheiten mit Plattenwärmeaustauschern stellt sicher, dass die zugeführte Flüssigkeit innerhalb enger thermischer Toleranzen bleibt. Druckpufferbehälter mit stetig regelbaren Proportionalventilen halten den Kopfdruck konstant und verhindern plötzliche Druckabfälle, die gelöstes Gas freisetzen würden, bevor die Flüssigkeit in die Flasche gelangt.
Mechanische Dynamik isobarer Gegendruckventile
Der Betrieb eines isobaren kohlenstoffgetränk-Füllmaschine umfasst eine kontinuierliche, vierstufige mechanische Abfolge. Der Vorgang beginnt mit dem Verschließen der Flasche, bei dem pneumatische Heber den Behälterrand gegen eine flexible Halsdichtung drücken, um eine luftdichte Abdichtung zu erzielen. In der zweiten Stufe wird ein Gaskanal geöffnet, um den Druck zwischen Schale und Flasche mittels Kohlendioxid oder Druckluft auszugleichen. Sobald der Druck ausgeglichen ist, öffnen sich die Flüssigkeitsventile durch mechanische Federkraft, wodurch die Schwerkraft das Produkt entlang der inneren Behälterwände auf einem ruhigen spiralförmigen Pfad nach unten leitet. Die Luft im Behälter strömt über ein spezielles Entlüftungsrohr zurück in den Kopfraum des Reservoirs. Sobald die Flüssigkeit die untere Öffnung des Entlüftungsrohrs erreicht, stoppt der Fluss von selbst – elektronische Sensoren sind nicht erforderlich. Die letzte Stufe umfasst ein kontrolliertes Entlüften („Snifting“), bei dem der Druck schrittweise abgebaut wird, um ein Aufschäumen der Flüssigkeit beim Ausblasen der Flasche zu verhindern.
|
Betriebsparameter |
Niederdruck-isobar |
Hochdruck-Gegendruck |
Servo-mechanischer Durchflussmesser |
|
Betriebsdruckbereich |
0,25 bis 0,35 MPa |
0,40 bis 0,60 MPa |
0,20 bis 0,50 MPa |
|
Karbonisierungsgrenzwert |
Bis zu 3,2 Volumen |
Bis zu 4,5 Volumen |
Bis zu 4,8 Volumen |
|
Durchschnittlicher Sauerstoffgehalt im Halsraum |
0,8 bis 1,2 ppm |
0,3 bis 0,5 ppm |
0,15 bis 0,3 ppm |
|
Mechanische Umschaltzeit |
45 bis 60 Minuten |
30 bis 45 Minuten |
10 bis 15 Minuten |
Herausforderungen bei der Linienintegration in regionalen Abfüllanlagen
Die Skalierung der Produktion von manuellen oder halbautomatisierten Abläufen auf Hochleistungsanlagen führt zu Integrationsengpässen in den Bereichen Hochbau und Versorgungstechnik. Abfüller unterschätzen häufig den Versorgungsbedarf für die Kohlisierung in großem Maßstab bereits in der Anlagenplanungsphase. Eine unzureichende Kesselkapazität oder ein zu geringer Kühlwasserdurchsatz führen zu Stillständen an der Abfüllstrecke, da Temperaturschwankungen den Gegendruckzyklus unterbrechen und die Flüssigsättigung beeinträchtigen. Auch das Rohrleitungskonzept spielt eine entscheidende Rolle: scharfe 90-Grad-Ellenbögen und nicht polierte innere Schweißnähte erzeugen Kavitationsblasen, die gasgesättigte Flüssigkeiten destabilisieren. Bei der Layoutplanung müssen zwischen Blasmaschinen, Abfüllern und Drehtverschlusseinheiten ausreichend Pufferförderer vorgesehen werden, um Mikrostillstände aufzufangen, ohne dass vorgelagerte Maschinen abgeschaltet oder Flaschen mechanisch beschädigt werden.
Betriebliche Fallstudie zu Modifikationen der sekundären Entlüftungsleitung
Während eines Erweiterungsprojekts in einer Getränkefabrik in Südamerika traten bei Produktionsoperatoren starke Schwankungen der Füllhöhe und übermäßiges Schäumen an einer neu installierten Gegendruckfülllinie auf. Die Anlage verarbeitete kohlensäurehaltiges Mineralwasser mit 3,8 Volumen Kohlensäure unter anspruchsvollen Umgebungsbedingungen. Bei der Inspektion zeigte sich, dass die Geometrie der Standardentlüftungsrohre es Flüssigkeitstropfen ermöglichte, am inneren Rand zu haften und während der schnellen Gasentlüftung teilweise Dampfsperrungen zu bilden, wodurch das Flüssigkeitsgleichgewicht gestört wurde. Das Ingenieurteam ersetzte die Standardentlüftungsrohre durch maßgefertigte, konisch zulaufende Nadeln aus Edelstahl mit hydrophob beschichteten Spitzen. Zusätzlich wurde die Öffnungszeit der Snifting-Ventile von einem einzelnen Stoß auf eine zweistufige Druckentlastungssequenz geändert. Diese physischen und betrieblichen Anpassungen beseitigten das Schäumen vollständig, reduzierten die Füllhöhenvarianz auf ±1 Millimeter und ermöglichten stabile Betriebsgeschwindigkeiten ohne Produktspritzer.
Branchenstandards und Sauerstoffkontrollprotokolle
Die Kontrolle der gelösten Sauerstoffkonzentration bleibt entscheidend, um die Haltbarkeit des Produkts zu verlängern und die empfindliche Geschmacksstabilität über längere Lagerzeiten hinweg zu bewahren. Untersuchungen der International Society of Beverage Technologists zeigen, dass Gesamtpackungssauerstoffwerte über 0,5 Teile pro Million den Abbau von Ascorbinsäure beschleunigen und innerhalb weniger Wochen nach der Abfüllung unerwünschte Geschmacksnoten hervorrufen. Moderne isobare Abfüllkreisläufe nutzen vor der Kohlendioxid-Druckbeaufschlagung ein zweistufiges Vorvakuumverfahren. Hochleistungsvakuumpumpen entfernen die restliche Umgebungsluft aus dem Behälter und ersetzen sie durch lebensmittelgerechtes Kohlendioxidgas, bevor das Flüssigkeitsventil öffnet. Dieser zweistufige Zyklus reduziert den Sauerstoffgehalt im Halsraum erheblich, schützt empfindliche Geschmacksverbindungen vor Oxidation während der Lagerung und gewährleistet die Einhaltung strenger Einzelhandelsverteilungsstandards.
Umfassende schlüsselfertige Umsetzung für moderne Abfüllbetriebe
Die Einrichtung einer automatisierten Abfüllanlage erfordert die Harmonisierung von Wasseraufbereitung, Karbonisierung, Flaschen-Spülung, Abfüllung, Verschließen und End-of-Line-Verpackungssystemen in einen einheitlichen Arbeitsablauf. Einzelmaschinen weisen häufig Protokoll-Unverträglichkeiten und nicht abgestimmte Fördergeschwindigkeiten auf, was zu Betriebsstörungen während Schichtwechseln sowie steigenden Wartungskosten im Zeitverlauf führt. Ein vollständig koordinierter Schlüsselfertig-Ansatz stellt sicher, dass elektrische Schaltschränke, Antriebslogik der Förderer und Sicherheitsverriegelungen unter einer einzigen Steuerungsarchitektur arbeiten. Maschinenfertigung und Layout-Engineering durch BIEVO vereinen präzise Fertigung, robuste Qualitätskontrollstandards und reaktionsfähige technische Support-Leistungen vor Ort – so können Getränkehersteller zuverlässige Produktionsumgebungen schaffen, die auf langfristige Betriebskonsistenz und skalierbare Erweiterung ausgelegt sind.
Inhaltsverzeichnis
- Ausgewogenes Verhältnis zwischen Gasauflösung und Druckstabilität bei Hochgeschwindigkeits-Abfüllung
- Mechanische Dynamik isobarer Gegendruckventile
- Herausforderungen bei der Linienintegration in regionalen Abfüllanlagen
- Betriebliche Fallstudie zu Modifikationen der sekundären Entlüftungsleitung
- Branchenstandards und Sauerstoffkontrollprotokolle
- Umfassende schlüsselfertige Umsetzung für moderne Abfüllbetriebe