
Ισορροπία μεταξύ Διάλυσης Αερίου και Σταθερότητας Πίεσης σε Υψηλής Ταχύτητας Εμφιάλωση
Η διαχείριση του διαλυμένου διοξειδίου του άνθρακα απαιτεί αυστηρό θερμικό έλεγχο και ακριβή ισορροπία πίεσης σε όλο τον επεξεργαστικό κύκλο. Τα αναψυκτικά με ανθρακικό αέριο απαιτούν επίπεδα ανθράκωσης που κυμαίνονται μεταξύ 3,0 και 4,2 όγκων αερίου ανά όγκο υγρού. Για να διατηρηθεί το διαλυμένο αέριο σε διάλυμα κατά τη μεταφορά, πρέπει η θερμοκρασία του ποτού να παραμένει κάτω των 4 βαθμών Κελσίου, ενώ ταυτόχρονα εφαρμόζεται αντίστροφη πίεση στις βαλβίδες γεμίσματος. Όταν η θερμοκρασία του υγρού αυξηθεί ακόμη και κατά δύο βαθμούς, η διαλυτότητα του αερίου μειώνεται απότομα σύμφωνα με τον Νόμο του Henry, προκαλώντας βίαιο αφρισμό στις ακροφύσεις εκκένωσης. Αυτή η διαταραχή προκαλεί αστάθεια στον όγκο γεμίσματος και υπερβολική απώλεια προϊόντος, μειώνοντας σημαντικά τη συνολική απόδοση της διαδικασίας. Η ενσωμάτωση αυτοματοποιημένων μονάδων αναλογικής ρύθμισης με εναλλάκτες θερμότητας πλακών διασφαλίζει ότι το εισερχόμενο υγρό παραμένει εντός στενών θερμικών ορίων. Οι εντατικοποιημένες δεξαμενές αποθήκευσης, εξοπλισμένες με αναλογικές ρυθμιζόμενες βαλβίδες, διατηρούν σταθερή την κεφαλική πίεση, αποτρέποντας αιφνίδιες πτώσεις πίεσης που θα απελευθέρωναν το διαλυμένο αέριο πριν από την είσοδο του υγρού στο μπουκάλι.
Μηχανική Δυναμική Ισοβαρών Βαλβίδων Αντίθλιψης
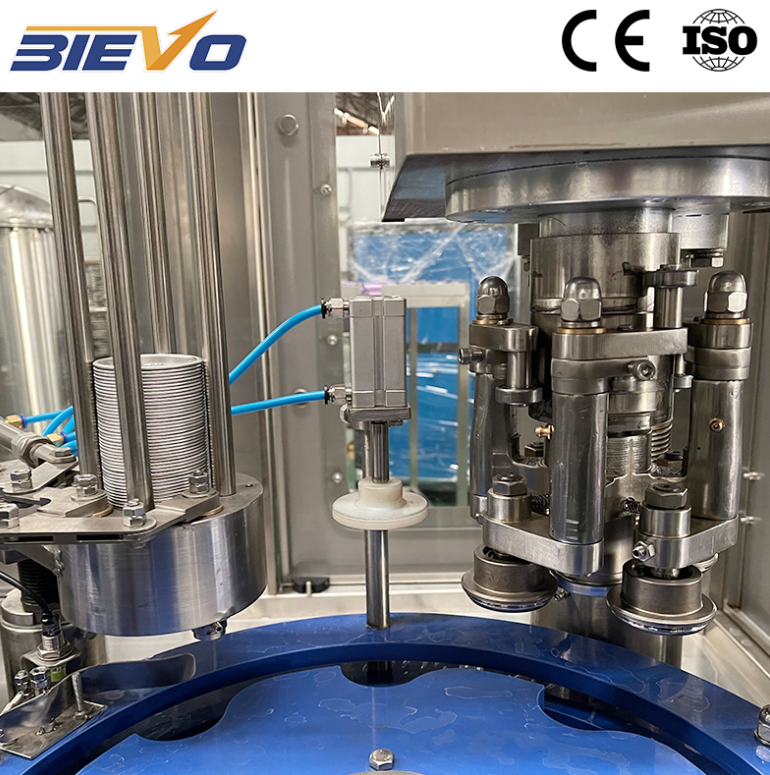
Λειτουργία μιας ισοβαρούς μηχάνημα γεμισμού με ψυχρούς ποτούς με άνθρακες περιλαμβάνει μια συνεχή τετραστάδια μηχανική ακολουθία. Η διαδικασία αρχίζει με την κλείσιμο της φιάλης, όπου πνευματικοί ανυψωτήρες ωθούν το στόμιο του δοχείου εναντίον ενός εύκαμπτου λαστιχένου δακτυλίου στο λαιμό για να δημιουργηθεί αεροστεγής σφράγιση. Στο δεύτερο στάδιο, ανοίγεται ένα αέριο δίκτυο για εξισορρόπηση της πίεσης μεταξύ του δοχείου και της φιάλης με διοξείδιο του άνθρακα ή συμπιεσμένο αέρα. Μόλις επιτευχθεί η εξισορρόπηση της πίεσης, οι βαλβίδες υγρού ανοίγουν υπό την επίδραση μηχανικής ελατηριωτής δύναμης, επιτρέποντας στο προϊόν να κατεβαίνει με τη βοήθεια της βαρύτητας κατά μήκος των εσωτερικών τοιχωμάτων του δοχείου με ομαλή ελικοειδή πορεία. Ο αέρας εντός του δοχείου αποστραγγίζεται πίσω στον ελεύθερο χώρο του δοχείου μέσω ενός αφιερωμένου σωλήνα αποστράγγισης. Όταν το υγρό φτάσει στο κάτω άνοιγμα του σωλήνα αποστράγγισης, η ροή σταματά αυτόματα χωρίς να απαιτούνται ηλεκτρονικοί αισθητήρες. Το τελικό στάδιο περιλαμβάνει ελεγχόμενη απόστραγγιση (snifting), κατά την οποία η πίεση απελευθερώνεται σταδιακά για να αποτραπεί η αιφνίδια αύξηση της ροής υγρού κατά την απόδοση της φιάλης.
|
Λειτουργικό Παράμετρο |
Χαμηλής Πίεσης Ισοβαρής |
Υψηλής Πίεσης Αντίθλιψης |
Ροόμετρο Σερβο-Μηχανικό |
|
Εύρος λειτουργικής πίεσης |
0,25 έως 0,35 MPa |
0,40 έως 0,60 MPa |
0,20 έως 0,50 MPa |
|
Όριο Χειρισμού Ανθρακοποίησης |
Έως 3,2 όγκοι |
Έως 4,5 όγκοι |
Έως 4,8 όγκοι |
|
Μέσος Οξυγόνος Χώρου Λαιμού |
0,8 έως 1,2 ppm |
0,3 έως 0,5 ppm |
0,15 έως 0,3 ppm |
|
Χρόνος Μηχανικής Αλλαγής |
45 έως 60 λεπτά |
30 έως 45 λεπτά |
10 έως 15 λεπτά |
Προκλήσεις Ενσωμάτωσης Γραμμής σε Περιφερειακές Εγκαταστάσεις Συσκευασίας
Η διεύρυνση της παραγωγής από χειροκίνητες ή ημιαυτόματες λειτουργίες σε γραμμές υψηλής απόδοσης δημιουργεί σημεία σύσφιξης στην ολοκλήρωση κατά μήκος των συστημάτων πολιτικού μηχανικού και διανομής υπηρεσιών. Οι εμφιαλωτές συχνά υποτιμούν τις απαιτήσεις υπηρεσιών κατά την υψηλότομη ανθρακούχηση κατά το στάδιο σχεδιασμού της εγκατάστασης. Ανεπαρκής ισχύς λέβητα ή ανεπαρκής ρυθμός ροής ψυχρού νερού προκαλούν διακοπές στις γραμμές γεμίσματος, καθώς οι διακυμάνσεις θερμοκρασίας διακόπτουν τον κύκλο αντίστροφης πίεσης και υπονομεύουν την κορεσμένη κατάσταση του υγρού. Το σχέδιο των σωληνώσεων διαδραματίζει επίσης κρίσιμο ρόλο, καθώς οξείες γωνίες ενενήντα βαθμών και μη λειασμένες εσωτερικές συγκολλήσεις προκαλούν φυσαλίδες καβίτησης που ασταθοποιούν τα αέρια-κορεσμένα υγρά. Ο σχεδιασμός της διάταξης πρέπει να περιλαμβάνει επαρκείς συσσωρευτικές ταινίες μεταφοράς μεταξύ των μηχανημάτων φυσήματος, των μηχανημάτων γεμίσματος και των περιστροφικών μηχανημάτων καπακώματος, προκειμένου να απορροφούν μικροδιακοπές χωρίς να επιβάλλουν την απενεργοποίηση των προηγούμενων μηχανημάτων ή να προκαλούν φυσική ζημιά στα μπουκάλια.
Μελέτη Περίπτωσης Λειτουργίας σχετικά με Τροποποιήσεις Δευτερευόντων Σωλήνων Εξαερώσεως
Κατά τη διάρκεια ενός έργου επέκτασης σε μια εγκατάσταση παραγωγής αναψυκτικών στη Νότιο Αμερική, οι χειριστές παραγωγής αντιμετώπισαν σοβαρές διακυμάνσεις στο ύψος γέμισμα και υπερβολικό αφρό σε μια νεοεγκατεστημένη γραμμή αντίθλιψης. Η εγκατάσταση επεξεργαζόταν ανθρακούχο μεταλλικό νερό με 3,8 όγκους ανθρακικού αερίου σε απαιτητικές περιβαλλοντικές συνθήκες. Η επιθεώρηση έδειξε ότι η τυπική γεωμετρία του σωλήνα εκκένωσης επέτρεπε σε σταγόνες υγρού να προσκολλώνται στην εσωτερική άκρη, δημιουργώντας μερικούς φραγμούς ατμών κατά την ταχεία εκκένωση αερίου και διαταράσσοντας την ισορροπία του υγρού. Η μηχανική ομάδα αντικατέστησε τους τυπικούς σωλήνες εκκένωσης με εξειδικευμένες κωνικές βελόνες από ανοξείδωτο χάλυβα, εφοδιασμένες με υδροφοβικό επίστρωμα στην άκρη. Επιπλέον, ο χρόνος απελευθέρωσης της βαλβίδας snifting τροποποιήθηκε από μία μοναδική έκρηξη σε μια διαδικασία απελευθέρωσης πίεσης δύο βημάτων. Αυτές οι φυσικές και λειτουργικές προσαρμογές εξάλειψαν τον αφρό, μείωσαν τη διακύμανση του ύψους γέμισμα σε ±1 χιλιοστόμετρο και επέτρεψαν σταθερές ταχύτητες λειτουργίας χωρίς εκτίναξη προϊόντος.
Πρότυπα Βιομηχανίας και Πρωτόκολλα Ελέγχου του Οξυγόνου
Ο έλεγχος των επιπέδων διαλυμένου οξυγόνου παραμένει απαραίτητος για την παράταση της διάρκειας ζωής του προϊόντος και τη διατήρηση της ευαίσθητης σταθερότητας της γεύσης κατά τη διάρκεια μακροχρόνιας αποθήκευσης. Έρευνα που διεξήχθη από τη Διεθνή Εταιρεία Τεχνολόγων Ποτών αποδεικνύει ότι επίπεδα ολικού οξυγόνου στη συσκευασία που υπερβαίνουν τα 0,5 μέρη ανά εκατομμύριο επιταχύνουν την αποδόμηση του ασκορβικού οξέος και προκαλούν ανεπιθύμητες γεύσεις εντός εβδομάδων από τη συσκευασία. Σύγχρονα ισοβαρή κυκλώματα γεμίσματος χρησιμοποιούν διπλή διαδικασία προ-εκκένωσης πριν από την πίεση με διοξείδιο του άνθρακα. Αντλίες υψηλής απόδοσης εκκενώνουν τον υπολειπόμενο ατμοσφαιρικό αέρα από το δοχείο, αντικαθιστώντάς τον με αέριο διοξείδιο του άνθρακα τροφίμων πριν από το άνοιγμα της βαλβίδας υγρού. Αυτός ο δισταδιακός κύκλος μειώνει δραστικά το οξυγόνο στον λαιμό του δοχείου, προστατεύοντας τις ευαίσθητες ενώσεις γεύσης από την οξείδωση κατά την αποθήκευση και διασφαλίζοντας τη συμμόρφωση με τα αυστηρά πρότυπα διανομής σε λιανική πώληση.
Ολοκληρωμένη Εκτέλεση «Κλειδί-στο-χέρι» για Σύγχρονες Εγκαταστάσεις Συσκευασίας σε Μπουκάλια
Η δημιουργία μιας αυτοματοποιημένης γραμμής συσκευασίας απαιτεί την εναρμόνιση των συστημάτων επεξεργασίας νερού, ανθρακούχωσης, ξεπλύματος μπουκαλιών, γέμισματος, καπακώματος και συσκευασίας στο τέλος της γραμμής σε μια ενιαία ροή εργασιών. Τα αυτόνομα μηχανήματα συχνά αντιμετωπίζουν προβλήματα ασυμφωνίας πρωτοκόλλων και μη συγχρονισμένων ταχυτήτων γραμμής, με αποτέλεσμα λειτουργικές δυσκολίες κατά τις αλλαγές βάρδιας και αυξημένο κόστος συντήρησης με την πάροδο του χρόνου. Μια πλήρως συντονισμένη λύση «κλειδί-στο-χέρι» διασφαλίζει ότι οι ηλεκτρικές πινακίδες, η λογική κίνησης των ταινιών μεταφοράς και οι ασφαλειακοί διακόπτες λειτουργούν υπό μία ενιαία αρχιτεκτονική συστήματος ελέγχου. Η κατασκευή μηχανημάτων και η μηχανική διάταξης από τη BIEVO συνδυάζουν ακριβή κατασκευή, αυστηρά πρότυπα ελέγχου ποιότητας και αποτελεσματική τεχνική υποστήριξη επιτόπου, επιτρέποντας στους παραγωγούς ποτών να δημιουργήσουν αξιόπιστα περιβάλλοντα παραγωγής που σχεδιάστηκαν για μακροπρόθεσμη λειτουργική συνέπεια και κλιμάκωση.
Περιεχόμενα
- Ισορροπία μεταξύ Διάλυσης Αερίου και Σταθερότητας Πίεσης σε Υψηλής Ταχύτητας Εμφιάλωση
- Μηχανική Δυναμική Ισοβαρών Βαλβίδων Αντίθλιψης
- Προκλήσεις Ενσωμάτωσης Γραμμής σε Περιφερειακές Εγκαταστάσεις Συσκευασίας
- Μελέτη Περίπτωσης Λειτουργίας σχετικά με Τροποποιήσεις Δευτερευόντων Σωλήνων Εξαερώσεως
- Πρότυπα Βιομηχανίας και Πρωτόκολλα Ελέγχου του Οξυγόνου
- Ολοκληρωμένη Εκτέλεση «Κλειδί-στο-χέρι» για Σύγχρονες Εγκαταστάσεις Συσκευασίας σε Μπουκάλια