
Equilibrar la disolución de gas y la estabilidad de presión en el embotellado de alta velocidad
Gestionar el dióxido de carbono disuelto exige un control térmico estricto y un equilibrio preciso de presión en todo el circuito de procesamiento. Las bebidas gaseosas requieren niveles de carbonatación que oscilan entre 3,0 y 4,2 volúmenes de gas disueltos por volumen de líquido. Para mantener el gas disuelto en solución durante la transferencia, es necesario conservar las temperaturas de la bebida por debajo de 4 grados Celsius, aplicando al mismo tiempo una contrapresión dentro de las válvulas de llenado. Cuando la temperatura del líquido aumenta incluso dos grados, la solubilidad del gas disminuye bruscamente según la ley de Henry, provocando espumado violento en las boquillas de descarga. Esta perturbación desencadena inconsistencias en el volumen de llenado y pérdidas excesivas de producto, reduciendo gravemente la eficiencia general del proceso. La integración de unidades automáticas de dosificación con intercambiadores de calor de placas garantiza que el líquido entrante se mantenga dentro de estrechos márgenes térmicos. Los tanques amortiguadores presurizados, equipados con válvulas modulantes proporcionales, mantienen constante la presión de cabeza, evitando caídas súbitas de presión que liberarían el gas disuelto antes de que el líquido ingrese a la botella.
Dinámica mecánica de las válvulas de contrapresión isobárica
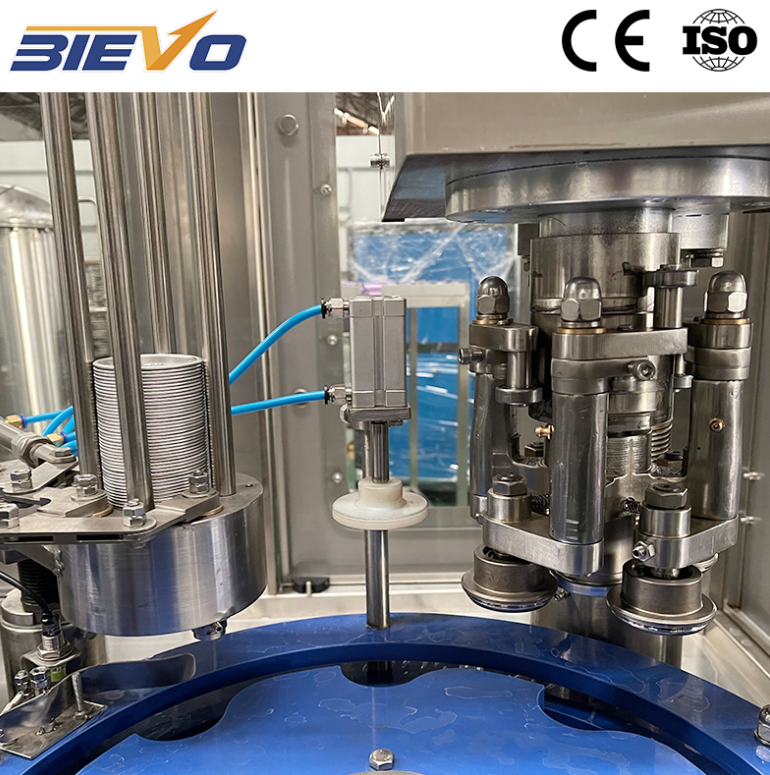
Operar una isobárica máquina de llenado de bebidas carbonatadas implica una secuencia mecánica continua de cuatro etapas. El proceso comienza con el sellado de la botella, donde los elevadores neumáticos empujan el acabado del recipiente contra una junta flexible del cuello para formar un sello hermético. En la segunda etapa, se abre un canal de gas para igualar la presión entre la cuba y la botella mediante dióxido de carbono o aire comprimido. Una vez igualada la presión, las válvulas de líquido se abren por fuerza mecánica de resorte, permitiendo que la gravedad guíe el producto hacia abajo a lo largo de las paredes internas del recipiente en una trayectoria espiral suave. El aire contenido dentro del recipiente se ventila de vuelta al espacio libre del depósito a través de un tubo de ventilación dedicado. Cuando el líquido alcanza la abertura inferior del tubo de ventilación, el flujo se detiene de forma natural sin requerir sensores electrónicos. La etapa final consiste en una purga controlada («snifting»), donde la presión se libera gradualmente para evitar sobrecargas de líquido durante la descarga de la botella.
|
Parámetro operativo |
Isobárica de baja presión |
Contrapresión de alta presión |
Medidor de flujo servo-mecánico |
|
Intervalo de presión de funcionamiento |
0,25 a 0,35 MPa |
0,40 a 0,60 MPa |
0,20 a 0,50 MPa |
|
Límite de manejo de carbonatación |
Hasta 3,2 volúmenes |
Hasta 4,5 volúmenes |
Hasta 4,8 volúmenes |
|
Oxígeno promedio en el espacio del cuello |
0,8 a 1,2 ppm |
0,3 a 0,5 ppm |
0,15 a 0,3 ppm |
|
Tiempo mecánico de cambio |
45 a 60 minutos |
30 a 45 minutos |
10 a 15 minutos |
Desafíos de integración en las líneas de las instalaciones regionales de embotellado
Ampliar la producción desde operaciones manuales o semiautomáticas hasta líneas de alta capacidad introduce cuellos de botella en la integración de los sistemas de ingeniería civil y distribución de servicios públicos. Con frecuencia, las embotelladoras subestiman las demandas de servicios públicos derivadas de la carbonatación a gran volumen durante la planificación de las instalaciones. Una capacidad insuficiente de calderas o un caudal inadecuado de agua refrigerada provocan paradas en las líneas de llenado, ya que las fluctuaciones de temperatura interrumpen el ciclo de contrapresión y afectan la saturación del líquido. El diseño de las tuberías también desempeña un papel fundamental: los codos bruscos de noventa grados y las soldaduras internas sin pulir generan burbujas de cavitación que desestabilizan los líquidos saturados de gas. La planificación del diseño debe incluir transportadores acumuladores adecuados entre los sopladores de envases, las máquinas llenadoras y las cerradoras rotativas, para absorber las microinterrupciones sin forzar la parada de equipos aguas arriba ni causar daños físicos a las botellas.
Estudio de caso operativo sobre modificaciones del tubo secundario de ventilación
Durante un proyecto de expansión en una planta de bebidas de Sudamérica, los operadores de producción experimentaron una variación severa en la altura de llenado y espumado excesivo en una nueva línea de llenado a contrapresión. La instalación procesaba agua mineral gaseada con 3,8 volúmenes de carbonatación en condiciones ambientales exigentes. La inspección reveló que la geometría estándar del tubo de ventilación permitía que gotas de líquido se adhirieran al borde interno, generando bloqueos parciales de vapor durante la ventilación rápida de gas y alterando el equilibrio del líquido. El equipo de ingeniería sustituyó los tubos de ventilación estándar por agujas personalizadas de acero inoxidable cónicas con recubrimientos hidrofóbicos en las puntas. Además, se modificó el cronograma de apertura de la válvula de purga, pasando de una única ráfaga a una secuencia de liberación de presión en dos etapas. Estos ajustes físicos y operativos eliminaron el espumado, redujeron la variación de la altura de llenado a ±1 mm y permitieron velocidades de operación estables sin salpicaduras del producto.
Normas industriales y protocolos de control del oxígeno
Controlar los niveles de oxígeno disuelto sigue siendo fundamental para prolongar la vida útil del producto y preservar la estabilidad del sabor delicado durante períodos prolongados de almacenamiento. Una investigación realizada por la International Society of Beverage Technologists demuestra que los niveles totales de oxígeno en el envase superiores a 0,5 partes por millón aceleran la degradación del ácido ascórbico y provocan sabores indeseables en cuestión de semanas tras el envasado. Los circuitos modernos de llenado isobárico utilizan procedimientos de pre-evacuación doble antes de la presurización con dióxido de carbono. Bombas de vacío de alta capacidad extraen el aire ambiente residual del recipiente, reemplazándolo con gas dióxido de carbono apto para consumo alimentario antes de abrir la válvula líquida. Este ciclo de dos etapas reduce drásticamente el oxígeno en el espacio del cuello del envase, protegiendo así los compuestos aromáticos delicados frente a la oxidación durante el almacenamiento y garantizando el cumplimiento de las estrictas normas de distribución minorista.
Ejecución integral llave en mano para operaciones modernas de embotellado
Configurar una operación automatizada de embotellado requiere armonizar los sistemas de tratamiento de agua, carbonatación, enjuague de botellas, llenado, tapado y empaque final en un flujo de trabajo unificado. Las máquinas independientes suelen presentar incompatibilidades de protocolo y velocidades de línea descoordinadas, lo que genera fricción operativa durante los cambios de turno y mayores costos de mantenimiento con el tiempo. Un enfoque llave en mano totalmente coordinado garantiza que los paneles eléctricos, la lógica de accionamiento de las cintas transportadoras y los dispositivos de interbloqueo de seguridad funcionen bajo una única arquitectura de sistema de control. La fabricación de maquinaria y la ingeniería de disposición espacial de BIEVO integran fabricación de precisión, rigurosos estándares de control de calidad y soporte técnico en campo ágil, permitiendo a los productores de bebidas establecer entornos de producción fiables, diseñados para una consistencia operativa a largo plazo y una expansión escalable.
Tabla de Contenidos
- Equilibrar la disolución de gas y la estabilidad de presión en el embotellado de alta velocidad
- Dinámica mecánica de las válvulas de contrapresión isobárica
- Desafíos de integración en las líneas de las instalaciones regionales de embotellado
- Estudio de caso operativo sobre modificaciones del tubo secundario de ventilación
- Normas industriales y protocolos de control del oxígeno
- Ejecución integral llave en mano para operaciones modernas de embotellado