
Równoważenie rozpuszczalności gazu i stabilności ciśnienia w szybkim procesie butelkowania
Zarządzanie rozpuszczonym dwutlenkiem węgla wymaga ścisłej kontroli temperatury oraz precyzyjnego bilansowania ciśnienia w całym obiegu procesowym. Napoje gazowane wymagają poziomu karbonizacji w zakresie od 3,0 do 4,2 objętości gazu rozpuszczonego na jednostkę objętości cieczy. Utrzymanie rozpuszczonego gazu w roztworze podczas przesyłania wymaga utrzymywania temperatury napoju poniżej 4 stopni Celsjusza oraz stosowania ciśnienia przeciwnego wewnątrz zaworów napełniających. Gdy temperatura cieczy wzrośnie nawet o dwa stopnie, rozpuszczalność gazu gwałtownie spada zgodnie z prawem Henry’ego, powodując intensywne pienienie na dyszach wylotowych. Ten zaburzony stan prowadzi do niejednorodności objętości napełniania oraz nadmiernych strat produktu, co znacznie obniża ogólną wydajność procesu. Zintegrowanie zautomatyzowanych jednostek dozujących z płytowymi richiłami zapewnia, że dopływająca ciecz pozostaje w ściśle określonym zakresie temperaturowym. Zbiorniki buforowe pod ciśnieniem, wyposażone w proporcjonalne zawory modulujące, utrzymują stałe ciśnienie nadpowierzchniowe, zapobiegając nagłym spadkom ciśnienia, które mogłyby spowodować uwolnienie rozpuszczonego gazu przed wejściem cieczy do butelki.
Mechaniczna dynamika zaworów izobarycznych z przeciwcisnieniem
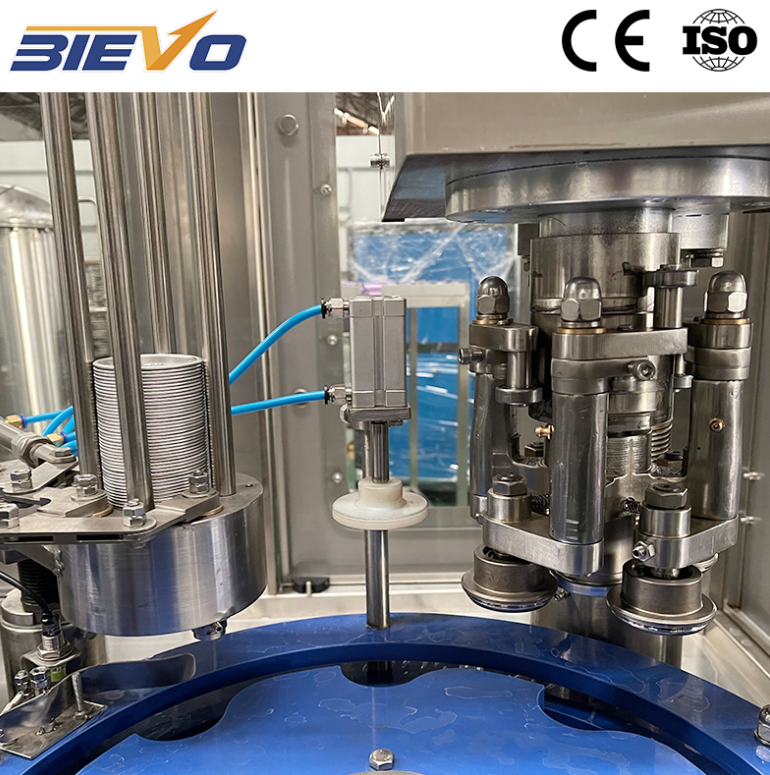
Eksploatacja izobaryczna maszyna do wypełniania gazowanych napojów obejmuje ciągły, czterostopniowy proces mechaniczny. Proces rozpoczyna się od zamykania butelki: podnośniki pneumatyczne dociskają końcówkę pojemnika do elastycznego uszczelnienia szyjki, tworząc szczelną przestrzeń. W drugim etapie otwiera się kanał gazowy, który wyrównuje ciśnienie między misą a butelką przy użyciu dwutlenku węgla lub sprężonego powietrza. Po wyrównaniu ciśnienia zawory cieczowe otwierają się siłą mechaniczną sprężynową, umożliwiając grawitacyjnemu przepływowi produktu w dół wzdłuż wewnętrznych ścian pojemnika po gładkiej ścieżce spiralnej. Powietrze wewnątrz pojemnika odprowadzane jest z powrotem do przestrzeni nadpowierzchniowej zbiornika przez dedykowaną rurkę odpowietrzającą. Gdy ciecz osiąga dolne otwarcie rurki odpowietrzającej, przepływ zatrzymuje się naturalnie, bez konieczności stosowania czujników elektronicznych. Ostatni etap to kontrolowane odpowietrzanie (snifting), podczas którego ciśnienie spada stopniowo, zapobiegając wytryskowi cieczy podczas usuwania butelki.
|
Parametr eksploatacyjny |
Niskociśnieniowa izobaryczna |
Wysokociśnieniowa z przeciwcisnieniem |
Przepływomierz serwo-mechaniczny |
|
Zakres ciśnienia roboczego |
0,25–0,35 MPa |
0,40–0,60 MPa |
0,20–0,50 MPa |
|
Limit obsługi karbonizacji |
Do 3,2 objętości |
Do 4,5 objętości |
Do 4,8 objętości |
|
Średnie stężenie tlenu w przestrzeni nad płynem |
0,8–1,2 ppm |
0,3 do 0,5 ppm |
0,15 do 0,3 ppm |
|
Czas mechanicznej zmiany konfiguracji |
45 do 60 minut |
30 do 45 minut |
10–15 minut |
Wyzwania integracji linii w regionalnych zakładach butelkowania
Skalowanie produkcji od operacji ręcznych lub półautomatycznych do linii o wysokiej wydajności wprowadza wąskie gardła integracyjne w systemach inżynierii cywilnej oraz dystrybucji mediów. Producentom napojów często niedoszacowują zapotrzebowania na media związane z wytwarzaniem dużej ilości napojów gazowanych w fazie planowania obiektu. Niewystarczająca moc kotła lub niewystarczająca przepustowość chłodzonej wody powoduje zatrzymanie linii napełniania, ponieważ wahania temperatury zakłócają cykl ciśnienia przeciwnego i pogarszają nasycenie cieczy gazem. Projektowanie rurociągów odgrywa również kluczową rolę: ostre łuki pod kątem 90 stopni oraz niestosowane szlifowanie spoin wewnętrznych powodują powstawanie pęcherzyków kawitacyjnych, które destabilizują ciecze nasycone gazem. Planowanie układu musi uwzględniać odpowiednie taśmy akumulacyjne pomiędzy maszynami do dmuchania butelek, napełniaczami oraz automatycznymi zakrętaczkami pokrętnymi, aby pochłaniać krótkotrwałe zatrzymania bez konieczności wyłączenia urządzeń w górę linii ani uszkadzania butelek.
Studium przypadku operacyjnego dotyczące modyfikacji wtórnej rury wentylacyjnej
Podczas projektu rozbudowy zakładu napojów w Ameryce Południowej operatorzy produkcyjni zaobserwowali znaczne wahania wysokości napełnienia oraz nadmierne pianienie na nowo zainstalowanej linii napełniania pod ciśnieniem przeciwnym. Zakład przetwarzał gazowaną wodę mineralną o stężeniu dwutlenku węgla wynoszącym 3,8 objętości przy trudnych warunkach środowiskowych. Inspekcja wykazała, że standardowa geometria rurki odpowietrzającej powodowała przyczepianie się kropelek cieczy do jej wewnętrznego brzegu, co prowadziło do częściowych zablokowań parowych podczas szybkiego odpowietrzania gazu i zakłócało równowagę cieczy. Zespół inżynieryjny zastąpił standardowe rurki odpowietrzające niestandardowymi, stożkowymi igłami ze stali nierdzewnej z hydrofobowymi powłokami na końcówkach. Dodatkowo zmodyfikowano moment otwarcia zaworu sniftingowego – z jednorazowego impulsu na dwuetapową sekwencję zwalniania ciśnienia. Te zmiany fizyczne i operacyjne całkowicie wyeliminowały pianienie, ograniczyły wahania wysokości napełnienia do ±1 mm oraz umożliwiły stabilną pracę w pełnej prędkości bez rozpryskiwania produktu.
Standardy branżowe i protokoły kontroli tlenu
Kontrola stężenia rozpuszczonego tlenu pozostaje kluczowa dla wydłużenia terminu przydatności do spożycia produktu oraz zachowania delikatnej stabilności smaku w trakcie długotrwałego przechowywania. Badania przeprowadzone przez Międzynarodowe Towarzystwo Technologów Napojów wykazują, że całkowite stężenie tlenu w opakowaniu przekraczające 0,5 części na milion przyspiesza degradację kwasu askorbinowego i wywołuje niepożądane smaki już po kilku tygodniach od napełnienia opakowania. Nowoczesne obwody napełniania izobarycznego wykorzystują dwuetapową procedurę wstępnego opróżniania przed napełnieniem dwutlenkiem węgla pod ciśnieniem. Wysokoprzepustowe pompy próżniowe usuwają pozostałe śladowe ilości powietrza otoczenia z pojemnika, zastępując je dwutlenkiem węgla przeznaczonym do celów spożywczych, zanim otworzy się zawór dopływowy cieczy. Ten dwuetapowy cykl znacząco zmniejsza ilość tlenu w przestrzeni nad płynem (tzw. neck space), chroniąc delikatne związki smakowe przed utlenianiem w trakcie przechowywania oraz zapewniając zgodność ze ścisłymi standardami dystrybucji detalicznej.
Kompleksowe wykonanie klucza-w-rękę dla nowoczesnych operacji butelkowania
Wdrożenie zautomatyzowanej linii butelkującej wymaga zsynchronizowania systemów oczyszczania wody, karbonizacji, płukania butelek, napełniania, zakręcania i pakowania końcowego w spójny przepływ pracy. Maszyny działające niezależnie często napotykają problemy z niezgodnością protokołów oraz brakiem koordynacji prędkości poszczególnych etapów linii, co powoduje tarcie operacyjne podczas zmiany zmian oraz wzrost kosztów konserwacji w dłuższej perspektywie czasowej. Kompleksowe, gotowe do uruchomienia rozwiązanie zapewnia, że panele elektryczne, logika napędów taśmociągów oraz blokady bezpieczeństwa funkcjonują w ramach jednej, scentralizowanej architektury systemu sterowania. Produkcja maszyn i inżynieria układu linii firmy BIEVO łączy precyzyjne wykonanie, solidne standardy kontroli jakości oraz szybką techniczną obsługę serwisową na miejscu, umożliwiając producentom napojów tworzenie niezawodnych środowisk produkcyjnych zaprojektowanych z myślą o długotrwałej stabilności operacyjnej i skalowalnej ekspansji.
Spis treści
- Równoważenie rozpuszczalności gazu i stabilności ciśnienia w szybkim procesie butelkowania
- Mechaniczna dynamika zaworów izobarycznych z przeciwcisnieniem
- Wyzwania integracji linii w regionalnych zakładach butelkowania
- Studium przypadku operacyjnego dotyczące modyfikacji wtórnej rury wentylacyjnej
- Standardy branżowe i protokoły kontroli tlenu
- Kompleksowe wykonanie klucza-w-rękę dla nowoczesnych operacji butelkowania