
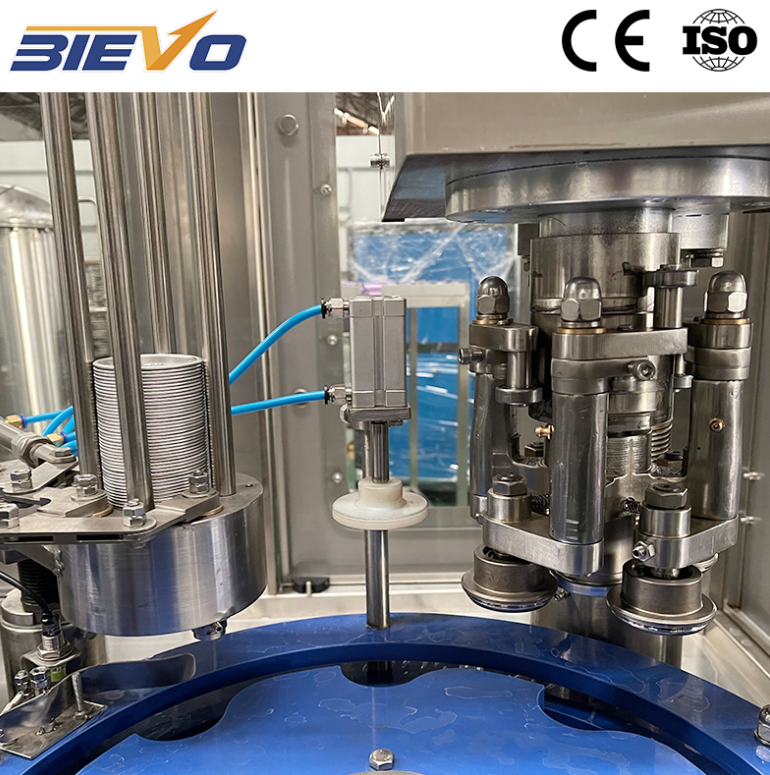
Bilanciare la dissoluzione del gas e la stabilità della pressione nell’imbottigliamento ad alta velocità
La gestione dell'anidride carbonica disciolta richiede un controllo termico rigoroso e un bilanciamento preciso della pressione lungo l'intero ciclo di processo. Le bevande gassate necessitano di livelli di carbonatazione compresi tra 3,0 e 4,2 volumi di gas disciolti per volume di liquido. Per mantenere il gas disciolto in soluzione durante il trasferimento, è necessario tenere la temperatura della bevanda al di sotto dei 4 gradi Celsius, applicando contemporaneamente una contro-pressione all'interno delle valvole di riempimento. Quando la temperatura del liquido aumenta anche di soli due gradi, la solubilità del gas diminuisce bruscamente secondo la legge di Henry, causando una schiumatura violenta alle ugelli di scarico. Questo disturbo provoca incongruenze nel volume di riempimento e perdite eccessive di prodotto, riducendo in modo significativo l'efficienza complessiva del processo. L'integrazione di unità di dosaggio automatiche con scambiatori di calore a piastre garantisce che il liquido in ingresso rimanga entro ristretti intervalli termici. I serbatoi tampone pressurizzati, dotati di valvole modulanti proporzionali, mantengono costante la pressione di testa, prevenendo cali di pressione improvvisi che potrebbero liberare il gas disciolto prima che il liquido entri nella bottiglia.
Dinamica Meccanica delle Valvole a Contropressione Isobariche
L’operazione di un sistema isobarico macchina per il riempimento di bevande gassate comprende una sequenza meccanica continua in quattro fasi. Il processo inizia con la chiusura della bottiglia, durante la quale dei sollevatori pneumatici spingono il collo del contenitore contro una guarnizione flessibile per creare una tenuta ermetica. Nella seconda fase si apre un canale per il gas, al fine di equalizzare la pressione tra la vasca e la bottiglia mediante anidride carbonica o aria compressa. Una volta raggiunto l’equilibrio di pressione, le valvole per il liquido si aprono sotto la forza meccanica delle molle, consentendo al prodotto di scendere per gravità lungo le pareti interne del contenitore seguendo un percorso spirale regolare. L’aria presente all’interno del contenitore viene espulsa nuovamente nello spazio libero del serbatoio attraverso un apposito tubo di sfiato. Quando il liquido raggiunge l’apertura inferiore di tale tubo, il flusso si arresta naturalmente, senza necessità di sensori elettronici. L’ultima fase prevede uno sfiato controllato (snifting), nel quale la pressione viene rilasciata gradualmente per evitare colpi di risalita del liquido durante lo scarico della bottiglia.
|
Parametro operativo |
Isobarico a Bassa Pressione |
Contropressione ad Alta Pressione |
Contatore di flusso servo-meccanico |
|
Intervallo di pressione operativa |
0,25–0,35 MPa |
0,40–0,60 MPa |
0,20–0,50 MPa |
|
Limite di gestione della carbonazione |
Fino a 3,2 volumi |
Fino a 4,5 volumi |
Fino a 4,8 volumi |
|
Ossigeno medio nello spazio del collo |
0,8–1,2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Tempo meccanico di cambio |
45–60 minuti |
30–45 minuti |
10–15 minuti |
Sfide di integrazione della linea negli impianti regionali di imbottigliamento
L’espansione della produzione, passando da operazioni manuali o semiautomatiche a linee ad alto throughput, introduce colli di bottiglia nell’integrazione tra sistemi di ingegneria civile e sistemi di distribuzione delle utenze. Spesso i produttori di bevande sottostimano le richieste di utenze legate alla carbonazione ad alto volume durante la fase di progettazione dell’impianto. Una capacità insufficiente della caldaia o una portata d’acqua refrigerata inadeguata provocano l’arresto della linea di riempimento, poiché le fluttuazioni di temperatura interrompono il ciclo di contro-pressione e compromettono la saturazione del liquido. Anche la progettazione delle tubazioni riveste un ruolo fondamentale: gomiti netti a novanta gradi e saldature interne non lucidate generano bolle di cavitazione che destabilizzano i liquidi saturi di gas. La pianificazione del layout deve prevedere nastri trasportatori di accumulo adeguati tra soffiatrici, riempitrici e inscatolatrici rotanti, per assorbire micro-arresti senza costringere l’arresto degli impianti a monte né causare danni fisici alle bottiglie.
Studio operativo sulle modifiche al tubo di sfiato secondario
Durante un progetto di espansione in uno stabilimento per bevande nell’America Meridionale, gli operatori della produzione riscontrarono forti variazioni dell’altezza di riempimento ed eccessiva schiumatura su una nuova linea di riempimento a contro-pressione. Lo stabilimento trattava acqua minerale gassata con 3,8 volumi di carbonazione in condizioni ambientali particolarmente gravose. L’ispezione rivelò che la geometria standard dei tubi di sfiato consentiva alle gocce di liquido di aderire al bordo interno, causando parziali blocchi di vapore durante lo sfiato rapido del gas e perturbando l’equilibrio del liquido. Il team di ingegneria sostituì i tubi di sfiato standard con aghi personalizzati in acciaio inossidabile a sezione conica, dotati di rivestimenti idrofobici sulla punta. Inoltre, la tempistica di apertura delle valvole di snifting fu modificata passando da un’unica scarica a una sequenza di rilascio della pressione in due fasi. Questi interventi fisici e operativi eliminarono completamente la schiumatura, ridussero la varianza dell’altezza di riempimento entro più o meno un millimetro e permisero velocità operative stabili senza schizzi di prodotto.
Norme di settore e protocolli di controllo dell’ossigeno
Il controllo dei livelli di ossigeno disciolto rimane essenziale per prolungare la durata di conservazione del prodotto e preservare la stabilità del gusto delicato durante periodi prolungati di stoccaggio. Una ricerca condotta dall’International Society of Beverage Technologists dimostra che livelli totali di ossigeno nel confezionamento superiori a 0,5 parti per milione accelerano la degradazione dell’acido ascorbico e innescano sapori alterati entro poche settimane dal confezionamento. I moderni circuiti di riempimento isobarici utilizzano procedure di doppia pre-evacuazione prima della pressurizzazione con anidride carbonica. Pompe per vuoto ad alta capacità evacuano l’aria ambiente residua dal contenitore, sostituendola con gas anidride carbonica di grado alimentare prima dell’apertura della valvola del liquido. Questo ciclo a due stadi riduce drasticamente l’ossigeno nello spazio del collo, proteggendo i composti aromatici delicati dall’ossidazione durante lo stoccaggio e garantendo la conformità agli stringenti standard di distribuzione al dettaglio.
Esecuzione completa chiavi in mano per operazioni moderne di imbottigliamento
L’installazione di un’operazione automatizzata di imbottigliamento richiede l’integrazione armoniosa dei sistemi di trattamento dell’acqua, carbonatazione, risciacquo delle bottiglie, riempimento, tappatura e imballaggio finale in un flusso di lavoro unificato. Le macchine autonome spesso presentano incompatibilità nei protocolli e velocità di linea non sincronizzate, causando attriti operativi durante i passaggi di turno e costi crescenti di manutenzione nel tempo. Un approccio chiavi in mano completamente coordinato garantisce che quadri elettrici, logica di azionamento dei trasportatori e dispositivi di sicurezza interconnessi operino sotto un’unica architettura di sistema di controllo. La produzione di macchinari e l’ingegneria del layout da parte di BIEVO uniscono fabbricazione di precisione, rigorosi standard di controllo qualità e un supporto tecnico sul campo tempestivo, consentendo ai produttori di bevande di creare ambienti produttivi affidabili, progettati per una coerenza operativa a lungo termine e un’espansione scalabile.
Indice dei Contenuti
- Bilanciare la dissoluzione del gas e la stabilità della pressione nell’imbottigliamento ad alta velocità
- Dinamica Meccanica delle Valvole a Contropressione Isobariche
- Sfide di integrazione della linea negli impianti regionali di imbottigliamento
- Studio operativo sulle modifiche al tubo di sfiato secondario
- Norme di settore e protocolli di controllo dell’ossigeno
- Esecuzione completa chiavi in mano per operazioni moderne di imbottigliamento