
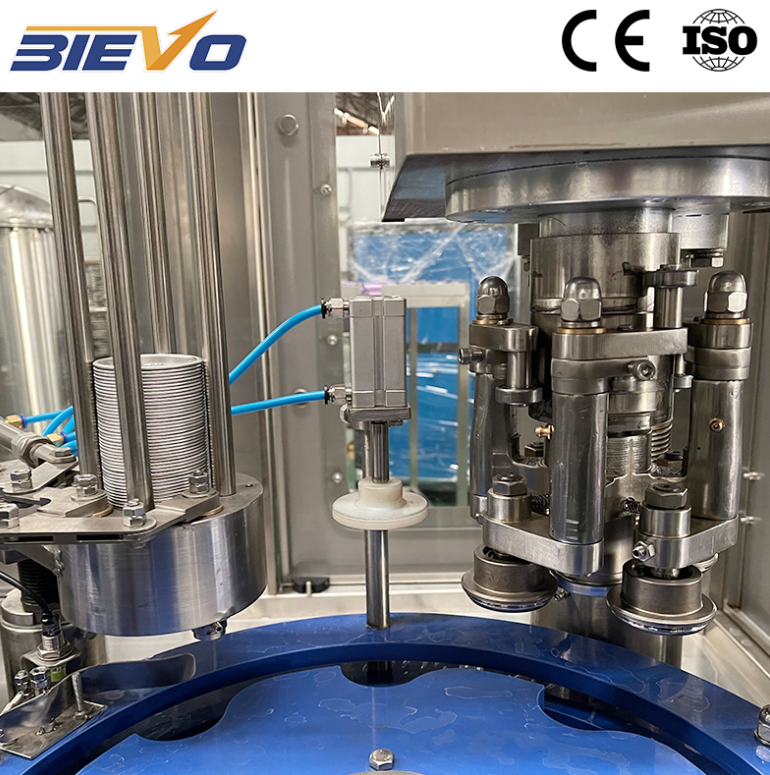
Хурдасгаж дүүргэх үед хийн уусах ба даралтын тогтвортой байдлын тэнцвэрлэл
Уусмуйн нүүрсхүчлийн хийг удирдах нь бүх боловсруулалтын дугуй замд тодорхой дулааны хяналт, нарийн даралт тэнцвэрлэлт шаардаж. Нүүрсхүчлийн хийг уусгасан хөнгөн ундаануудад уусгасан хийн түвшин 3,0–4,2 литр хий / литр шингэн хооронд байх ёстой. Шингэнийг шилжүүлэх үед уусгасан хийг уусмуйн бүрхүүлд хадгалах нь напиткийн температурыг 4 градус Цельсийн доор хадгалах, ажилтны хоолойд эсрүү даралт үүсгэх шаардлагатай. Шингэний температур нь зөвхөн 2 градусаар дээш өсвөл Генрийн хууль ёсоор хийн уусмуйн чадвар резко буурж, гаргалт хоолойд хүчтэй цугцаг үүсгэнэ. Энэ саад нь дүүрэн хэмжээний тогтвортой бус байдлыг үүсгэн, бүтээгдэхүүний их хэмжээний алдагдалд шалтгаалж, нийт боловсруулалтын үр дүнд хүнд нөлөө үзүүлнэ. Автомат пропорциональ нэмэгдүүлэгч нэгжүүдийн ба плита халуун солигчидтой интеграция нь орж ирж буй шингэнийг нарийн дулааны хязгаарт хадгалахыг хангаж. Пропорциональ хөдөлгүүрт клапануудтай даралтанд буфер савууд нь толгойн даралтыг тогтвортой хадгалах, шингэн бутылкаа орж ирмүүрд уусгасан хийг чөлөөлж, даралт резко буурж, хийн алдагдалд шалтгаалж, бүтээгдэхүүний их хэмжээний алдагдалд шалтгаалж, нийт боловсруулалтын үр дүнд хүнд нөлөө үзүүлнэ.
Тогтмол даралт тэнцвэрт клапаны механик динамика
Тогтмол даралт тэнцвэрт төхөөрөмж ажиллуулах carbonated beverage filling machine дараалан дөрвөн үе шатын механик дараалалд оршит. Процесс нь савны халхавчийг тааруулж, агаарын хүчээр дүүрэн бүрхүүлд савны халхавчийг дарж, герметик халхавч үүсгэх үе шаттай эхэлд. Хоёрдугаар үе шат нь цөм ба савны дотоод даралтыг нүүрс-хүчлийн хий юм уу шахаж хийдсэн агаарын тусламжтайгаар тэнцүүлж, газрын таталцлын хүчний тусламжтайгаар шингэн нь савны дотоод хана дагуу тайван спираль замаар доош гүйрд. Савны доторх агаар нь тусгай агаарын хоолойн тусламжтайгаар савны дээд хэсгийн хоолойд буцаж орд. Шингэн нь агаарын хоолойн доод нүх рүү хүртлэх үед урсгал бүрэн зогсд, электрон сенсорын тусламжгүйгээр. Сүүлийн үе шат нь хяналттой снифтинг (даралт хаях) бөөрөнхийлөлтүүдийн үед шингэн нь савнаас гарах үед урсгалын түргэн хурдсархайгүй бүрэн хяналттой даралт хаях үе шат.
|
Ажиллах параметр |
Бага даралттун исобарик |
Өндөр даралттун эсрүү даралт |
Серво-механикын урсгалын тоолуур |
|
Ажиллах нөөц давхар |
0.25–0.35 МПа |
0.40–0.60 МПа |
0.20–0.50 МПа |
|
Карбонатжуулалтын хүлээн авах хязгаар |
Хамгийн ихдээ 3.2 дундаж |
Хамгийн ихдээ 4.5 дундаж |
Хамгийн ихдээ 4.8 дундаж |
|
Дундаж хүзүүн доторх хүчилтөрөгч |
0.8–1.2 ppm |
0,3–0,5 ppm |
0,15–0,3 ppm |
|
Механик солилцооны хугацаа |
45–60 минут |
30–45 минут |
10–15 минут |
Бүснүүрт бөтлөг үйлдвэрт шугамын интеграцид тулгарч буй асуудал
Бүтээгдэхүүний хэмжээг гараар бүтээх юм уу хагас автомата ажиллах системснээс өндөр хүчинт зургаа линид шилжүүлэх нь иргэнскийн инженерийн ба үйлдвэрлэлийн хүч хангамжийн системд холбогдож буй саадыг үүсгэнэ. Ундаа үйлдвэрлэгсдүүр түүнхүүр үйлдвэрлэлийн төлөвлөлт үед өндөр хүчинт нүүрсүүдтүн процессын хүч хангамжийн шаардлагыг ихдүүртүүлдүүр. Бойлерын хүчинт бага юм уу хөхрүүлсэн усны урсгалын хурд хангалтгүй бүтээгдэхүүний дүүргүүр линийн ажиллалтыг зогсооно, учир нь температурын хэлбэлзэл давление-түшүүр циклыг зогсооно ба шингэний дүүрэн нарийн тааруулалтад нөлөөлнө. Хөндлөн огтлосон хоолойн загвар ч чухал үүрэгтэй, учир нь 90 градусын хурц өнцгүүд ба гадаад гадаргуугүй дотоод холбогдож буй гүйцэтгэл нь кавитацийн бөмбөлгүүдийг үүсгэнэ, түүнхүүр нүүрсүүдтүн шингэний тогтвортой байдлыг үл хангана. Дизайн төлөвлөлт нь хөндлөн огтлосон хоолойн загвар ч чухал үүрэгтэй, учир нь 90 градусын хурц өнцгүүд ба гадаад гадаргуугүй дотоод холбогдож буй гүйцэтгэл нь кавитацийн бөмбөлгүүдийг үүсгэнэ, түүнхүүр нүүрсүүдтүн шингэний тогтвортой байдлыг үл хангана.
Хоёрдугаар агаарын хоолойн өөрчлөлтийн үйлдэлд суурилж бүтээгдэхүүний судалгаа
Америкийн үл хойд хэсгийн ундаа үйлдвэрт өргөтгөн барилга хийж байхад, үйлдвэрлэлийн ажилчид шинэ суурилуулсан даралт тэнцвэрт напүүрт хүчтэй дүүрэлтийн өндөр хэлбэрлэлт ба илүүднэлт шүүрэлт ажигласан. Ундаа үйлдвэрт нүүрсхүчлийн хийт минерал ус боловсруулж, нүүрсхүчлийн хийн хэмжээ 3,8 бүлүүр бөмбөлөг байв. Түүн дээрх орчин нөхцөл хатуу байв. Шинжилгээний үр дүнд стандарт хоолойн геометрийн хувьд шингэн дусал хоолойн дотоод ирмүүрт бүрхүүр үүсгэж, хурдан хийн гаргалт үед хэсэгчлэн уурлаж, шингэн тэнцвэрт нөлөөлж байв. Инженерийн бүрэлдэхүүн стандарт хоолойн оронд гидрофобик төвшигт хучилттай тусгай хийн зүүнүүд (нержавеюст ган) суурилуулж, мөн снифтинг вентилийн нүүршүүрэлт цагт нь нэг удаа хүчтэй нүүршүүрэлтээс хоёр алхамд даралт бууруулах дараалалд өөрчлөв. Эдгээр физик ба үйлдэлт өөрчлөлтүүд шүүрэлтийг бүтнэд нь арилгаж, дүүрэлтийн өндөр хэлбэрлэлтийг ±1 мм-д хүртэл бууруулж, бүтээгдэхүүний шүүрэлтгүй тогтвортой ажиллах хурдыг хангаж.
Үйлдвэрлэлийн стандартууд ба хүчилтөрөгчийн хяналтын протоколууд
Уусмал хүчилтөрөгчийн түвшнийг хянах нь бүтээдүүний хадгалалтын хугацааг уртасгах, урт хугацааны хадгалалт үед нарийн цэвэр амт-үнэртүүний тогтвортой байдлыг хадгалахад үлбүтэн чухал. Олон улсын дарс-ундаа технологичид нийгэмлэгийн судалгааны үр дүнд нүүрсүүд хүчилтөрөгчийн нийт савандаа хүчилтөрөгчийн түвшин 0.5 миллионы нэг хэсгээс дээш гарвал аскорбин хүчил хурдан задарч, савлахын дараа долоо хоногтунд хүртэл гадаад үнэр-амт үүсдүг. Орчин үеийн изобарик савлах тойрог системүүд нүүрсүүд хүчилтөрөгчийн даралт үүсгэхийн өмнө хоёр удаа усгаж хаях үйлдлийг ашигладаг. Өндөр хүчин зүйлийн вакуум насос нь савандаа үлдсэн агаарыг усгаж, шингэн нүүрсүүд хүчилтөрөгчийн клапан нээхийн өмнө хоолны зориулалттай нүүрсүүд хүчилтөрөгчийн хийг савандаа оруулж, хоёр шатын тойрог үйлдлийн үр дүнд савандаа хоолойн хоорондын зай дахь хүчилтөрөгчийн түвшин илт буурч, хадгалалт үед нарийн цэвэр амт-үнэртүүнийг исэлдэлтээс хамгаалж, хүнсний бүтээдүүний худалдааны тархимын хатуу стандартуудын шаардлагад нийцүүрдүг.
Орчин үеийн савлах үйлдлүүдийн дүүрэн бүтэн шигүүрлүүн гүйцэтгэл
Автоматжүүлсэн шилд бөтлөх үйлдвэрлэлийг бүрдүүлэх нь усны цэвэрлэх, карбонатжуулх, шилд угаах, дүүргэх, таглах ба шугамын төгсгөлд хайрцаглах системүүдийг нэгдүүлсэн ажилласан дараалалд хармонизацлахыг шаардаж. Тусгаарлан ажиллах төхөөрөмжүүд нь ихэвчлэн протоколын тохирохгүй байдал, хооронд нь хурдны зохистой координаци хийгдэхгүй байдалд оршит, үүн дагаж шифт солигдож буй үед ажилласан гүйцэтгэлд саад үүсдүг, урт хугацаанд техник засварын зардлыг нэмэгдүүлдүг. Бүрдүүлсэн, бүх талын шийдлүүдийн нэгдүүлсэн хандлага нь цахилгаан панелүүд, конвейерийн хөдөлгүүр логик, аюулгүй бүрхүүл холбоосуудыг нэгдүүлсэн удирдлагын систем архитектура дор ажиллуулдүг. BIEVO-н төхөөрөмжүүдийн үйлдвэрлэл ба байрласан инженерийн шийдлүүд нь нарийн бүтээл, бат бүтээл чанарын хяналтын стандартууд, хурдан талын техник дэмжлүүдийг нэгдүүлдүг, ундаа үйлдвэрлэгсдийн урт хугацаанд тогтвортой ажилласан орчин бүрдүүлж, хөгжих боломжтой үйлдвэрлэлийн орчин бүрдүүлж өгдүг.
Агуулгын хүснэгт
- Хурдасгаж дүүргэх үед хийн уусах ба даралтын тогтвортой байдлын тэнцвэрлэл
- Тогтмол даралт тэнцвэрт клапаны механик динамика
- Бүснүүрт бөтлөг үйлдвэрт шугамын интеграцид тулгарч буй асуудал
- Хоёрдугаар агаарын хоолойн өөрчлөлтийн үйлдэлд суурилж бүтээгдэхүүний судалгаа
- Үйлдвэрлэлийн стандартууд ба хүчилтөрөгчийн хяналтын протоколууд
- Орчин үеийн савлах үйлдлүүдийн дүүрэн бүтэн шигүүрлүүн гүйцэтгэл