
Gāzes šķīduma un spiediena stabilitātes līdzsvarošana augsts ātruma pudeļu pildīšanā
Šķīdinātā oglekļa dioksīda pārvaldība prasa stingru temperatūras kontroli un precīzu spiediena līdzsvarošanu visā apstrādes ciklā. Gāzētajiem bezalkoholiskajiem dzērieniem nepieciešama gāzēšana 3,0–4,2 tilpuma vienībās gāzes uz vienu tilpuma vienību šķidruma. Šķīdinātās gāzes uzturēšanai šķidrumā pārvadīšanas laikā ir jāsaglabā dzēriena temperatūra zem 4 °C, vienlaikus pielietojot pretspiedi pie pildīšanas vārstiem. Pat divu grādu temperatūras paaugstināšanās izraisa strauju gāzes šķīdības samazināšanos saskaņā ar Henrija likumu, kas rada smagu putas veidošanos izvades sprauslās. Šis traucējums izraisa neprecīzu pildīšanas apjomu un pārmērīgu produkta zudumu, būtiski pasliktinot kopējo apstrādes efektivitāti. Automatizētu proporcijas regulēšanas ierīču integrācija ar plākšņu siltummainiem nodrošina, ka ienākošais šķidrums paliek iekšējās stingri noteiktās temperatūras robežās. Spiediena buferkrāsnis, kas aprīkotas ar proporcionāliem modulējošiem vārstiem, uztur galvspiedi nemainīgu, novēršot pēkšņus spiediena kritumus, kas var izraisīt šķīdinātās gāzes izdalīšanos pirms šķidruma iekļūšanas pudelē.
Izobārisku pretspiediena vārstu mehāniskā dinamika
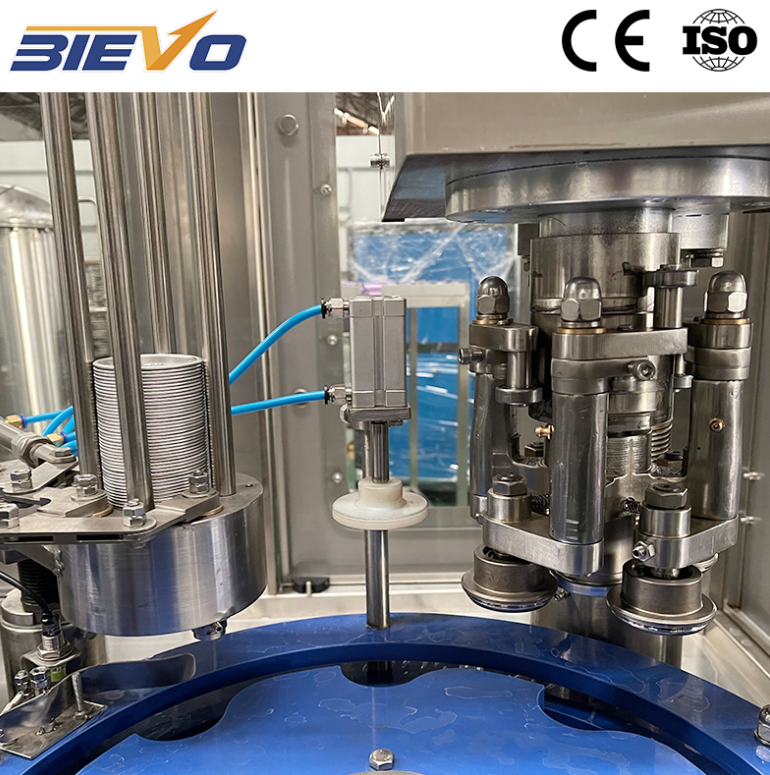
Izobāriskas darbības veikšana gazēto dzērienų piedurkņu mašīna ietver nepārtrauktu četru posmu mehānisku secību. Process sākas ar pudeles noslēgšanu, kur pneimatiskās pacēlājiekārtas virzīt konteineru augšdaļu pret elastīgu kakla blīvi, lai izveidotu gaisa necaurlaidīgu savienojumu. Otrajā posmā tiek atvērts gāzes kanāls, lai izlīdzinātu spiedienu starp bļodu un pudeli, izmantojot oglekļa dioksīdu vai kompresēto gaisu. Kad spiediens ir izlīdzināts, mehāniskās sviras spēka ietekmē tiek atvērti šķidruma vārsti, ļaujot gravitācijai vadīt produktu lejup pa konteineru iekšējām sienām gludā spirālveida trajektorijā. Konteinerā esošais gaiss izplūst atpakaļ uz rezervuāra telpu caur speciālu izplūdes cauruli. Kad šķidrums sasniedz izplūdes caurules apakšējo atveri, plūsma apstājas dabiski, neprasa elektroniskus sensorus. Pēdējā posmā notiek kontrolēta izplūde, kur spiediens samazinās pakāpeniski, lai novērstu šķidruma uzliesmojumu pudeļu izlaišanas laikā.
|
Darbības parametrs |
Zemspiediena izobāriskais |
Augstspiediena pretspiediena |
Servo-mehāniskais plūsmas mērītājs |
|
Darbības spiediena diapazons |
0,25 līdz 0,35 MPa |
0,40 līdz 0,60 MPa |
0,20 līdz 0,50 MPa |
|
Ogļskābās gāzes apstrādes robeža |
Līdz 3,2 tilpumiem |
Līdz 4,5 tilpumiem |
Līdz 4,8 tilpumiem |
|
Vidējais skābeklis pudeles kakta telpā |
0,8 līdz 1,2 ppm |
0,3 līdz 0,5 ppm |
0,15 līdz 0,3 ppm |
|
Mehāniskā pārslēgšanās laiks |
45 līdz 60 minūtes |
30 līdz 45 minūtes |
10 līdz 15 minūtes |
Līnijas integrācijas problēmas reģionālajos pildīšanas uzņēmumos
Ražošanas mēroga palielināšana no manuālām vai pusautomatizētām darbībām līdz augstas caurlaides ražošanas līnijām rada integrācijas sastrēgumus būvniecības un komunālo pakalpojumu sadalei paredzētajos sistēmu risinājumos. Sodas ražotāji bieži nepareizi novērtē komunālo pakalpojumu vajadzības, kas rodas augstas apjomu oglekļa dioksīda pievienošanas laikā, veidojot ražošanas telpas. Nepietiekama katlu jauda vai nepietiekams aukstā ūdens plūsmas ātrums izraisa pildīšanas līniju apturēšanu, jo temperatūras svārstības traucē pretspiediena ciklu un pasliktina šķidruma piesātinājumu ar gāzi. Cauruļvadu konstrukcija arī ir ļoti svarīga, jo asas deviņdesmit grādu elboki un neapstrādāti iekšējie metinājumi rada kavitācijas burbuļus, kas destabilizē gāzi saturīgos šķidrumus. Izvietojuma plānošanai jāiekļauj pietiekami garas uzkrāšanas transportieru līnijas starp pudeļu formas veidošanas iekārtām, pildīšanas iekārtām un rotējošajām korķēšanas iekārtām, lai absorbētu īsus apturēšanas brīžus, nepiespiežot iepriekšējās ražošanas iekārtas apturēt darbību vai izraisot fizisku pudeļu bojājumu.
Operacionāls piemērs par sekundārās ventilācijas caurules modifikācijām
Paplašinot dzērienu ražošanas rūpnīcu Dienvidamerikā, ražošanas operatori pieredzēja smagus pildījuma augstuma svārstības un pārmērīgu putošanu jaunuzstādītajā pretspiediena pildīšanas līnijā. Rūpnīca apstrādāja oglekļskābo minerālūdeni ar 3,8 tilpuma daļām oglekļskāmās gāzes grūtās vides apstākļos. Pārbaude parādīja, ka standarta izplūdes caurules ģeometrija ļāva šķidruma pilieniem pielipt pie iekšējās malas, veidojot daļējas tvaika bloķēšanas ātrās gāzes izplūdes laikā un traucējot šķidruma līdzsvaru. Inženieru komanda aizvietoja standarta izplūdes caurules ar pielāgotām, sašaurinātām nerūsējošā tērauda adatām, kuru galus bija apstrādājuši ar hidrofobu pārklājumu. Turklāt snifting vārsta atvēršanas laiku mainīja no viena īsa atvēršanas impulsa uz divu soļu spiediena samazināšanas secību. Šie fiziskie un ekspluatācijas pielāgojumi novērsa putošanu, samazināja pildījuma augstuma novirzi līdz plus vai mīnus vienam milimetram un ļāva stabili darbināt iekārtu bez produktu izšļakstīšanās.
Nozaru standarti un skābekļa kontroles protokoli
Šķīdušā skābekļa līmeņa kontrole joprojām ir būtiska, lai pagarinātu produkta derīguma termiņu un saglabātu smalko garšas stabilitāti ilgākā uzglabāšanas laikā. Starptautiskās dzērienu tehnoloģiju sabiedrības veiktie pētījumi rāda, ka kopējais iepakojuma skābekļa līmenis, kas pārsniedz 0,5 daļiņas uz miljonu, paātrina askorbīnskābes sadalīšanos un izraisa nepatīkamas garšas jau nedēļās pēc iepakošanas. Mūsdienīgas izobāriskās pildīšanas shēmas izmanto divkāršu priekšvakuuma procedūru pirms oglekļa dioksīda spiediena pielietošanas. Augstas jaudas vakuuma sūkņi izvada atlikušo apkājējo gaisu no konteinera un aizvieto to ar pārtikai piemērotu oglekļa dioksīda gāzi pirms šķidruma vārsta atvēršanas. Šī divposmu cikla dēļ kakla telpā esošais skābeklis tiek dramatiski samazināts, aizsargājot smalkās garšas vielas pret oksidāciju uzglabāšanas laikā un nodrošinot atbilstību stingrajiem mazumtirdzniecības izplatīšanas standartiem.
Kompleksa pilnīga risinājumu realizācija modernām pudeļu pildīšanas operācijām
Automatizētas pudeļu pildīšanas operācijas ieviešanai nepieciešama ūdens apstrādes, oglekļa dioksīda pievienošanas, pudeļu mazgāšanas, pildīšanas, noslēgšanas un rindas beigu iepakošanas sistēmu sinhronizācija vienotā darbības procesā. Atsevišķi aparāti bieži piedzīvo protokolu nesakritības un nesinhronizētus transporta līniju ātrumus, kas rada operacionālu berzi maiņu laikā un ilgtermiņā palielina apkopes izmaksas. Pilnībā koordinēts „gatavs lietošanai” risinājums nodrošina, ka elektropaneļi, transporta līniju vadības loģika un drošības bloķēšanas sistēmas darbojas vienotas vadības sistēmas arhitektūrā. BIEVO mašīnu ražošana un izvietojuma inženierija apvieno precīzu izgatavošanu, stingrus kvalitātes kontroles standartus un operatīvu tehnisko atbalstu vietā, ļaujot dzērienu ražotājiem izveidot uzticamas ražošanas vides, kas paredzētas ilgtermiņa operacionālai stabilitātei un mērogojamai paplašināšanai.
Saturs
- Gāzes šķīduma un spiediena stabilitātes līdzsvarošana augsts ātruma pudeļu pildīšanā
- Izobārisku pretspiediena vārstu mehāniskā dinamika
- Līnijas integrācijas problēmas reģionālajos pildīšanas uzņēmumos
- Operacionāls piemērs par sekundārās ventilācijas caurules modifikācijām
- Nozaru standarti un skābekļa kontroles protokoli
- Kompleksa pilnīga risinājumu realizācija modernām pudeļu pildīšanas operācijām