
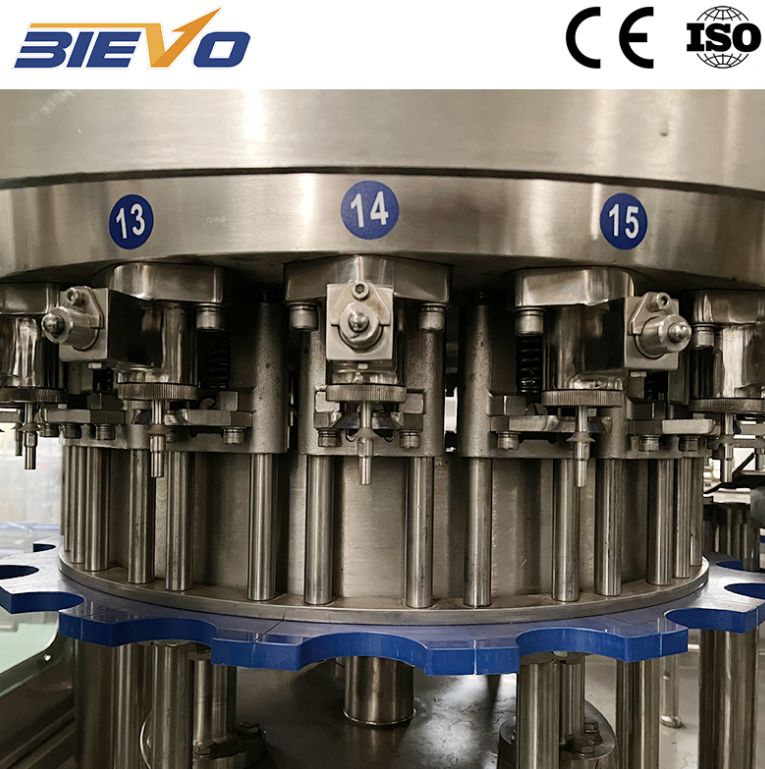
الفحوصات البصرية ما قبل بدء النوبة والتحقق الميكانيكي
بدء نوبة التعبئة دون إجراء تحقق منهجي من المكونات يُعرّض العمليات التشغيلية لمخاطر متعددة تطال التجميعات الميكانيكية الحساسة. ويجب أن يبدأ العاملون بالفحص البصري لسدادات النظافة، وأنظمة النيوماتيك، وقنوات توزيع المشروبات بحثاً عن علامات التآكل المادي أو التشققات المجهرية. كما يمنع فحص سيقان صمامات التعبئة من تراكم شراب السكر حدوث انسداد ميكانيكي أثناء دورات التحرك الرأسي السريعة. ويجب التحقق من مقاييس ضغط الهواء النيوماتيكي في خطوط التوريد الرئيسية لضمان بقاء ضغوط التشغيل ضمن النطاق من ٠,٥ إلى ٠,٦ ميجا باسكال. وأي انحراف في ضغط الهواء في الخط يؤثر في قوى إغلاق الصمامات، ما يؤدي إلى تسرب سائل أو عدم اتساق في إحكام إغلاق الحاويات تحت الضغط خلال دورات الإنتاج. أما التحقق من أدلة توسيط أعناق الزجاجات وفحص إدخالات جيوب العجلة النجمية فيضمن دخول الزجاجات بسلاسة دون انحراف محوري، مما يحمي التشطيبات الهشة للحاويات من التلف الهيكلي أثناء عمليات النقل المتواصل عالي السرعة.
بروتوكولات النظافة وتفقّد دورة التعقيم
تؤثر صرامة إجراءات النظافة تأثيراً مباشراً في التحكم بالميكروبات واستقرار المشروبات على الصلاحية خلال فترات التوزيع الطويلة. ويتطلب تشغيل خط إنتاج صناعي آلة تعبئة المشروبات الغازية الالتزام الصارم بدورة التنظيف الآلي اليومية (CIP) والغسل الشامل للأسطح الخارجية. ووفقاً للمبادئ التوجيهية التي وضعتها مجموعة الهندسة والتصميم الهيجيني الأوروبية، فإن شطف الأسطح الداخلية الملامسة للمشروبات بشكل غير كافٍ يؤدي إلى بقاء بقايا عضوية تشجّع تكوّن الغشاء الحيوي (biofilm) وتُخلّ باستقرار توازن ثاني أكسيد الكربون أثناء عمليات التعبئة. ويجب أن تشمل عمليات التفتيش اليومية على النظافة التأكّد من تركيب زجاجة وهمية لاختبار دورة التنظيف الآلي (CIP fake bottle)، والتحقق من تركيز المواد الكيميائية المستخدمة، ومراقبة معدلات تدفق السوائل العائدة لمنع التلوث المتبادل.
1.تفقّد تركيزات المحاليل في خزانات المواد الكيميائية للتأكد من أن محاليل الغسيل القلوية تحافظ على قوة دقيقة تبلغ ١,٥ في المئة عند درجة حرارة ٧٥ مئوية لتحقيق القضاء التام على الميكروبات.
2.شطف صمامات التعبئة الصحية بالماء الساخن لمدة خمسة عشر دقيقة للتخلص من بقايا المواد السكرية العالقة قبل استخدام مواد التنظيف الكيميائية القوية.
3. التحقق من ضغط شطف التعقيم عند جميع فوهات الرش لضمان تغطية كاملة للسطوح دون ترك أي بقايا كيميائية داخل المسارات الداخلية التي تتلامس مع الحاوية.
|
منطقة الفحص |
تردد الفحص |
المعلمة الحرجة |
الأثر المحتمل للفشل |
|
أختام صمامات التعبئة |
في بداية كل وردية |
عدم وجود تمزقات فيزيائية أو بقايا على الإطلاق |
تسرب الضغط وتغير ارتفاع مستوى التعبئة |
|
ضغط العودة في نظام التنظيف الدوراني (CIP) |
بعد دورة التنظيف |
معدل تدفق أدنى قدره ٠٫٢٠ ميجا باسكال |
المواد الكيميائية المتبقية من غسل الآلات وتلف المنتج |
|
مستشعرات الضغط المعاكس |
العمليات أثناء الوردية المتوسطة |
دقة المحول ضمن ±٠٫٠١ ميغاباسكال |
تكوُّن الرغوة، وأخطاء الحجم، وانفجار الزجاجات |
|
رؤوس الغلق/السداد |
كل 4 ساعات |
قوة العزم بين ١٫٢ و١٫٨ نيوتن.متر |
ميل الغطاء، وتسريب الغاز، وتسرب الحاويات |
سلامة دائرة الضغط المعاكس وتنظيم الغاز
تُشكِّل تنظيم الغاز المضغوط الأساس الميكانيكي البدني لعملية تعبئة المشروبات الغازية. وتتطلب المشروبات الغازية تحقيق توازن دقيق في الضغط لمنع انفصال غاز ثاني أكسيد الكربون المذاب أثناء نقل السائل. وتشمل الصيانة اليومية فحص صمامات التهوية، ووحدات تخفيف الضغط، وأنابيب إزالة ثاني أكسيد الكربون مقدماً للتأكد من خلوها من العوائق الميكانيكية أو التآكل المادي. كما أن وجود تسريبات في أنبوب الإزالة المسبقة يسمح بدخول الهواء المحيط إلى عبوة الزجاجة، ما يرفع مستوى الأكسجين الكلي داخل العبوة ويؤدي إلى تغيُّر طعم المنتج بسرعة. ويجب على الفنيين فحص صمامات التحكم التناسبي في الضغط للتحقق من تصلُّب الغشاء المطاطي، واختبار منافذ التهوية التلقائية للتأكد من خلوها من الانسدادات الناجمة عن الجسيمات العالقة في الهواء أو تبلور الشراب، وذلك للحفاظ على بيئة معالجة مستقرة خلال سلاسل التعبئة عالية السرعة.
دراسة حالة ميدانية حول تدهور أغشية الصمامات
أثناء تدقيقٍ أُجري في مصنع مشروبات غازية في أمريكا الوسطى، أبلغ فريق الصيانة عن ظهور رغوة سائلة وتقلبات في حجم التعبئة بشكل متكرر عبر ثلاث رؤوس تعبئة. وكانت الخطوط تُعالِج مشروبات عالية الكربنة عند درجة كربنة تبلغ ٣,٦ وحدات، في ظروف بيئية صعبة. وأظهر الفك البدني أن الأغشية المطاطية داخل صمامات الضغط المعاكس قد تشقَّقت بشقوق دقيقة نتيجة دورات التعقيم بالبخار اليومية العنيفة. وقد سمحت هذه الشقوق الدقيقة بتسرب غازي خفيف أثناء مرحلة ما قبل الضغط، مما حال دون تساوي الضغط بين الحوض والزجاجة قبل فتح صمام السائل. وتم حل مشكلة الرغوة تمامًا باستبدال الأغشية التالفة بمكونات من المطاط الفلوري، وإعادة معايرة تسلسل التوقيت الهوائي، ما أعاد دقة ارتفاع التعبئة إلى حدود زائد أو ناقص ملليمتر واحد دون التأثير على الإنتاج الكلي.
إدارة التشحيم لمكونات الدوران عالي السرعة
الحركة الدورانية المستمرة في ظل ظروف الغسل تتطلب انضباطاً صارماً في تزييت المحامل وأسطوانات الرفع والتروس القيادية الرئيسية. وتؤدي التعرّض المفرط للماء إلى إزالة الشحوم من الأبراج الدوارة، ما يُسرّع الاحتكاك المعدني ويسبب فشلاً مبكراً في المكونات. وينبغي لموظفي الصيانة تطبيق الشحوم بشكلٍ مستهدفٍ باستخدام مواد تزييت صالحة للاستعمال في الأغذية، ومصدَّقة وفق معايير NSF H1. كما يتطلّب استخدام مضخّات التزييت الآلية المركزية فحص مستوى الخزان يومياً والتحقق من ضغط الخطوط لمنع التشغيل الجاف. أما نقاط التزييت اليدوية الموجودة على قواعد رفع الزجاجات والعجلات النجمية الموجِّهة والأبراج المُغطِّية، فيجب تزويدها بكميات دقيقة من الشحم وفق الفترات الزمنية التي حدّدها المصنّع، وذلك لتفادي الإفراط في التزييت الذي يجذب الغبار ويُخلّ بالامتثال الصحي داخل بيئات الحجرات الحرجة الخاصة بالتعبئة.
تشخيص التشغيل ومعايير صيانة المعدات
يَتطلّب الحفاظ على استقرار العمليات دمج قوائم المراجعة البدنية اليومية مع التتبع التشخيصي المستمر. ويسمح تتبع مقاييس الأداء الميكانيكي اليومي، مثل أزمنة دورة الشفط، وسرعات تشغيل الصمامات، وتقلبات عزم إحكام الغطاء، للفنيين باكتشاف تدهور المكونات قبل حدوث الفشل الكارثي. وتنخفض حالات التوقف غير المخطط لها، وتلف الحاويات، وهدر المنتج بشكل ملحوظ عندما يتبع المشغلون إجراءات يومية منظمة بدلًا من الاعتماد على الإصلاحات الاستجابية. وتجمع عمليات تصنيع المعدات من شركة BIEVO بين معايير التشغيل الدقيق والهندسة الصديقة للمستخدم في الصيانة، ما يدعم عمليات تعبئة المشروبات عبر سهولة الوصول إلى المكونات الموثوقة والأداء الهيكلي القوي في الجداول الإنتاجية المكثفة عالية الإنتاجية.