
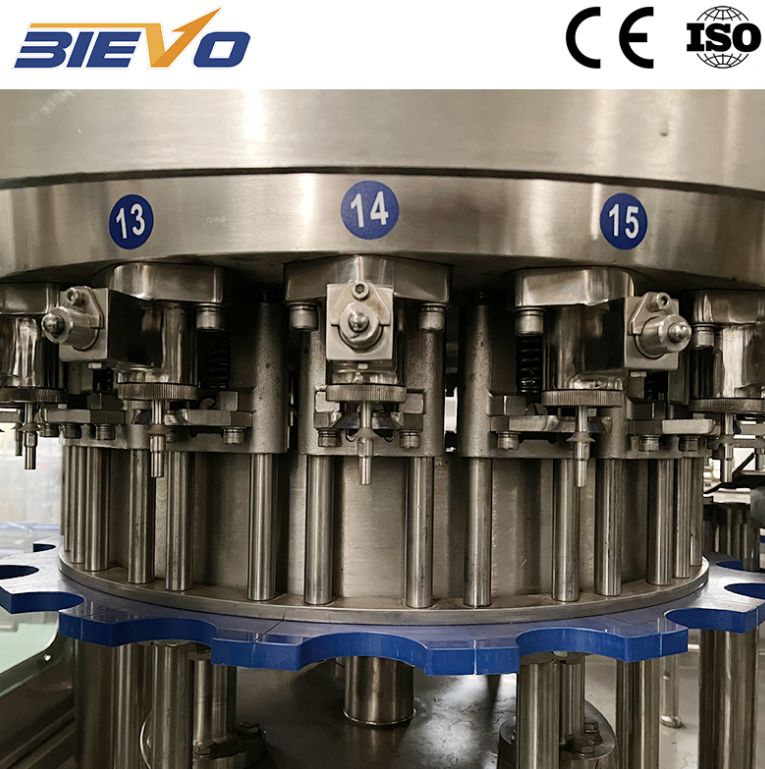
Visuelle Inspektionen und mechanische Funktionsprüfungen vor Schichtbeginn
Das Starten einer Verpackungsschicht ohne systematische Komponentenprüfung birgt betriebliche Risiken für empfindliche mechanische Baugruppen. Die Bediener sollten zunächst hygienische Dichtungen, pneumatische Komponenten und Getränkezuführungsverteiler auf physikalischen Verschleiß oder Mikrorisse untersuchen. Die Prüfung der Füllventilstiele auf Anhaftungen von Zuckersirup verhindert mechanisches Blockieren während schneller vertikaler Betätigungszyklen. Die pneumatischen Druckanzeigen an den Hauptversorgungsleitungen müssen überprüft werden, um sicherzustellen, dass die Betriebsdrücke im Bereich von 0,5 bis 0,6 MPa liegen. Abweichungen des Leitungsdrucks beeinflussen die Ventilsitzkräfte und führen zu Flüssigkeitsaustritt („weeping“) oder inkonsistenter druckbeaufschlagter Versiegelung der Behälter über die gesamte Produktion. Die Überprüfung der Flaschenhals-Zentrierführungen sowie die Inspektion der Sternrad-Tascheneinlagen gewährleisten einen reibungslosen Flascheneinlauf ohne axiale Fehlausrichtung und schützen empfindliche Behälteroberflächen vor strukturellen Schäden während hochgeschwindigkeitsfähiger kontinuierlicher Transfervorgänge.
Hygienevorschriften und Inspektion der Desinfektionsschleife
Die Sorgfalt bei der Reinigung bestimmt unmittelbar die mikrobiologische Kontrolle und die Haltbarkeit von Getränken über längere Distributionszeiträume hinweg. Der Betrieb einer industriellen abfüllmaschine für kohlensäurehaltige Getränke anlage erfordert die strikte Einhaltung täglicher Clean-in-Place-Zyklen sowie gründlicher Ausspülungen aller externen Oberflächen. Gemäß den Richtlinien der European Hygienic Engineering and Design Group führt eine unzureichende Spülung innerer, mit Getränken in Kontakt stehender Oberflächen zu organischem Rückstand, der die Bildung von Biofilmen begünstigt und das Kohlendioxid-Gleichgewicht während des Abfüllvorgangs beeinträchtigt. Tägliche Reinigungschecks müssen die korrekte Montage des CIP-Testflaschen-Adapters bestätigen, die chemische Konzentration überprüfen und die Rücklaufströmungsgeschwindigkeit überwachen, um Kreuzkontaminationen zu vermeiden.
1.Überprüfen Sie die Konzentrationen in den Chemikalienbehältern, um sicherzustellen, dass alkalische Waschlösungen exakt 1,5 Prozent bei 75 Grad Celsius aufweisen, um sämtliche Mikroorganismen vollständig zu zerstören.
2.Spülen Sie hygienische Abfüllventile fünfzehn Minuten lang mit heißem Wasser, um verbliebene Zuckerrückstände zu entfernen, bevor aggressive chemische Reinigungsmittel eingesetzt werden.
3. Überprüfen Sie den Spül-Druck der Desinfektions-Spülung an allen Sprühdüsen, um eine vollständige Oberflächenabdeckung ohne chemische Rückstände in den inneren Behälter-Kontaktwegen zu gewährleisten.
|
Prüfbereich |
Prüfhäufigkeit |
Kritischer Parameter |
Mögliche Auswirkung eines Versagens |
|
Füllventil-Dichtungen |
Zu Beginn jeder Schicht |
Keine physikalischen Risse oder Rückstände |
Druckverlust und Füllhöhenabweichung |
|
CIP-Rücklaufdruck |
Nach dem Reinigungszyklus |
Mindestens 0,20 MPa Durchflussrate |
Restliche Waschchemikalien und Produktverderb |
|
Gegendrucksensoren |
Betrieb während des Schaltvorgangs |
Genauigkeit des Wandlergeräts innerhalb von ±0,01 MPa |
Schaumbildung, Volumenfehler und Flaschenberstung |
|
Versiegelungs-/Verschlussköpfe |
Alle 4 Stunden |
Drehmomentkraft zwischen 1,2 und 1,8 Nm |
Kappenverkippung, Gasablass und Behälterleckagen |
Integrität der Gegendruckschaltung und Gasregelung
Die Druckregelung von Gasen bildet die Grundlage für die physikalischen Mechanismen der Kohlensäureabfüllung. Kohlensäurehaltige Erfrischungsgetränke erfordern einen präzisen Gleichgewichtsdruck, um ein Ausgasen des gelösten Kohlendioxids während des Flüssigkeitstransports zu verhindern. Die tägliche Wartung umfasst die Überprüfung von Entlüftungsventilen, Druckentlastungsverteilerleitungen und Kohlensäure-Vorabsaugleitungen auf mechanische Verstopfungen oder physikalischen Verschleiß. Undichtigkeiten in der Vorabsaugleitung ermöglichen den Eintritt von Umgebungsluft in den Flaschenbehälter, erhöhen den gesamten Sauerstoffgehalt der Verpackung und führen zu einer schnellen Geschmacksveränderung. Techniker müssen stellbare Druckregelventile auf Membransteifigkeit untersuchen und automatische Entlüftungsabgänge auf Verstopfungen durch luftgetragene Partikel oder Zuckersirup-Kristallisation prüfen, um über hochgeschwindigkeitsfähige Verpackungssequenzen hinweg eine stabile Prozessumgebung aufrechtzuerhalten.
Praxisbeispiel zur Degradation von Ventilmembranen
Während einer Prüfung in einer Getränkeabfüllanlage für kohlensäurehaltige Getränke in Mittelamerika meldeten die Wartungsteams wiederholt Schaumbildung und Schwankungen beim Füllvolumen an drei Abfüllköpfen. Die Anlage verarbeitete hochkarbonisierte Getränke mit 3,6 Volumen Kohlensäure unter anspruchsvollen Umgebungsbedingungen. Bei der physischen Demontage stellte sich heraus, dass die elastomeren Membranen innerhalb der Gegendruckventile durch aggressive tägliche Dampfsterilisationszyklen Mikrorisse entwickelt hatten. Diese Mikrorisse ermöglichten eine geringfügige Gasleckage während der Vorpressurisierungsphase und verhinderten so einen Druckausgleich zwischen dem Füllbecken und der Flasche vor dem Öffnen des Flüssigkeitsventils. Der Austausch der beschädigten Membranen gegen Fluorelastomer-Verbindungen sowie die Neukalibrierung der pneumatischen Zeitsteuerung beseitigten die Schaumbildung vollständig und stellten die Genauigkeit der Füllhöhe auf ±1 mm wieder her, ohne die Gesamtdurchsatzleistung zu beeinträchtigen.
Schmierungsoptimierung für Hochgeschwindigkeits-Drehkomponenten
Kontinuierliche Drehbewegung unter Spülbedingungen erfordert eine strenge Schmierdisziplin für Lager, Hubzylinder und Hauptantriebsgetriebe. Eine übermäßige Wasserexposition entfernt Fett von Drehtürmen und beschleunigt dadurch die metallische Reibung, was zu vorzeitigem Komponentenausfall führt. Wartungspersonal muss gezielte Fettpflege mit lebensmittelgeeigneten Schmierstoffen durchführen, die nach NSF-H1-Standards zertifiziert sind. Zentrale automatische Schmiersysteme benötigen tägliche Kontrollen des Behälterfüllstands sowie der Leitungsdruckprüfung, um Trockenlauf zu vermeiden. Manuelle Schmiernippel an Flaschenhubsockeln, Führungssternrädern und Verschließtürmen müssen exakt gemäß den vom Hersteller vorgegebenen Intervallen mit Fettdosen versorgt werden, um Überfettung zu vermeiden – diese zieht Staub an und beeinträchtigt die hygienische Konformität innerhalb kritischer Abfüllumgebungen.
Betriebliche Diagnose und Gerätepflegestandards
Die Aufrechterhaltung der Prozessstabilität erfordert die Kombination täglicher physischer Checklisten mit einer kontinuierlichen Diagnoseverfolgung. Die Überwachung täglicher mechanischer Leistungskenngrößen – wie Snifting-Zyklenzeiten, Ventilbetätigungsgeschwindigkeiten und Drehmomentschwankungen beim Verschließen – ermöglicht es Technikern, eine Komponentendegradation bereits vor einem katastrophalen Ausfall zu erkennen. Ungeplante Ausfallzeiten, Behälterbeschädigungen und Produktausschuss verringern sich deutlich, wenn Bediener strukturierte Tagesprozeduren befolgen, anstatt sich auf reaktive Reparaturen zu verlassen. Die Gerätefertigung von BIEVO vereint Präzisionsfertigungsstandards mit einer benutzerfreundlichen Wartungsarchitektur und unterstützt Getränkeverpackungsoperationen durch zuverlässige Komponentenzugänglichkeit sowie robuste strukturelle Leistungsfähigkeit auch bei intensiven, hochdurchsatzorientierten Produktionsabläufen.
Inhaltsverzeichnis
- Visuelle Inspektionen und mechanische Funktionsprüfungen vor Schichtbeginn
- Hygienevorschriften und Inspektion der Desinfektionsschleife
- Integrität der Gegendruckschaltung und Gasregelung
- Praxisbeispiel zur Degradation von Ventilmembranen
- Schmierungsoptimierung für Hochgeschwindigkeits-Drehkomponenten
- Betriebliche Diagnose und Gerätepflegestandards