
Inspecciones visuales previas al turno y verificación mecánica
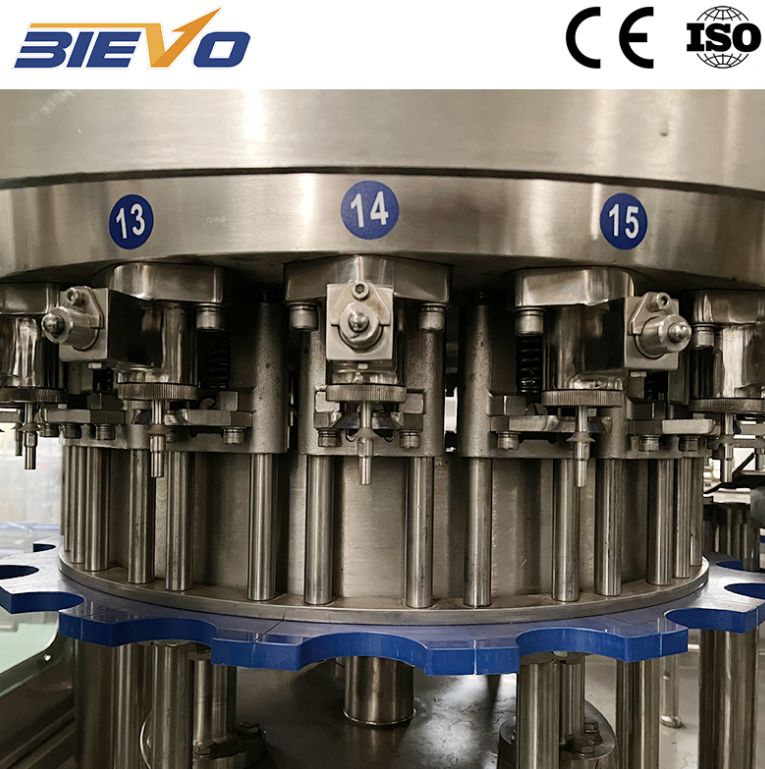
Iniciar un turno de empaque sin una verificación sistemática de los componentes introduce riesgos operativos en conjuntos mecánicos sensibles. Los operadores deben comenzar examinando los sellos sanitarios, los sistemas neumáticos y los colectores de distribución de bebidas en busca de desgaste físico o microfracturas. Inspeccionar los vástagos de las válvulas de llenado para detectar acumulaciones de jarabe de azúcar evita el atascamiento mecánico durante los ciclos rápidos de actuación vertical. Los manómetros de presión neumática en las líneas principales de suministro requieren verificación para garantizar que las presiones de operación se mantengan entre 0,5 y 0,6 MPa. Las desviaciones en la presión de aire de la línea afectan las fuerzas de asentamiento de las válvulas, lo que puede provocar goteo de líquido o sellado presurizado inconsistente de los envases durante las series de producción. Verificar las guías centradoras del cuello de las botellas e inspeccionar las inserciones de los bolsillos de la rueda estrella asegura una entrada fluida de las botellas sin desalineación axial, protegiendo los acabados frágiles de los envases frente a daños estructurales durante operaciones continuas de transferencia a alta velocidad.
Protocolos de higiene e inspección del ciclo de desinfección
El rigor higiénico determina directamente el control microbiano y la estabilidad microbiológica de las bebidas durante largos periodos de distribución. El funcionamiento de una planta industrial máquina de llenado de bebidas carbonatadas requiere el cumplimiento estricto de los ciclos diarios de limpieza en sitio (CIP) y de lavados exhaustivos de las superficies externas. Según las directrices establecidas por el Grupo Europeo de Ingeniería y Diseño Higiénico, un aclarado inadecuado de las superficies internas de contacto con la bebida deja residuos orgánicos que favorecen la formación de biopelículas y desestabilizan el equilibrio de dióxido de carbono durante las operaciones de llenado. Las revisiones diarias de higiene deben confirmar la conexión del botellín simulador para CIP, verificar los niveles de concentración química y supervisar los caudales de retorno para prevenir la contaminación cruzada.
1.Inspeccione las concentraciones en los depósitos de productos químicos para garantizar que las soluciones alcalinas de lavado mantengan una concentración exacta del 1,5 % a 75 grados Celsius, logrando así la destrucción total de microorganismos.
2.Enjuagar las válvulas de llenado sanitarias con agua caliente durante quince minutos para eliminar los residuos sólidos de azúcar antes de introducir agentes químicos de limpieza agresivos.
3. Validar la presión del enjuague sanitizante en todas las boquillas pulverizadoras para garantizar la cobertura total de la superficie sin dejar residuos químicos en las vías internas de contacto con el recipiente.
|
Área de inspección |
Frecuencia de revisión |
Parámetro crítico |
Impacto potencial del fallo |
|
Juntas de las válvulas de llenado |
Al inicio de cada turno |
Cero desgarros físicos ni residuos |
Fugas de presión y variación en la altura de llenado |
|
Presión de retorno del CIP |
Después del ciclo de limpieza |
Caudal mínimo de 0,20 MPa |
Productos químicos residuales de lavado y deterioro del producto |
|
Sensores de contrapresión |
Operaciones a mitad del turno |
Precisión del transductor dentro de ±0,01 MPa |
Espumación, errores de volumen y rotura de botellas |
|
Cabezales de sellado/cierre |
Cada 4 horas |
Fuerza de par entre 1,2 y 1,8 Nm |
Inclinación de la tapa, ventilación de gas y fugas del recipiente |
Integridad del circuito de contrapresión y regulación de gas
La regulación del gas a presión sustenta la mecánica física del embotellado carbonatado. Las bebidas gaseosas requieren una presión de equilibrio precisa para evitar que el dióxido de carbono disuelto se libere durante la transferencia del líquido. El mantenimiento diario implica verificar las válvulas de purga, los colectores de alivio de presión y las líneas de pre-evacuación de dióxido de carbono en busca de obstrucciones mecánicas o desgaste físico. Las fugas en la línea de pre-evacuación permiten la entrada de aire ambiente al recipiente de la botella, lo que eleva el oxígeno total del paquete y provoca una alteración rápida del sabor. Los técnicos deben inspeccionar las válvulas de control proporcional de presión en busca de rigidez en la membrana y probar los orificios de escape automáticos de purga para detectar obstrucciones causadas por partículas en suspensión en el aire o cristalización de jarabe, manteniendo así un entorno de procesamiento estable durante secuencias de empaque de alta velocidad.
Estudio de caso en campo sobre la degradación de la membrana de válvula
Durante una auditoría en una planta de bebidas gaseosas de América Central, los equipos de mantenimiento informaron espumación recurrente del líquido y fluctuaciones en el volumen de llenado en tres cabezales de llenado. La línea procesaba bebidas altamente carbonatadas con 3,6 volúmenes de carbonatación en condiciones ambientales exigentes. El desmontaje físico reveló que las membranas elastoméricas dentro de las válvulas de contrapresión habían desarrollado microgrietas debido a ciclos diarios agresivos de esterilización con vapor. Estas microgrietas permitían fugas sutiles de gas durante la fase de pre-pressurización, impidiendo la igualación de presión entre la cuba y la botella antes de la apertura de la válvula de líquido. La sustitución de las membranas afectadas por compuestos de fluorocaucho y la recalibración de la secuencia temporal neumática resolvieron completamente los problemas de espumación, restaurando la precisión de la altura de llenado dentro de más o menos un milímetro sin comprometer el caudal total.
Gestión de lubricación para componentes rotativos de alta velocidad
El movimiento rotativo continuo en condiciones de lavado exige una disciplina estricta en la lubricación de los rodamientos, los cilindros de elevación y los engranajes del accionamiento principal. La exposición excesiva al agua elimina la grasa de las torretas rotativas, acelerando la fricción metálica y provocando fallos prematuros de los componentes. El personal de mantenimiento debe aplicar grasa de forma dirigida, utilizando lubricantes aptos para uso alimentario certificados según la norma NSF H1. Las bombas centralizadas de lubricación automática requieren comprobaciones diarias del nivel del depósito y de la presión en las líneas, para evitar su funcionamiento en seco. Los puntos de engrase manual en los pedestales de elevación de botellas, las ruedas estrella guía y las torretas de tapado deben recibir dosis precisas de grasa según los intervalos indicados por el fabricante, a fin de evitar el sobreengrase, que atrae polvo y compromete el cumplimiento sanitario en los entornos críticos de las cabinas de llenado.
Diagnóstico operativo y estándares de mantenimiento de equipos
Mantener la estabilidad del proceso requiere combinar listas de verificación físicas diarias con un seguimiento diagnóstico continuo. Registrar métricas diarias del rendimiento mecánico, como los tiempos de ciclo de soplado (snifting), las velocidades de accionamiento de válvulas y las variaciones del par de sellado (capping torque), permite a los técnicos detectar la degradación de componentes antes de que ocurra una falla catastrófica. El tiempo de inactividad no planificado, los daños en los envases y el desperdicio de producto disminuyen significativamente cuando los operadores siguen procedimientos diarios estructurados, en lugar de depender de reparaciones reactivas. La fabricación de equipos por parte de BIEVO combina estándares de mecanizado de precisión con una arquitectura de mantenimiento intuitiva, apoyando las operaciones de envasado de bebidas mediante una accesibilidad fiable de los componentes y un rendimiento estructural robusto en entornos de producción intensiva y alta capacidad.
Tabla de Contenidos
- Inspecciones visuales previas al turno y verificación mecánica
- Protocolos de higiene e inspección del ciclo de desinfección
- Integridad del circuito de contrapresión y regulación de gas
- Estudio de caso en campo sobre la degradación de la membrana de válvula
- Gestión de lubricación para componentes rotativos de alta velocidad
- Diagnóstico operativo y estándares de mantenimiento de equipos