
Ispezioni visive pre-turno e verifica meccanica
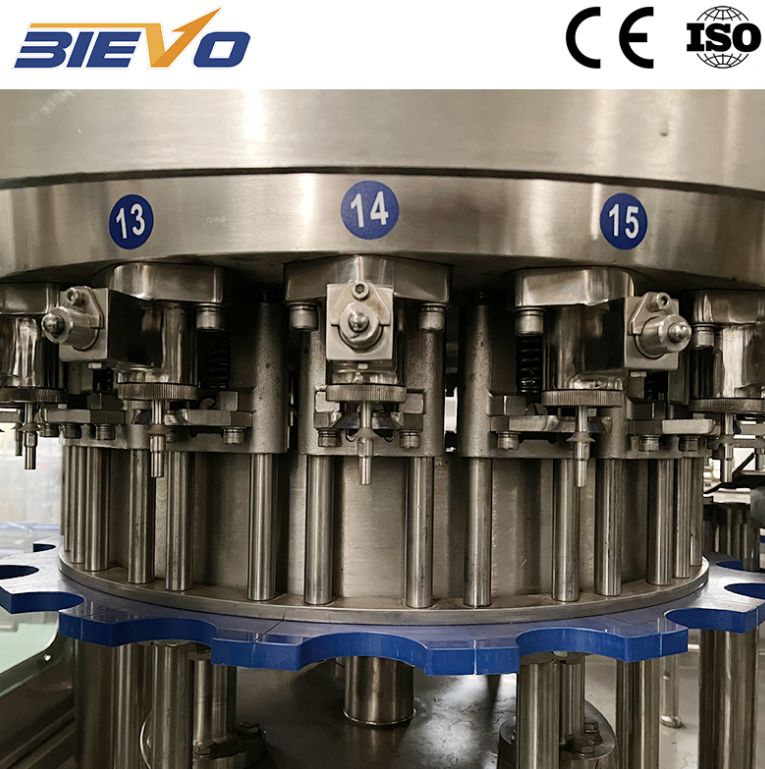
Avviare un turno di confezionamento senza una verifica sistematica dei componenti introduce rischi operativi su assemblaggi meccanici sensibili. Gli operatori devono iniziare esaminando le guarnizioni igieniche, i circuiti pneumatici e i collettori di erogazione bevande per individuare usura fisica o microfessurazioni. L’ispezione degli steli delle valvole di riempimento per accumuli di sciroppo zuccherino previene il bloccaggio meccanico durante i cicli rapidi di attuazione verticale. I manometri pneumatici sulle linee principali di alimentazione devono essere verificati per garantire che le pressioni operative rimangano comprese tra 0,5 e 0,6 MPa. Deviazioni nella pressione dell’aria di linea influenzano le forze di chiusura delle valvole, causando perdite di liquido o sigillatura pressurizzata non uniforme dei contenitori durante le produzioni. La verifica delle guide di centraggio del collo delle bottiglie e l’ispezione degli inserti nelle tasche della ruota a stella garantiscono un ingresso regolare delle bottiglie senza disallineamento assiale, proteggendo le finiture delicate dei contenitori da danni strutturali durante le operazioni continue ad alta velocità.
Protocolli di sanificazione e ispezione del ciclo di sanificazione
Il rigore della sanificazione determina direttamente il controllo microbico e la stabilità della bevanda durante lunghi periodi di distribuzione. L'esercizio di un impianto industriale macchina riempitrice per bevande gassate richiede il rigoroso rispetto dei cicli giornalieri di pulizia in posto (CIP) e di lavaggi esterni approfonditi delle superfici. Secondo le linee guida stabilite dal Gruppo europeo per l'ingegneria e la progettazione igienica, un risciacquo inadeguato delle superfici interne a contatto con la bevanda lascia residui organici che favoriscono la formazione di biofilm e alterano l'equilibrio del biossido di carbonio durante le operazioni di riempimento. I controlli giornalieri di sanificazione devono confermare il corretto fissaggio della bottiglia finta per il CIP, verificare i livelli di concentrazione dei prodotti chimici e monitorare le portate di ritorno per prevenire contaminazioni incrociate.
1.Ispezionare le concentrazioni nelle vasche di stoccaggio dei prodotti chimici per garantire che le soluzioni alcaline per il lavaggio mantengano una concentrazione precisa del 1,5 percento a 75 gradi Celsius, necessaria per la distruzione totale dei microrganismi.
2.Sciacquare le valvole di riempimento igieniche con acqua calda per quindici minuti per eliminare i residui zuccherini prima di introdurre agenti chimici aggressivi per la pulizia.
3. Verificare la pressione del risciacquo igienizzante su tutti gli ugelli a spruzzo per garantire la copertura completa di tutte le superfici, evitando residui chimici nei percorsi interni a contatto con il contenitore.
|
Area di ispezione |
Frequenza di Controllo |
Parametro critico |
Impatto potenziale del guasto |
|
Guarnizioni delle valvole di riempimento |
All’inizio di ogni turno |
Nessuna lacerazione fisica né residuo |
Perdita di pressione e variazione dell’altezza di riempimento |
|
Pressione di ritorno del CIP |
Dopo il ciclo di pulizia |
Portata minima di 0.20 MPa |
Prodotti chimici residui di lavaggio e deterioramento del prodotto |
|
Sensori di contro-pressione |
Operazioni a metà turno |
Precisione del trasduttore entro ±0,01 MPa |
Formazione di schiuma, errori di volume e scoppio delle bottiglie |
|
Testine di sigillatura/serraggio |
Ogni 4 ore |
Forza di coppia compresa tra 1,2 e 1,8 Nm |
Inclinazione del tappo, sfiato del gas e perdite del contenitore |
Integrità del circuito di contro-pressione e regolazione del gas
La regolazione dei gas sotto pressione costituisce la base meccanica fisica dell’imbottigliamento gassato. Le bevande analcoliche gassate richiedono una pressione di equilibrio precisa per impedire che l’anidride carbonica disciolta fuoriesca durante il trasferimento del liquido. La manutenzione quotidiana prevede la verifica delle valvole di spurgo, dei collettori di sfogo della pressione e delle linee di pre-svuotamento dell’anidride carbonica alla ricerca di ostruzioni meccaniche o usura fisica. Le perdite nella linea di pre-svuotamento consentono all’aria ambiente di entrare nel contenitore, aumentando l’ossigeno totale nel pacchetto e causando un rapido deterioramento del sapore. Gli operatori devono ispezionare le valvole di regolazione proporzionale della pressione per verificare la rigidità della membrana e testare le bocche di scarico automatiche di spurgo per rilevare ostruzioni dovute a particolato aerodisperso o cristallizzazione dello sciroppo, garantendo così un ambiente di processo stabile anche nelle sequenze di confezionamento ad alta velocità.
Studio di caso sul campo relativo al degrado della membrana delle valvole
Durante un audit in uno stabilimento centroamericano di bevande gassate, i team di manutenzione hanno segnalato ripetuti fenomeni di schiumatura del liquido e fluttuazioni del volume di riempimento su tre testine di riempimento. La linea processava bevande altamente gassate a 3,6 volumi di carbonazione in condizioni ambientali gravose. Lo smontaggio fisico ha rivelato che le membrane elastomeriche all’interno delle valvole a contro-pressione avevano sviluppato microfessure a causa dei cicli giornalieri aggressivi di sterilizzazione a vapore. Queste microfessure consentivano una lieve fuoriuscita di gas durante la fase di pre-pressurizzazione, impedendo il raggiungimento di una pressione equilibrata tra la vasca e la bottiglia prima dell’apertura della valvola del liquido. La sostituzione delle membrane danneggiate con composti in fluoroelastomero e la nuova taratura della sequenza temporale pneumatica hanno risolto completamente i problemi di schiumatura, ripristinando l’accuratezza dell’altezza di riempimento entro più o meno un millimetro, senza compromettere la produttività complessiva.
Gestione della lubrificazione per componenti rotanti ad alta velocità
Il movimento rotatorio continuo in condizioni di lavaggio richiede una rigorosa disciplina lubrificante per cuscinetti, cilindri di sollevamento e ingranaggi del motore principale. Un’eccessiva esposizione all’acqua rimuove il grasso dai torretti rotanti, accelerando l’attrito metallico e causando un guasto prematuro dei componenti. Il personale di manutenzione deve applicare grasso in modo mirato, utilizzando lubrificanti idonei per contatto con alimenti e certificati secondo lo standard NSF H1. Le pompe centralizzate di lubrificazione automatica richiedono controlli giornalieri del livello del serbatoio e della verifica della pressione nelle tubazioni, per evitare il funzionamento a secco. I punti di ingrassaggio manuale sui piedistalli di sollevamento delle bottiglie, sulle ruote stellari di guida e sulle torretti di tappatura devono ricevere dosi precise di grasso secondo gli intervalli indicati dal produttore, per prevenire un eccesso di grasso che attirerebbe polvere e comprometterebbe la conformità igienica negli ambienti critici delle cabine di riempimento.
Diagnostica operativa e standard di manutenzione degli impianti
Mantenere la stabilità del processo richiede la combinazione di checklist fisiche giornaliere con un monitoraggio diagnostico continuo. Registrare quotidianamente parametri prestazionali meccanici, come i tempi dei cicli di snifting, le velocità di attivazione delle valvole e le variazioni della coppia di chiusura, consente agli operatori di rilevare il degrado dei componenti prima che si verifichino guasti catastrofici. I fermi non programmati, i danni ai contenitori e gli scarti di prodotto diminuiscono in modo significativo quando gli operatori seguono procedure quotidiane strutturate anziché affidarsi a riparazioni reattive. Le attrezzature per il confezionamento di bevande prodotte da BIEVO uniscono standard di lavorazione meccanica di precisione a un’architettura di manutenzione intuitiva, supportando le operazioni di confezionamento grazie all’agevole accessibilità dei componenti e alle elevate prestazioni strutturali anche durante piani produttivi intensivi ad alto throughput.
Indice dei Contenuti
- Ispezioni visive pre-turno e verifica meccanica
- Protocolli di sanificazione e ispezione del ciclo di sanificazione
- Integrità del circuito di contro-pressione e regolazione del gas
- Studio di caso sul campo relativo al degrado della membrana delle valvole
- Gestione della lubrificazione per componenti rotanti ad alta velocità
- Diagnostica operativa e standard di manutenzione degli impianti