
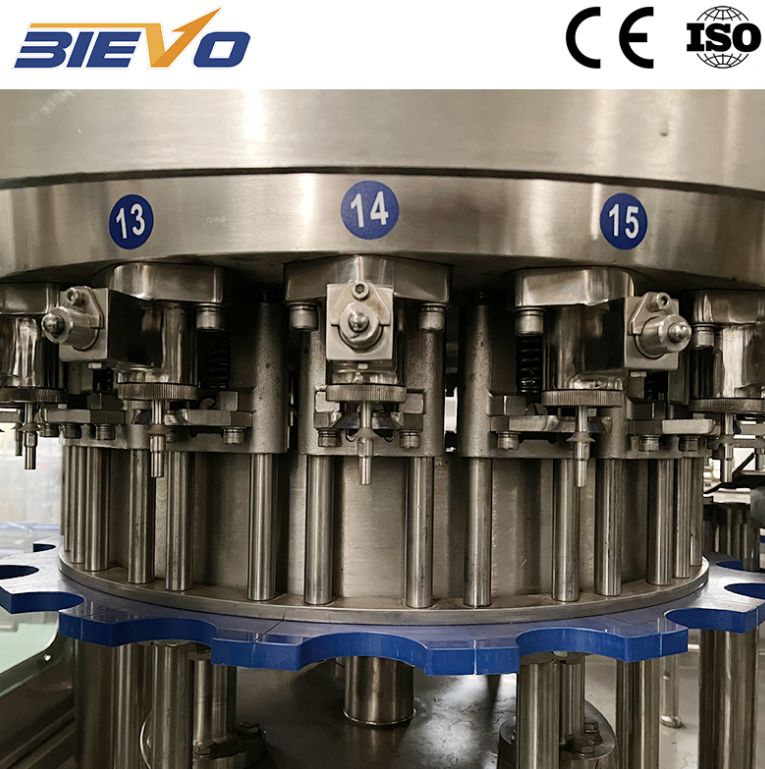
Смена башталганга чейинки көрүнүп турган текшерүүлөр жана механикалык текшерүү
Системалык компоненттерди текшербөсөнчө, ортого тармактык рисктерди киргизип, сезгич механикалык жыйынтыктардын иштешине таасир этет. Операторлор баштапкыда санитардык тыгыздаштырууларды, пневматикалык системаларды жана суюктук берүүчү коллекторлорду физикалык издер же микротрещиналар үчүн текшерүү менен башташы керек. Толтуруу клапандарынын стерженьдерин шаарбыз чыбыгынын жабышуусунан текшерүү клапандардын тез вертикалдык иштешинде механикалык блоктолушунун алдын алат. Башкы багыттагы пневматикалык басымдын көрсөткүчтөрүн текшерүү 0,5–0,6 МПа ичиндеги иштеш басымын камсыз кылат. Сызыктагы абанын басымындагы айырымдар клапандардын отургуч күчүнө таасир этет, бул суюктуктун агып чыгышына же өндүрүш циклинде контейнерлердин басым астындагы тыгыздаштыруусунун бирдей эмес болушуна алып келет. Шишенин боорунун ортоңку баракчаларын текшерүү жана жылдызча-тегеректин карманына киргизилген деталдарды текшерүү шишенин акылдуу кирүүсүн камсыз кылат, бул жылдызча-тегеректин тез айлануусунда контейнерлердин жарык түзүлүшүнүн бузулушунун алдын алат.
Санитариялык протоколдор жана санитариялоо циклини текшерүү
Гигиена деңгээли туруктуу микробдук башкарууга жана узак мөөнөткө созулган таркатуу мөөнөтүндө сусуп чыгарылган суюктуктардын сакталуу өнүгүшүнө тууралык таасир этет. Өнөржүүлүк көмүр кычкыл газдуу ичимдикти толтуруу машинасы иштетүү үчүн күндөлүк Clean-in-Place циклдерине жана сырткы беттерди толук юуууго катуу талап коюлат. Европалык гигиеникалык инженердик жана дизайндык топ (EHEDG) тарабынан иштелип чыгарылган негиздемелерге ылайык, ичке суюктук менен тийишүү беттеринин туура эмес юуулушу органикалык калдыктарды калтырат, алар биопленканын пайда болушун көтөрөт жана толтуруу иштеп жатканда углерод оксидинин тепе-теңдүгүн бузат. Күндөлүк гигиеникалык текшерүүлөр CIP үчүн жалган шишени орнотууну, химиялык эритменин концентрациясын текшерүүнү жана чыгыш агымынын чоңдугун контролдоону камсыз кылууга тийиш.
1.Микробдорду толугу менен жок кылуу үчүн каустик жууу эритмесинин концентрациясы 75 градус Цельсийде так 1,5 процент болушу үчүн химиялык резервуарлардагы концентрацияларды текшерүү.
2.Агрессивдүү химиялык жууу заттарын колдонгонго чейин, калган шаарбыз калдыктарын жок кылуу үчүн санитардык толтуруу клапандарын 15 мүнөт бою тоголок суу менен жууу.
3. Бардык шашыраткыч чыбыктар боюнча дезинфекциялоочу жуугучтун басымын текшерүү, ичке контейнердин тийиштүү жолдорунда химиялык калдыктар калбаганын жана бардык беттер жуулганын камсыз кылуу.
|
Текшерүү аймагы |
Текшерүү жыштыгы |
Негизги параметр |
Мүмкүн болгон салоо таасири |
|
Толтуруу клапанынын прокладкалары |
Ар бир смена башталганда |
Физикалык жыртылыштар же калдыктар жок |
Басымдын жоготулушу жана толтуруу бийиктигинин өзгөрүшү |
|
CIP кайтаруу басымы |
Тазалоо циклинен кийин |
Эң азында 0.20 МПа агымдын чоңдугу |
Калган жуугуч химиялык заттар жана продукттун бузулушу |
|
Каршы басымдын сенсорлору |
Ортоңку орун алмаштыруу иштетүүлөрү |
Трансдюсердин тактыгы +/-0,01 МПа ичинде |
Көпүрөлөшүү, көлөмдүк катаалар жана шишээлердин жарылып кетиши |
|
Басымдын тегерегине жана капчыгына тагылуучу баштар |
Ар беш саатта |
Момент күчү 1,2–1,8 Н·м арасында |
Капчыктын чайланышы, газдын чыгышы жана контейнердин жарылып кетиши |
Каршы басымдын тегерегинин бүтүндүгү жана газдын регуляциясы
Басымды газды регуляциялоо карбонатталган шишелөөнүн физикалык механикасын негиздеп турат. Карбонатталган ичимдиктерге эритилген көмүрттүн диоксиди суюктуктун өтүшү учурунда чыгып кетпесин үчүн так басымдын теңдештиги талап кылынат. Күндүлүк техникалык кызмат көрсөтүүдө снайфтинг клапандарын, басымды түшүрүүчү коллекторлорду жана көмүрттүн диоксиди үчүн алгачкы вакуумдагы сызыктарды механикалык тоскоолдуктар же физикалык износ үчүн текшерүү кирет. Алгачкы вакуумдагы сызыктагы жарыктар шишелөөнүн ичине айланадагы аба кирүүсүнө шарт түзүп, жалпы пакеттеги оксигендин деңгээлин көтөрөт жана тез даам өзгөрүшүнө алып келет. Техниктер пропорционалдуу басымды регуляциялоочу клапандарды диафрагманын катуулугу үчүн текшерүү жана автоматтык снайфтинг чыгаруу порттарын айланадагы бөлүкчөлөр же шираптын кристаллдануусу себебинен тосулганын текшерүү үчүн тестилөө талап кылынат, бул жогорку ылдамдыктагы оролуу ырааттуулугунда туруктуу иштөө чөйрөсүн камсыз кылат.
Клапан диафрагмасынын деградациясы боюнча талаа иши
Markaziy Amerikadagы ичимдик заводунда аудит учурунда техникалык кызматкерлер үч толтуруу башында суюктуктун көп көпүрөк түзүшү жана толтуруу көлөмүнүн турган сайын өзгөрүшү тууралуу доклад берген. Сызык 3,6 көлөмдөгү карбонатташтырылган ичимдиктерди талап кылган сырткы шарттарда иштеген. Физикалык текшерүү натыйжасында каршы-басым клапандарынын ичиндеги эластомердик диафрагмалар күн сайын жүргүзүлгөн катаң буу стерилизациясынан микротиштөр пайда болгону аныкталган. Бул микротиштөр суюктук клапаны ачылганга чейин көлөкчө менен шишенин ичиндеги басымды теңестирүү фазасында жарыкчылык газдын жарыкчылыгына уруксат берген. Зыян көргөн диафрагмаларды фторэластомер компаунддары менен алмаштыруу жана пневматикалык убакыттын ырааттуулугун кайрадан калыптандыруу көпүрөк түзүлүшүнүн бардык маселелерин толугу менен чечип, толтуруу бийиктигинин тактыгын плюс же минус бир миллиметр ичинде калыбына келтирген, бирок жалпы өтүштүн төмөндөшүнө шарт түзбөгөн.
Жогорку тездиктеги бурулуучу компоненттер үчүн майлануу башкаруусу
Суу менен жуулган шарттарда үзгүлтүз айлануучу кыймыл таянычтар, көтөрүү цилиндрлары жана негизги иштетүүчү тиштүү доңголоктор үчүн катуу майлануу талаптары койулат. Суу менен ашыкча таасирленүү айлануучу баштагычтардан майды алып салат, металлдын чөгүшүн тездетет жана компоненттердин ирте бузулушуна алып келет. Техникалык кызматкерлер NSF H1 стандартына ылайык сертификатталган тамак-аш үчүн жарамдуу майлануу заттарын колдонуп, так майлануу иштерин аткарышы керек. Борбордук автоматтык майлануу насосторунун резервуарындагы деңгээлди күндөлүк текшерүү жана линиянын басымын текшерүү куралдардын кургак иштөөсүнөн сактап турат. Шишээлери көтөрүүчү таянычтар, баракчалардын жылдыз тиштүү доңголоктору жана капчык коюучу баштагычтардагы кол менен майлануу чыгыштарын өндүрүүчүнүн көрсөтмөлөрүнө ылайык так майлануу иштерин аткаруу керек, антпесе ашыкча майлануу тозо тартат жана тазалык талаптарына ылайыктуулукту талаштандырат. Бул талаптар сызыкташтыруу зонасындагы маанилүү толтуруу орчунунда өтө маанилүү.
Иштетүүчү диагностика жана жабдуулардын техникалык кызматынын стандарттары
Иштетүүнүн туруктуулугун сактоо үчүн күндөлүк физикалык текшерүү тизмелерин жана үзгүлтүсүз диагностикалык текшерүүнү бириктирүү зарыл. Күндөлүк механикалык иштетүү көрсөткүчтөрүн — мисалы, суйкулган цикл узактыгын, клапандардын иштетүү тездигин жана каптама күчүнүн өзгөрүшүн — текшерүү аркылуу техниктер компоненттердин бузулушун катагрофалык бузулуш болгонго чейин аныктай алышат. Операторлор күндөлүк структураланган иштетүү ыкмаларын колдонгондо, реактивдүү ремонтко таянып, иштетүүнүн токтотулушу, контейнерлердин бузулушу жана продукциянын кайрадан иштетилбей ташталышы көпкө кыскарат. BIEVO компаниясынын чыгарган жабдуулары так механикалык иштетүү стандартдарын жана колдонуучуларга ыңгайлуу техникалык кызмат көрсөтүү архитектурасын бириктирип, интенсивдүү жана жогорку өтүштүүлүктү талап кылган суюктуктарды оролгоо иштетүүлөрүн надеждуу компоненттерге жетишилгиси жана күчтүү конструкциялык иштетүү аркылуу колдойт.
Мазмундук көрсөткүч
- Смена башталганга чейинки көрүнүп турган текшерүүлөр жана механикалык текшерүү
- Санитариялык протоколдор жана санитариялоо циклини текшерүү
- Каршы басымдын тегерегинин бүтүндүгү жана газдын регуляциясы
- Клапан диафрагмасынын деградациясы боюнча талаа иши
- Жогорку тездиктеги бурулуучу компоненттер үчүн майлануу башкаруусу
- Иштетүүчү диагностика жана жабдуулардын техникалык кызматынын стандарттары