
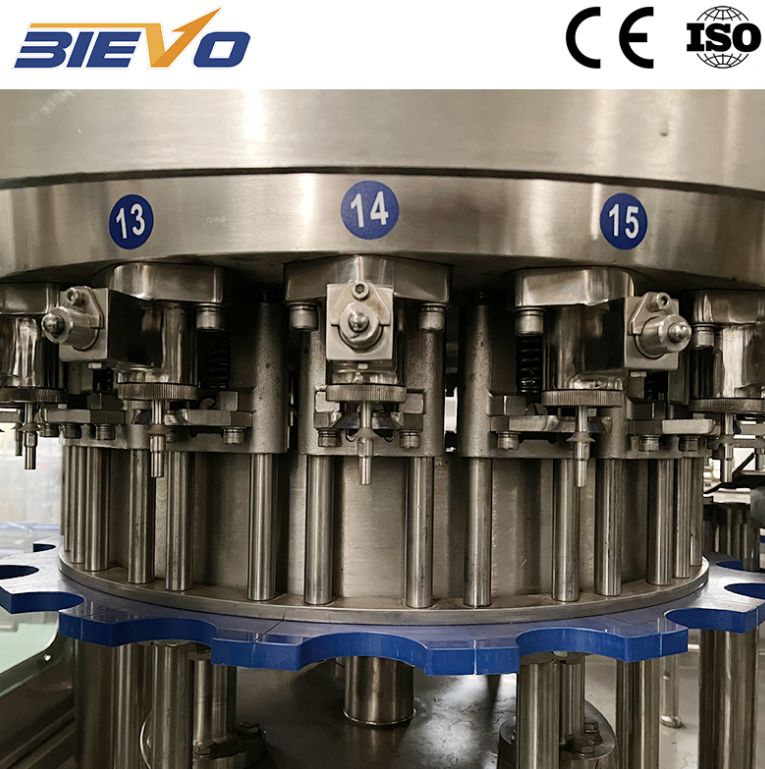
Prieš perėjimą į darbą atliekami vizualiniai patikrinimai ir mechaniniai patikrinimai
Pakavimo pamainos pradėjimas be sisteminės komponentų patikros sukelia veiklos riziką visose jautriose mechaninėse surinktose detalesėse. Operatoriams reikėtų pradėti nuo sanitarinių sandarinimų, pneumatinės įrangos ir gėrimų padavimo kolektorių vizualinės apžiūros, siekiant aptikti fizinį susidėvėjimą arba mikrotrūkius. Pildymo vožtuvų strypų apžiūra siekiant aptikti cukraus sirupo nuosėdų kaupimąsi padeda išvengti mechaninio užstrigimo greitose vertikaliose veikimo cikluose. Pagrindinėse tiekimo linijose esančių pneumatinės slėgio matuoklių tikrinimas yra būtinas, kad būtų užtikrinta, jog veikimo slėgis lieka 0,5–0,6 MPa ribose. Nuokrypiai nuo rekomenduojamo oro slėgio linijoje paveikia vožtuvų uždarymo jėgas, dėl ko gali atsirasti skysčio lašėjimas arba nevienodas butelių slėgiuojamas sandarinimas gamybos ciklų metu. Butelių kaklelio centravimo vediklių patikrinimas bei žvaigždinio ratuko kišenėlių įdėklų apžiūra užtikrina sklandų butelių įvedimą be ašinio nesutapimo, taip apsaugant trapias talpyklų paviršiaus dangas nuo struktūrinės žalos didelės našumo nuolatinėse perduodamosiose operacijose.
Valymo protokolai ir dezinfekavimo ciklo apžiūra
Švaros griežtumas tiesiogiai nulemia mikrobinį kontrolę ir gėrimų tinkamumą laikyti per ilgus platinimo laikotarpius. Pramoninės gazuotų gėrimų užpildymo mašina eksploatavimas reikalauja griežto kasdienių „Clean-in-Place“ (CIP) ciklų laikymosi ir išsamios išorinių paviršių plovimo procedūros. Pag according to Europos higienos inžinerijos ir projektavimo grupės (EHEDG) nustatytoms gairėms, netinkamas vidaus gėrimų kontaktinių paviršių praplovimas palieka organinę nuosėdą, kuri skatina bioplėvelės susidarymą ir sutrikdo anglies dioksido pusiausvyrą pripildymo metu. Kasdieniniai švaros patikrinimai turi patvirtinti CIP imituojamo buteliuko prijungimą, patikrinti cheminės medžiagos koncentracijos lygius ir stebėti grįžtamąją srauto našumą, kad būtų išvengta kryžminės užterštumo.
1.Patikrinkite cheminių rezervuarų koncentracijas, kad šarmintos plovimo tirpalų stiprumas tiksliai būtų 1,5 procento 75 laipsnių Celsijaus temperatūroje visiškai sunaikinant mikrobus.
2.Išplauti higieniškus pripildymo vožtuvus karštu vandeniu penkiolika minučių, kad pašalintumėte likusius cukraus likučius prieš pradedant naudoti agresyvias chemines valymo priemones.
3. Patikrinkite dezinfekuojančiojo plovimo slėgį visuose purškimo žarnų antgaliuose, kad būtų užtikrintas visiškas paviršiaus padengimas be cheminių likučių vidiniuose konteinerio liečiamuosiuose kanaluose.
|
Patikros sritis |
Tikrinimo dažnumas |
Kritinis parametras |
Galimo gedimo poveikis |
|
Pildymo vožtuvo tarpinės |
Kiekvienos pamainos pradžioje |
Nėra jokių fizinės plyšimo ar likučių požymių |
Slėgio nuotėkis ir pripildymo aukščio svyravimai |
|
CIP grąžinimo slėgis |
Po valymo ciklo |
Mažiausias 0,20 MPa srauto našumas |
Likę plovimo cheminiai reagentai ir produkto suvydimas |
|
Priešslėgio jutikliai |
Vidurinės perjungimo operacijos |
Transdukterio tikslumas ±0,01 MPa ribose |
Putojimas, tūrio klaidos ir butelių sprogimai |
|
Uždarymo / užkimšimo galvutės |
Kas 4 valandas |
Momentinė jėga nuo 1,2 iki 1,8 Nm |
Dangtelio pasvirimas, dujų išleidimas ir talpyklos nutekėjimai |
Priešslėgio grandinės vientisumas ir dujų reguliavimas
Slėgio dujų reguliavimas yra pagrindas anglies rūgšties pridėjimo buteliuose fizikiniam mechanizmui. Anglies rūgšties pridėjimo gėrimams reikia tikslaus slėgio pusiausvyros, kad iš tirpalo neišsiskirtų anglies dioksidas per skysčio perkėlimą. Kasdienė priežiūra apima snifting vožtuvų, slėgio nuleidimo kolektorius ir anglies dioksido pirminio išsiurbimo vamzdynų patikrinimą dėl mechaninių kliūčių ar fizinio nusidėvėjimo. Nuotėkiai pirminio išsiurbimo vamzdyne leidžia aplinkos orui patekti į butelį, padidinant bendrą paketo deguonies kiekį ir sukeliant greitą skonio pasikeitimą. Technikai turi patikrinti proporcinio slėgio reguliavimo vožtuvus dėl diafragmos standumo ir išbandyti automatinio snifting išmetimo angas dėl užsikimšimo, kurį gali sukelti ore plaukiojantys dalelės arba sirupo kristalizacija, taip užtikrinant stabilų apdorojimo aplinkos sąlygas didelės našumo pakuotės sekomis.
Praktinė atvejo analizė: vožtuvų diafragmų susidėvėjimas
Audito metu švytėjančių gėrimų gamykloje Centrinėje Amerikoje techninės priežiūros komanda pranešė apie pakartotinai pasikartojantį skysčio putojimą ir pripildymo tūrio svyravimus per tris pripildymo galvutes. Linija perdirbo didelės anglies dioksido koncentracijos gėrimus, kurių anglies dioksido tūris siekė 3,6, nepalankiomis aplinkos sąlygomis. Fizinis įrenginio išardymas parodė, kad atvirkštinio slėgio vožtuvuose esančios elastomerinės diafragmos buvo suskilinėjusios dėl intensyvių kasdienių garo sterilizavimo ciklų. Šie mikrotrūkiai leido nedideliems dujų nuotėkams per priešslėginimo fazę, todėl nebuvo pasiekiamas lygus slėgis tarp dubens ir butelio prieš skysčio vožtuvo atsidarymą. Pažeistų diafragmų pakeitimas fluoroelastomerinėmis medžiagomis ir pneumatinės laiko sekos perkalinibravimas visiškai pašalino putojimo problemas, o pripildymo aukščio tikslumas buvo atkurtas iki ±1 mm be bendro našumo sumažėjimo.
Alyvos valdymas aukšto dažnio sukamiesiems komponentams
Tolydus sukamasis judėjimas plovimo sąlygomis reikalauja griežtos tepimo disciplinos guoliams, pakėlimo cilindrams ir pagrindinėms pavaračioms. Per didelis vandens poveikis pašalina tepalą iš sukamųjų bokštų, greitina metalo trintį ir sukelia perlaikinę komponentų gedimą. Techninės priežiūros personalas turi taikyti tikslinius tepalo taikymus naudodamas maistui tinkamus tepalus, sertifikuotus NSF H1 standartu. Centrinės automatinės tepimo siurbliai reikalauja kasdienės rezervuaro lygio patikros ir linijos slėgio tikrinimo, kad būtų išvengta sauso veikimo. Rankomis tepamos vietos ant butelių pakėlimo atramų, nukreipiamųjų žvaigždės ratukų ir uždengimo bokštų turi būti tiksliai tepamos pagal gamintojo nustatytus intervalus, kad būtų išvengta perdaug tepalo, kuris pritraukia dulkes ir pažeidžia sanitarinės atitikties reikalavimus kritinėse pildymo apsauginėse aplinkose.
Eksploatacinės diagnostikos ir įrangos priežiūros standartai
Tvirtos technologinės procesų stabilumo palaikymui reikia derinti kasdieninius fizinio patikrinimo sąrašus su nuolatine diagnostine stebėsena. Kasdieninių mechaninių veikimo rodiklių, tokių kaip siurbimo ciklo trukmės, vožtuvų valdymo greičiai ir dangčių pritvirtinimo sukimo momentų svyravimai, stebėsena leidžia technikams aptikti komponentų susidėvėjimą dar prieš įvykstant katastrofiškam gedimui. Neplanuotos sustabdymo trukmės, konteinerių pažeidimai ir produktų šalinimas žymiai sumažėja, kai operatoriai laikosi struktūruotų kasdieninių procedūrų, o ne remiasi reaktyviais remontais. BIEVO įrangos gamyba sujungia tikslaus apdirbimo standartus su vartotojui patogia priežiūros architektūra, taip palaikant gėrimų supakuojamųjų operacijas dėl patikimos komponentų prieinamumo ir stiprios konstrukcinės našumo charakteristikos intensyviuose, didelės našumo gamybos grafikuose.
Turinys
- Prieš perėjimą į darbą atliekami vizualiniai patikrinimai ir mechaniniai patikrinimai
- Valymo protokolai ir dezinfekavimo ciklo apžiūra
- Priešslėgio grandinės vientisumas ir dujų reguliavimas
- Praktinė atvejo analizė: vožtuvų diafragmų susidėvėjimas
- Alyvos valdymas aukšto dažnio sukamiesiems komponentams
- Eksploatacinės diagnostikos ir įrangos priežiūros standartai