
Pirmsdarba vizuālās pārbaudes un mehāniskā verifikācija
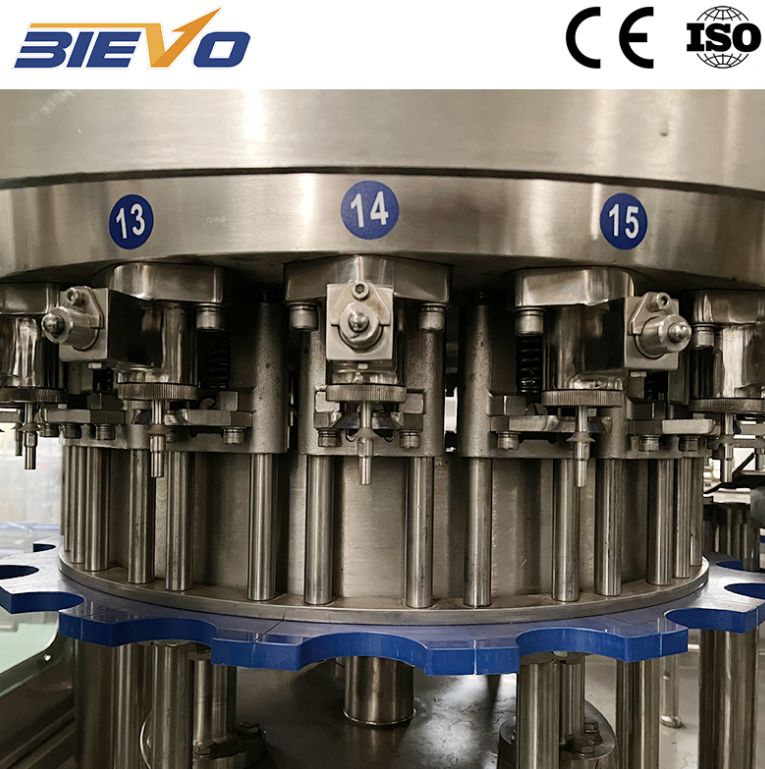
Iesākot iepakojuma maiņu bez sistēmiskas komponentu pārbaudes, rodas operacionāli riski visās jutīgajās mehāniskajās montāžās. Operators sāk ar sanitāro blīvējumu, pneimatisko sistēmu un dzērienu piegādes kolektoru vizuālu pārbaudi, lai noteiktu fizisku nodilumu vai mikroplaisājumus. Pildīšanas vārstu stieņu pārbaude uz cukura sīrupa nogulsnēm novērš mehānisku bloķēšanos ātrās vertikālās darbības ciklos. Galvenajās piegādes līnijās esošo pneimatisko spiediena manometru pārbaude ir nepieciešama, lai nodrošinātu darba spiediena uzturēšanu 0,5–0,6 MPa diapazonā. Novirzes līnijas gaisa spiedienā ietekmē vārstu noslēgšanas spēkus, kas var izraisīt šķidruma iztecēšanu vai nevienmērīgu konteineru spiediena blīvēšanu ražošanas cikla laikā. Pudeļu kakta centrēšanas vadītāju pārbaude un zvaigznveida riteņa kabatas ievietojumu inspekcija nodrošina gludu pudeļu ieeju bez ass nobīdes, aizsargājot trauslos konteineru virsmas pārklājumus no strukturāliem bojājumiem augsto ātrumu nepārtrauktās pārvadāšanas operāciju laikā.
Santehnikas protokoli un dezinficēšanas cikla pārbaude
Siltības stingrība tieši nosaka mikrobiālo kontroli un dzērienu uzglabāšanas stabilitāti ilgstošu izplatīšanas periodu laikā. Rūpnieciskas gāzējošā dzēriena aizpildīšanas mašīna darbības nodrošināšanai nepieciešama stingra ievērošana ikdienas tīrīšanas sistēmas cikliem un rūpīgai ārējo virsmu mazgāšanai. Saskaņā ar Eiropas higiēniskās inženierijas un dizaina grupas izstrādātajiem norādījumiem nepietiekama iekšējo dzērienu saskares virsmu izskalošana atstāj organiskus atlikumus, kas veicina bioplēvju veidošanos un traucē oglekļa dioksīda līdzsvaru pildīšanas operāciju laikā. Ikdienu siltības pārbaudēm jāapstiprina CIP imitācijas pudeles pievienošana, jāpārbauda ķīmisko vielu koncentrācijas līmeņi un jāuzrauga atgriezeniskās plūsmas ātrumi, lai novērstu krustenisku piesārņojumu.
1.Pārbaudiet ķīmisko rezervuāru koncentrācijas, lai nodrošinātu, ka kaustiskās mazgāšanas šķīdumu stiprums precīzi ir 1,5 procenti 75 grādu Celsija temperatūrā, lai pilnībā iznīcinātu mikroorganismus.
2.Izskalojiet sanitārās pildīšanas vārstus ar karstu ūdeni piecpadsmit minūtes, lai noņemtu palikušos cukura kristālus pirms agresīvo ķīmisko tīrīšanas līdzekļu lietošanas.
3. Pārbaudīt dezinficējošās skalošanas spiedienu visās šļūtenēs, lai nodrošinātu pilnu virsmas pārklājumu bez ķīmisko vielu atliekām iekšējās konteinera kontaktvietās.
|
Pārbaudes zona |
Pārbaudes biežums |
Kritiskais parametrs |
Potenciālās atteices ietekme |
|
Pildīšanas vārsta blīves |
Katras maiņas sākumā |
Neviena fiziska plaisa vai atlieka |
Spiediena zudums un pildīšanas augstuma novirze |
|
CIP atgriešanās spiediens |
Pēc tīrīšanas cikla |
Minimālais plūsmas ātrums 0,20 MPa |
Atlikušās mazgāšanas ķīmiskās vielas un produkta bojāšanās |
|
Pretdrūka sensori |
Darba maiņas viduslaikā veiktās darbības |
Pārveidotāja precizitāte ±0,01 MPa robežās |
Putošana, tilpuma kļūdas un pudeļu plīšana |
|
Hermetizēšanas / vāku uzvilkšanas galviņas |
Katras 4 stundas intervālā |
Momenta spēks no 1,2 līdz 1,8 Nm |
Vāka slīpums, gāzes izvadīšana un konteineru noplūde |
Pretdrūka shēmas integritāte un gāzu regulēšana
Spiediena gāzes regulēšana ir pamatā oglekļa dioksīda piesātinātās pudeļu pildīšanas fizikālajai mehānikai. Oglekļa dioksīda piesātinātiem bezalkoholiskajiem dzērieniem nepieciešams precīzs līdzsvara spiediens, lai novērstu šķīdušā oglekļa dioksīda izdalīšanos šķidruma pārvadāšanas laikā. Ikdienas apkope ietver snifting vārstu, spiediena atlaižanas kolektoru un oglekļa dioksīda priekšvākuma līniju pārbaudi mehāniskām kavēklām vai fiziskam nodilumam. Noplūdes priekšvākuma līnijā ļauj apkājējā gaisa iekļūt pudelē, paaugstinot kopējo pakojuma skābekļa saturu un izraisot strauju garšas izmaiņu. Tehniķiem jāpārbauda proporcionālie spiediena regulēšanas vārsti membrānas stingrībai un jāpārbauda automātiskie snifting izplūdes atveres aizsprostojumiem, ko izraisa gaisā esošas daļiņas vai sīrupa kristalizācija, nodrošinot stabila apstrādes vidi augsta ātruma iepakošanas secībām.
Vārsta membrānas degradācijas laukā veikta gadījuma analīze
Audita laikā gāzēto dzērienu rūpnīcā Centrālāmērikā tehniskās apkopes komanda ziņoja par atkārtotu šķidruma putas veidošanos un pildīšanas tilpuma svārstībām pa trim pildīšanas galviņām. Līnija apstrādāja augsti gāzētus dzērienus ar 3,6 tilpuma daļām oglekļa dioksīda stingrās vides apstākļos. Fiziskā izjaukšana atklāja, ka pretspiediena vārstu elastomēra membrānās bija veidojušās mikroplaisājumi no intensīvajām ikdienas tvaika sterilizācijas ciklu ietekmes. Šie mikroplaisājumi ļāva nelielu gāzes izplūdi pirmspiespieduma fāzē, kas traucēja spiediena izlīdzināšanu starp trauku un pudeļu pirms šķidruma vārsta atvēršanas. Bojāto membrānu aizvietošana ar fluoroelastomēra savienojumiem un pneimatiskās laika secības pārkalibrēšana pilnībā novērsa putas veidošanos un atjaunoja pildīšanas augstuma precizitāti līdz ±1 mm, neietekmējot kopējo ražošanas jaudu.
Smērvielu pārvaldība augstas ātruma rotējošiem komponentiem
Nepārtraukta rotācijas kustība piesārņojuma izskalošanas apstākļos prasa stingru smērvielu lietošanas disciplīnu bultskrūvju, pacēlāja cilindru un galveno piedziņas zobrata detaļām. Pārmērīga ūdens iedarbība noņem maisījumu no rotējošajām tornīšu konstrukcijām, paātrinot metāla berzi un izraisot komponentu agrīnu atteici. Tehniskās apkopes personālam jāveic mērķtiecīgas smērvielu uzklāšanas procedūras, izmantojot pārtikai piemērotas smērvielas, kas sertificētas atbilstoši NSF H1 standartiem. Centrālās automātiskās smērvielu piegādes sūkņu rezervuāru līmeņa pārbaudes un cauruļvadu spiediena verifikācija ir jāveic ik dienu, lai novērstu darbību bez smērvielām. Manuālie smērvielu uzpildes punkti uz pudeļu pacēlāju pamatnēm, vadības zvaigžņveida ritenīšiem un aizveršanas tornīšiem jāapkalpo precīzi noteiktās smērvielu devās, ievērojot ražotāja norādītos intervālus, lai novērstu pārmērīgu smērvielu uzklāšanu, kas piesaista putekļus un apdraud sanitāro atbilstību kritiskajās pildīšanas ierobežotās telpās.
Operacionālā diagnostika un aprīkojuma uzturēšanas standarti
Uzturēt apstrādes stabilitāti prasa dienas fizisko pārbaudes sarakstu kombināciju ar nepārtrauktu diagnostisko uzraudzību. Dienu mehāniskās veiktspējas rādītāju uzraudzība, piemēram, snifta cikla ilgums, vārstu darbināšanas ātrums un aizvēršanas momenta svārstības, ļauj tehniskajiem speciālistiem noteikt komponentu degradāciju pirms katastrofālas atteices. Neplānotās apturēšanas, konteineru bojājumi un produktu atkritumi ievērojami samazinās, ja operatori ievēro strukturētas ikdienas procedūras, nevis balstās uz reaktīviem remontiem. BIEVO ražotās iekārtas apvieno precīzās apstrādes standartus ar lietotājam draudzīgu apkopēs izstrādātu arhitektūru, atbalstot dzērienu iepakojuma operācijas, nodrošinot uzticamu piekļuvi komponentiem un izturīgu strukturālo veiktspēju intensīvām, augstas caurlaides ražošanas grafikām.
Saturs
- Pirmsdarba vizuālās pārbaudes un mehāniskā verifikācija
- Santehnikas protokoli un dezinficēšanas cikla pārbaude
- Pretdrūka shēmas integritāte un gāzu regulēšana
- Vārsta membrānas degradācijas laukā veikta gadījuma analīze
- Smērvielu pārvaldība augstas ātruma rotējošiem komponentiem
- Operacionālā diagnostika un aprīkojuma uzturēšanas standarti