
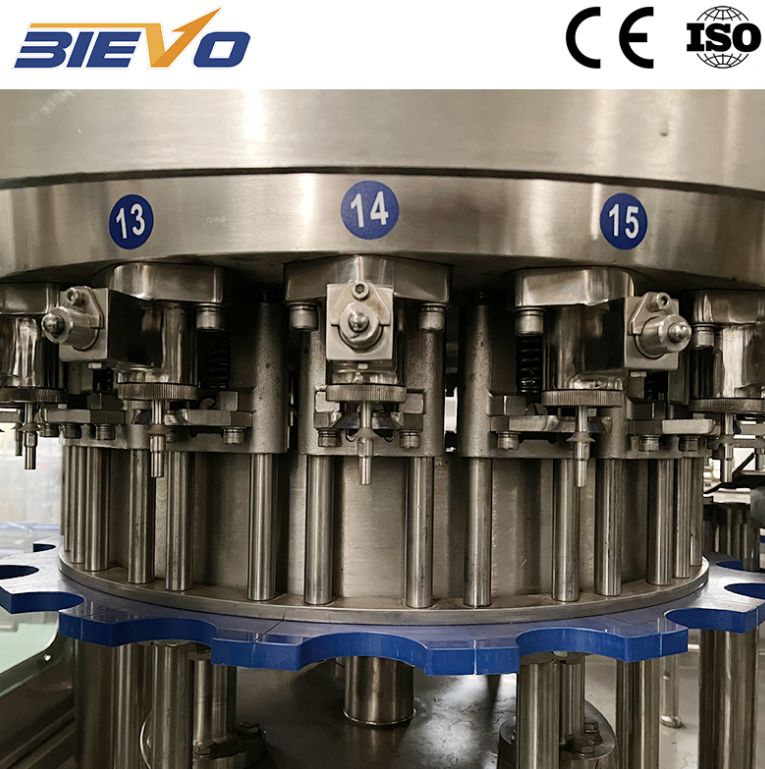
Візуальні огляди та механічна перевірка перед зміною
Початок зміни упаковки без системної перевірки компонентів створює експлуатаційні ризики для чутливих механічних вузлів. Оператори мають почати з огляду санітарних ущільнень, пневматичних систем та колекторів подачі напоїв на наявність фізичного зносу або мікротріщин. Перевірка штоків наповнювальних клапанів на наявність накопичення цукрового сиропу запобігає механічному заклинюванню під час швидких вертикальних циклів активації. Пневматичні манометри на головних магістральних лініях вимагають перевірки, щоб забезпечити робочий тиск у межах від 0,5 до 0,6 МПа. Відхилення тиску повітря в лінії впливають на зусилля прилегання клапанів, що призводить до просочування рідини або непостійного герметичного ущільнення контейнерів під тиском протягом виробничих циклів. Перевірка направляючих центрів горловин пляшок та огляд вставок у карманах зіркоподібного колеса забезпечують плавне введення пляшок без осьового зміщення й захищають крихкі поверхні контейнерів від структурних пошкоджень під час високошвидкісних безперервних операцій транспортування.
Протоколи санітарної обробки та перевірка циклу санітизації
Суворість санітарних заходів безпосередньо визначає контроль мікроорганізмів та стабільність напоїв на етапі зберігання протягом тривалих періодів розподілу. Експлуатація промислового машина для розливу газованих напоїв вимагає суворого дотримання щоденних циклів очищення без розбирання (CIP) та ретельного зовнішнього промивання поверхонь. Згідно з рекомендаціями Європейської групи з гігієнічного обладнання та проектування (EHEDG), неправильне промивання внутрішніх поверхонь, що контактує з напоями, призводить до залишків органічних речовин, які сприяють утворенню біоплівок і порушують рівновагу вуглекислого газу під час операцій розливу. Щоденні санітарні перевірки мають підтверджувати приєднання «фейкової пляшки» для CIP, перевіряти концентрацію хімічних розчинів та контролювати швидкість зворотного потоку, щоб запобігти перехресному забрудненню.
1.Перевіряйте концентрацію розчинів у хімічних резервуарах, щоб забезпечити точну силу лугового миючого розчину — 1,5 відсотка при температурі 75 градусів Цельсія — для повного знищення мікроорганізмів.
2.Промивайте санітарні розливні клапани гарячою водою протягом п’ятнадцяти хвилин, щоб видалити залишки цукристих речовин перед застосуванням агресивних хімічних засобів очищення.
3. Перевірте тиск промивки для дезінфекції на всіх розпилювальних соплах, щоб забезпечити повне охоплення поверхонь без залишків хімічних речовин у внутрішніх шляхах контакту контейнера.
|
Зона перевірки |
Частота перевірки |
Критичний параметр |
Потенційний вплив збою |
|
Прокладки заповнювального клапана |
На початку кожної зміни |
Жодних фізичних розривів або залишків |
Витік тиску та відхилення висоти наповнення |
|
Тиск повернення CIP |
Після циклу очищення |
Мінімальна швидкість потоку — 0,20 МПа |
Залишки миючих хімікатів та псування продукту |
|
Датчики протитиску |
Операції під час зміни передач |
Точність перетворювача в межах ±0,01 МПа |
Піна, похибки об’єму та розрив пляшок |
|
Головки закатування/закручування кришок |
Кожні 4 години |
Крутний момент у діапазоні від 1,2 до 1,8 Н·м |
Нахил кришки, вентиляція газу та витік із контейнерів |
Цілісність контуру протитиску та регулювання газу
Регулювання тиску газу є основою фізичних механізмів карбонізації під час розливу. Для газованих безалкогольних напоїв необхідний точний баланс тиску, щоб запобігти виходу розчиненого вуглекислого газу під час перекачування рідини. Щоденне технічне обслуговування передбачає перевірку клапанів продувки, колекторів зниження тиску та ліній попереднього відкачування вуглекислого газу на наявність механічних перешкод або фізичного зносу. Витік у лінії попереднього відкачування дозволяє навколишньому повітрю потрапляти в пляшку, що збільшує загальний вміст кисню в упаковці й призводить до швидкої зміни смаку. Техніки мають перевіряти пропорційні клапани регулювання тиску на жорсткість діафрагми та тестувати автоматичні вихідні отвори продувки на забруднення частинками, що перебувають у повітрі, або кристалізацією сиропу, щоб забезпечити стабільне середовище обробки під час високошвидкісних упаковальних циклів.
Польове дослідження випадку деградації діафрагми клапана
Під час аудиту заводу ігристих напоїв у Центральній Америці екіпажі технічного обслуговування повідомили про постійне пініння рідини та коливання об’єму наповнення на трьох головках наповнювача. Лінія переробляла напої з високим вмістом вуглекислого газу при 3,6 об’ємів карбонізації в складних умовах навколишнього середовища. Фізичний розбір виявив мікротріщини в еластомерних діафрагмах всередині клапанів контртиску, спричинені агресивними щоденними циклами парової стерилізації. Ці мікротріщини дозволяли незначну витічку газу під час етапу попереднього підтиску, що перешкоджало вирівнюванню тиску між чашею й пляшкою до відкриття клапана подачі рідини. Заміна пошкоджених діафрагм на фтореластомерні матеріали та повторна калібрування пневматичної послідовності повністю усунули проблему пініння й відновили точність висоти наповнення в межах ±1 мм без зниження загальної продуктивності.
Управління мащенням для швидкообертальних роторних компонентів
Неперервний обертальний рух у умовах мийки вимагає суворої дисципліни щодо змащення підшипників, підйомних циліндрів і головних привідних зубчастих коліс. Надмірне впливання води видаляє мастило з обертальних баштових пристроїв, прискорюючи металеве тертя й призводячи до передчасного виходу компонентів з ладу. Обслуговуючий персонал має застосовувати мастило цільовим способом, використовуючи харчові мастила, сертифіковані за стандартом NSF H1. Централізовані автоматичні насоси для змащення вимагають щоденного контролю рівня мастила в резервуарах та перевірки тиску в магістралях, щоб запобігти роботі «насухо». Ручні точки змащення на підйомних платформах для пляшок, направляючих зіркоподібних колесах і кришкових баштових пристроях мають отримувати точні порції мастила згідно з інтервалами, встановленими виробником, щоб уникнути надлишкового змащення, яке притягує пил і порушує санітарні вимоги в критичних зонах герметичних наповнювальних установок.
Експлуатаційна діагностика та стандарти технічного обслуговування обладнання
Забезпечення стабільності процесу вимагає поєднання щоденних фізичних чек-листів із безперервним діагностичним моніторингом. Відстеження щоденних показників механічної продуктивності — наприклад, тривалості циклів сніфтінгу, швидкості спрацьовування клапанів та варіацій крутного моменту при закручуванні кришок — дає технікам змогу виявити деградацію компонентів до настання катастрофічної аварії. Непланові простої, пошкодження контейнерів і брак продукції значно зменшуються, коли оператори дотримуються структурованих щоденних процедур замість того, щоб покладатися на реагуючий ремонт. Обладнання виробництва BIEVO поєднує стандарти прецизійного механічного оброблення з інтуїтивно зрозумілою архітектурою технічного обслуговування, забезпечуючи надійний доступ до компонентів і міцну конструктивну продуктивність у процесі пакування напоїв навіть за інтенсивних високопродуктивних виробничих графіків.
Зміст
- Візуальні огляди та механічна перевірка перед зміною
- Протоколи санітарної обробки та перевірка циклу санітизації
- Цілісність контуру протитиску та регулювання газу
- Польове дослідження випадку деградації діафрагми клапана
- Управління мащенням для швидкообертальних роторних компонентів
- Експлуатаційна діагностика та стандарти технічного обслуговування обладнання