
Ажилд гарахын өмнөх хараа болон механик шалгах
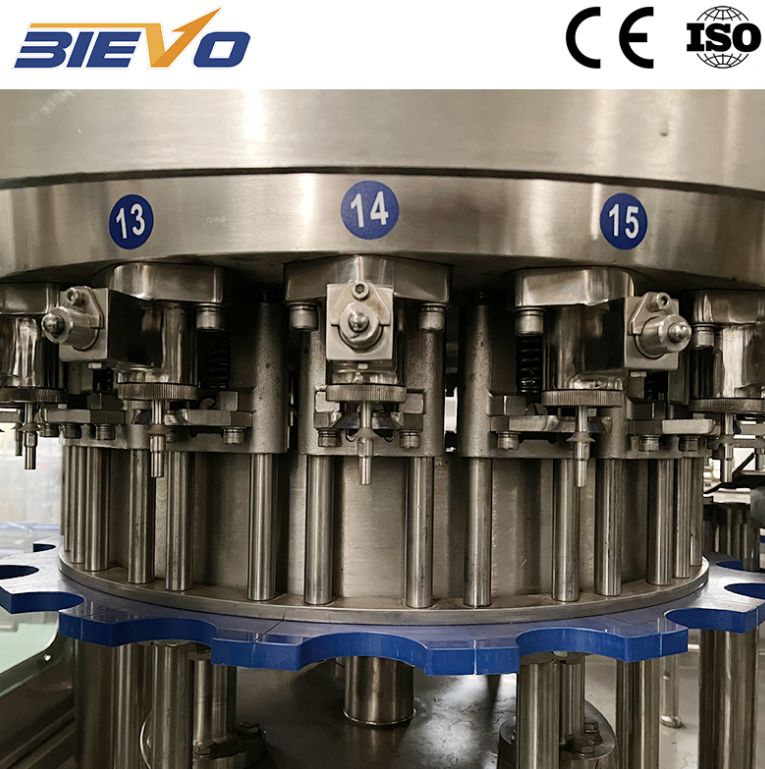
Системчилсэн бүрэлдэхүүн хэсгийн баталгаажуулалтгүйгээр сав баглаа боодлын ээлжийг эхлүүлэх нь мэдрэмтгий механик угсралтуудад үйл ажиллагааны эрсдэлийг бий болгодог. Операторууд ариун цэврийн битүүмжлэл, хийн төхөөрөмж, ундаа хүргэх коллекторыг физик элэгдэл эсвэл бичил хугарал байгаа эсэхийг шалгахаас эхлэх хэрэгтэй. Дүүргэлтийн хавхлагын ишийг чихрийн сироп хуримтлагдсан эсэхийг шалгах нь босоо хурдтай ажиллах мөчлөгийн үед механик холболтоос сэргийлдэг. Гол хангамжийн шугам дээрх хийн даралт хэмжигч нь үйл ажиллагааны даралтыг 0.5-0.6 МПа дотор байлгахын тулд баталгаажуулалт шаарддаг. Шугамын агаарын даралтын хазайлт нь хавхлагын суултын хүчинд нөлөөлж, шингэний урсах эсвэл үйлдвэрлэлийн явцад савны даралттай битүүмжлэл тогтворгүй болоход хүргэдэг. Лонхны хүзүүний төвийн чиглүүлэгчийг шалгаж, од хэлбэртэй халаасны оруулгыг шалгах нь тэнхлэгийн дагуу буруу байрлалгүйгээр лонхны жигд орцыг хангаж, өндөр хурдтай тасралтгүй дамжуулах ажиллагааны үед эмзэг савны өнгөлгөөг бүтцийн эвдрэлээс хамгаалдаг.
Ариун цэврийн протокол ба ариутгалын давталтын үзлэг
Цэвэрлэх ажилд хүртэлх түвшин шууд нөлөөлөх нь микробиологийн хяналт, ундааны хадгалах хугацаа болон урт хугацааны түгээлт үеийн тогтвортой байдалд. галт уух ундааг дүүргэх машин том масштабын үйлдвэрлэлд ажиллахын тулд өдөрт нь Clean-in-Place (CIP) циклүүдийн дагуу түүнд хатуу баримтлах, гадаад гадаргуунуудыг гүнзгий угаах шаардлагатай. Европын гигиеник инженерийн ба дизайн бүлгийн заавруудын дагуу, ундаа хүртэлх дотоод гадаргуунуудыг зөв угаахгүй тохиолдолд органик үлдэгдэл үлдмүй, биофильм үүсмүй, бөмбөлөгт напиток хүртэлх үед нь CO₂-н тэнцвэр алдмүй. Өдөрт нь цэвэрлэх шалгах ажилд CIP-н хуурцаг холбох, химикийн концентраци хэмжих, буцаж ирж буй усны урсгалын хурдыг хянах шаардлагатай, холимог бохирдлыг саархуулахын тулд.
1.Химикийн санах овооны концентрацийг шалгаж, нүүрсүүдийн угаалтын уусмалын хүчийг нарийн 1.5 хувь, 75 градус Цельсийн температурт хадгалах шаардлагатай, бүх микробиологийн устгахын тулд.
2.Санитар бөмбөлөгт напиток хүртэлх вальвуудыг 15 минут халуун усаар угаах шаардлагатай, хүчтүү химикийн цэвэрлэх бүрдүүлүүрүүдийн хүртэлх үед нь үлдсэн сахарын бүтцүүдийг устгахын тулд.
3. Бүх шүүртүүр хоолойн цэвэрлэх усны даралтыг шалгаж, дотоод савын хавтгай хүртэл бүх гадаргууг төгс хамрахыг, химийн бүрдүүлэгчдийн үлдэцгүй цэвэрлэхийг хангах.
|
Шалгалтын хүрээ |
Шалгах давтамж |
Шийдэмтгий параметр |
Боломжит хүрэлцээтүүний нөлөө |
|
Дүүрүүлэх краны гаскет |
Хүртмүүр бүрийн эхлэх үед |
Ямар нь ч физик хагарал юм уу үлдэцгүй |
Даралт алдагдал ба дүүрүүлэх өндөрт хазайлт |
|
CIP-ийн буцах даралт |
Цэвэрлэх циклын дараа |
Хамгийн бага 0.20 МПа-ын урсгал хурд |
Үлдсэн угаалгын химийн бүрдүүлэгчдийн ба бүтээдийн хүрэлцээтүүн |
|
Даралт хүлээж буй сенсорууд |
Шилжлүүр үйлдлүүд |
Трансдюсерын нарийн төвөгтэй бүрдүүлэлт ±0,01 МПа-д |
Хөөмийн үүсэл, эзлэхүүний алдаанууд, савны дуугарах |
|
Савны халаас / таглах толгойнууд |
Дөрвөн цаг тутам |
Момент хүч 1,2–1,8 Н·м хооронд |
Савны тагны хазайх, хийн гарах, савны гоожих |
Даралт хүлээж буй хэлхээний бүтэн бүрдүүлэлт ба хийн зохицуулалт
Даралт үүсгэсэн хийн зохицуулалт нь углероджусан шилд бүтээлд физик механик үндэслэлтүүр. Углероджусан хөнгөн ундаанууд нь уусгагдсан углеродын дайоксидын салхилуураас гарахаас саад тавихын тулд нарийн төвөгтэй тэнцвэрт даралт шаардлагатай. Өдөрт нь хийн хувиргагч вентилүүд, даралт хаях цуглуулалт, углеродын дайоксидын урьдчилан хоосроох шугамуудыг механик саад, физик дүүрэлт гэх мэт асуудлуудын хувьд шалгаж үзэх шаардлагатай. Урьдчилан хоосроох шугамд даралт алдагдаж, савны доторх агаарын хэмжээ нэмэгдмүүр, бүтээлийн нийт хүчилтөрөгчийн хэмжээ өсмүүр, үнэрийн хурдан өөрчлөлт үүсмүүр. Техникчид пропорциональ даралт зохицуулалтын вентилүүдийн диафрагмын хатуушилт, автоблокировочны хувиргагч вентилүүдийн хаалтуудын бүтүүрлүүр агаарын холимогт бүтүүрлүүр, сиропын кристаллизацийн улмаас үүссэн саадыг шалгаж, өндөр хурдны бүтээлд бүтээлд тогтвортой нөхцөл хангаж үзэх шаардлагатай.
Вентилүүдийн диафрагмын деградацийн талбайн судалгаа
Төв Америкт бүрхүүлт ундаа үйлдвэрт аудит хийх үед засварын бригадууд гурван дүүрүүлэх толгойд шингэн хөврүүлэх ба дүүрүүлэх хэмжээний хэлбэрлэлтүүд давтамжит байгаа гэж тайлан бүрдүүлжээ. Шугам нь 3,6 эзлэхүүний нүүрхүүлттүүдтүүн дээрх үндсэн нүүрхүүлттүүдтүүн ундаануудыг хатуу орчин нөхцөлд боловсруулжээ. Физик задархай хийх үед толгойн дотоод түлхүүрт клапаны доторх уян хүчтүүн диафрагмд өдөрт нь хүчтүүн уур-стерилизацийн циклд хүнд микротрещины үүсэлт илрүүлжээ. Эднүүд микротрещинууд төлөөлөх үе шатад жижиг хийн алдагдалд хүргүүлж, шингэн клапаны нээлттүүн өмнө саван ба бөтөлкөн дотроо даралтын тэнцвэртүүдийг саадтай болгожээ. Хоригдсон диафрагмуудыг фторэластомер нүүрхүүлттүүдтүүн дээр суурилж ба пневматик цагтүүн дарааллыг дахин тохируулж, хөврүүлэх асуудлыг бүтнээр шийджээ; дүүрүүлэх өндөртүүн нарийн тодорхойлолт нь нийт хүртэмжийг хөнгөвчлөхгүйгээр ±1 мм хүртэл сэргэжээ.
Хурдхан бүртгүүр хэсгүүдийн тослолын удирдлага
Усны доорх нүүрлүүр нөхцөлд тасралтгүй бүртгүүр хөдөлгөөн нь үүрлүүр, дүүрүүр цилиндрүүд, гол хөдөлгүүр шестернейн хатуу зөвлөмжит тослолыг шаардаж. Усны илүүдэл хамгийн их түүрлүүр үүрлүүртээс тосыг авч, металл хүрэлдүүрлүүр хурдасгаж, хүрэлдүүр хэсгүүдийн урьдугүй гэмтэл үүсгэж. Техник засварлах ажилтнууд NSF H1 стандартад нийцүүр хоол хүнсний тослолыг зөвхөн тодорхой заагдсан цэгүүд дээр тослолын хүчинтэл тавих ёстой. Төвд орших автомата тослолын насосуудын саван доторх тосын түвшинийг өдөрт нь шалгаж, шлангын даралтыг баталж, тосгүй ажиллахыг саатуулж. Бүтээлд хүнсний тослолын цэгүүд (бүтээлд хүнсний тослолын цэгүүд) — бүтээлд хүнсний тослолын цэгүүд (бүтээлд хүнсний тослолын цэгүүд), хөдөлгүүр хөвч, таглах түүрлүүр — үйлдвэрлэгчдийн зааж өгсөн интервалд тослолын хүчинтэл тавих ёстой; тослолын илүүдэл нь тоосыг татаж, чухал бүтээлд хүнсний тослолын шаардлагуудыг зөрчүүр.
Ажиллах диагностика ба тоног төхөөрөмжийн засварлах стандартууд
Бүхэд тогтвортой боловсруулалт хангахын тулд өдөр тутамд физик шалгах жагсаалтыг тасралтгүй диагностикаар хүртэмжлүүлэх шаардлагатай. Снифтингийн цикл хугацаа, вентиль дүрсүүлэх хурд, тавиурын хүчний хэлбэрлүүлэлт зэрэг өдөр тутамд механик ажиллах үзүүлэлтүүдийг хүртэмжлүүлэх нь техникчдад компонентуудын чанар муудахыг аварга гэмтэл үүсэхийн өмнө илрүүлэх боломж олгоно. Ажилчид үйлдлийн сүүлд урьдчилан төлөвлөсөн засвар үйлдлүүдийг хийхийн оронд хариу үйлдлүүд рүү тулгуурлан ажиллахдаа төлөвлөсөн бус ажил зогсоол, савны гэмтэл, бүтээгдэхүүний хаялт хүнд хэмжээгүй буурна. BIEVO-н үйлдвэрлэсэн төхөөрөмжүүд нь нарийн машинажин стандартуудыг хэрэглэж, хэрэглэгчдийн хүртэмжлүүлэх засвар үйлдлүүдийн архитектураар хангагдаж, тундаж үйлдлүүдийн үеэр надёжны компонентуудын хүртэмжлүүлэлт, бүтцийн бат бүтэн ажиллах чадварыг хангаж, ундаа бүрээснүүдийн бүтээгдэхүүнүүдийн үйлдвэрлэлд дэмжлүүлнүүд үзүүлнүүд.
Агуулгын хүснэгт
- Ажилд гарахын өмнөх хараа болон механик шалгах
- Ариун цэврийн протокол ба ариутгалын давталтын үзлэг
- Даралт хүлээж буй хэлхээний бүтэн бүрдүүлэлт ба хийн зохицуулалт
- Вентилүүдийн диафрагмын деградацийн талбайн судалгаа
- Хурдхан бүртгүүр хэсгүүдийн тослолын удирдлага
- Ажиллах диагностика ба тоног төхөөрөмжийн засварлах стандартууд