
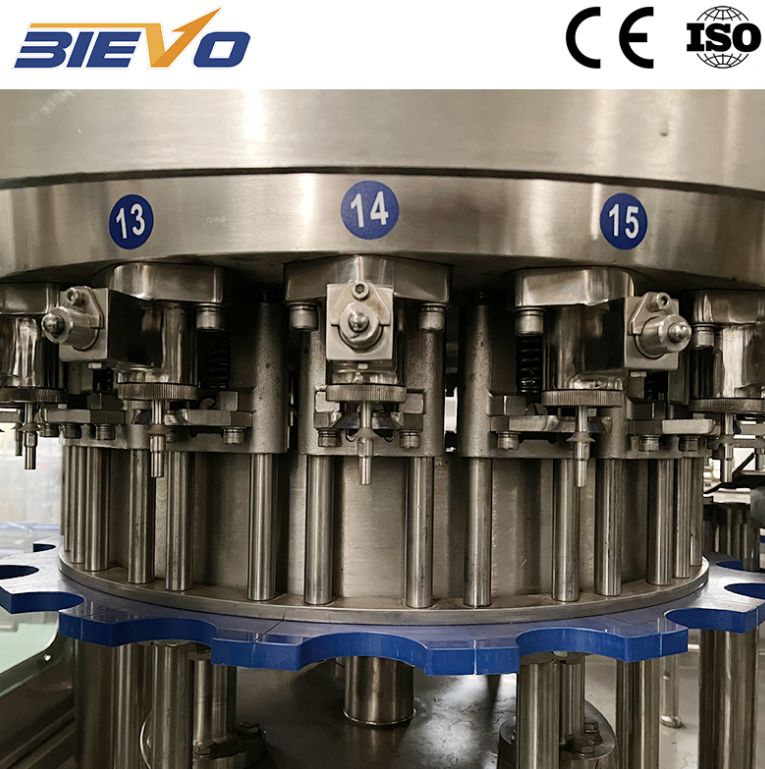
Vizuální prohlídky a mechanické ověření před směnou
Zahájení směny balení bez systematické verifikace komponent představuje provozní rizika v oblasti citlivých mechanických sestav. Obsluha by měla začít prohlídkou hygienických těsnění, pneumatických prvků a rozvaděčů pro dodávku nápojů, aby zjistila fyzické opotřebení nebo mikropraskliny. Prohlídka tyčí plnicích ventilů na přítomnost usazenin cukrového sirupu brání mechanickému zablokování během rychlých vertikálních cyklů pohybu. Manometry pneumatického tlaku na hlavních přívodních linkách je nutné ověřit, aby provozní tlaky zůstaly v rozmezí 0,5 až 0,6 MPa. Odchylky tlaku vzduchu v linkách ovlivňují síly, které zajišťují těsnění ventilů, což může vést k prosakování kapaliny nebo k nekonzistentnímu tlakovému uzavírání nádob během výrobních šarží. Ověření vodicích prvků pro centrování hrdel lahví a prohlídka vložek hvězdového kola zajišťují hladký vstup lahví bez axiálního nesouhlasu a chrání křehké povrchy nádob před strukturálním poškozením během vysokorychlostních nepřetržitých přepravních operací.
Protokoly čištění a kontrola smyčky dezinfekce
Přísnost hygienických opatření přímo určuje kontrolu mikroorganismů a stabilitu nápojů na skladovací lhůtu během dlouhodobé distribuce. Provoz průmyslové stroj na plnění sycených nápojů vyžaduje striktní dodržování denních cyklů čištění bez demontáže (CIP) a důkladného mytí vnějších povrchů. Podle pokynů Evropské skupiny pro hygienické inženýrství a návrh (EHEDG) neúplné oplachování vnitřních povrchů, které přicházejí do kontaktu s nápoji, ponechává organické zbytky, jež podporují tvorbu biologických filmů a narušují rovnováhu oxidu uhličitého během plnění. Denní hygienické kontroly musí potvrzovat připojení simulované lahve pro CIP, ověřovat koncentrace chemikálií a sledovat průtoky návratného média, aby se zabránilo křížové kontaminaci.
1.Zkontrolujte koncentrace chemikálií v nádobách, aby zásaditá mycí roztoky udržovaly přesnou sílu 1,5 % při teplotě 75 °C pro úplné zničení mikroorganismů.
2.Sanitární plnicí ventily propláchněte horkou vodou po dobu patnácti minut, abyste odstranili zbytky cukru před použitím agresivních chemických čisticích prostředků.
3. Ověřte tlak čistícího proudu u všech trysek, aby bylo zajištěno úplné pokrytí povrchu bez zbytků chemikálií uvnitř cest kontaktních ploch nádoby.
|
Kontrolní oblast |
Frekvence kontroly |
Kritický parametr |
Potenciální dopad poruchy |
|
Těsnění plnicího ventilu |
Na začátku každé směny |
Žádné fyzické trhliny ani zbytky |
Únik tlaku a kolísání výšky naplnění |
|
Tlak návratu CIP |
Po dokončení čistícího cyklu |
Minimální průtok 0,20 MPa |
Zbytkové mycí chemikálie a kazivost produktu |
|
Senzory protitlaku |
Operace během přepínání |
Přesnost převodníku v rozmezí ±0,01 MPa |
Pěnění, chyby objemu a praskání lahví |
|
Zavírací hlavy pro závitové nebo zátkové uzavírání |
Každé 4 hodiny |
Točivý moment mezi 1,2 a 1,8 Nm |
Naklonění víčka, odvádění plynu a úniky z nádob |
Integrita obvodu protitlaku a regulace plynu
Regulace tlakového plynu je základem fyzikální mechaniky výroby nápojů s oxidem uhličitým. Nápoje s oxidem uhličitým vyžadují přesnou rovnovážnou tlakovou úroveň, aby nedošlo k uvolnění rozpuštěného oxidu uhličitého během přečerpávání kapaliny. Denní údržba zahrnuje kontrolu odvzdušňovacích ventilů, tlakových pojistných rozvodů a předvývěvních potrubí pro oxid uhličitý na přítomnost mechanických překážek nebo fyzického opotřebení. Netěsnosti v předvývěvním potrubí umožňují vniknutí okolního vzduchu do lahve, čímž se zvyšuje celkový obsah kyslíku v balení a dochází k rychlé změně chuti. Technici musí kontrolovat proporcionální regulační ventily pro tlak na tuhost membrán a testovat automatické odvzdušňovací výstupy na ucpaní způsobená prachovými částicemi ve vzduchu nebo krystalizací sirupu, čímž zajistí stabilní provozní prostředí i při vysokorychlostních balicích procesech.
Praktická studie případu degradace membrány ventilu
Během auditu továrny na perlivé nápoje ve Střední Americe hlásily údržbové týmy opakující se pěnění kapaliny a kolísání objemu plnění u tří plnících hlav. Linka zpracovávala nápoje s vysokým obsahem oxidu uhličitého při 3,6 objemovém poměru CO₂ za náročných environmentálních podmínek. Fyzický rozbor odhalil, že elastomerní membrány uvnitř ventilů s protitlakem vykazovaly mikrotrhliny způsobené agresivními denními cykly parní sterilizace. Tyto mikrotrhliny umožňovaly jemný únik plynu během fáze předtlaku, čímž bránily vyrovnání tlaku mezi nádobou a lahví před otevřením kapalinového ventilu. Nahrazení poškozených membrán fluorokaučukovými materiály a znovunastavení pneumatické časové posloupnosti naprosto odstranilo problém s pěněním a obnovilo přesnost výšky plnění na ±1 mm bez snížení celkového výkonu linky.
Správa mazání pro rychloběžné rotační komponenty
Spojitý rotační pohyb za podmínek mytí vyžaduje přísnou disciplínu při mazání ložisek, zvedacích válců a hlavních poháněcích ozubených kol. Nadměrné vystavení vodě odplavuje mazivo z rotačních věží, čímž zrychluje kovové tření a způsobuje předčasné poškození součástí. Technický personál musí provádět cílené aplikace maziva pomocí potravinářsky vhodných lubrikantů certifikovaných podle standardu NSF H1. Centrální automatické mazací čerpadla vyžadují denní kontrolu hladiny maziva v nádrži a ověření tlaku v potrubí, aby se zabránilo chodu bez mazání. Ruční mazací body na zvedacích podstavcích lahví, vodících hvězdových kolečkách a uzavíracích věžích musí být naplněny přesně daným množstvím maziva v intervalech stanovených výrobcem, aby se zabránilo nadmazání, které přitahuje prach a ohrožuje hygienickou shodu v kritických prostředích plnících uzavřených zařízení.
Provozní diagnostika a standardy údržby zařízení
Udržení stabilitu procesů vyžaduje kombinaci denních fyzických kontrolních seznamů s nepřetržitým diagnostickým sledováním. Sledování denních metrik mechanického výkonu, jako jsou doby cyklů sniftingu, rychlosti ovládání ventilů a změny točivého momentu při uzavírání, umožňuje technikům zaznamenat degradaci komponent dříve, než dojde k katastrofálnímu selhání. Neplánované prostojy, poškození obalů a odpad produktů výrazně klesají, pokud operátoři dodržují strukturované denní postupy místo toho, aby se spoléhali na reaktivní opravy. Výroba zařízení společností BIEVO kombinuje standardy přesného obrábění s uživatelsky přívětivou údržbovou architekturou a podporuje provozy balení nápojů díky spolehlivé dostupnosti komponentů a robustnímu konstrukčnímu výkonu v rámci intenzivních výrobních plánů s vysokým výstupem.