
Визуелни инспекции и механички верификација пред смена
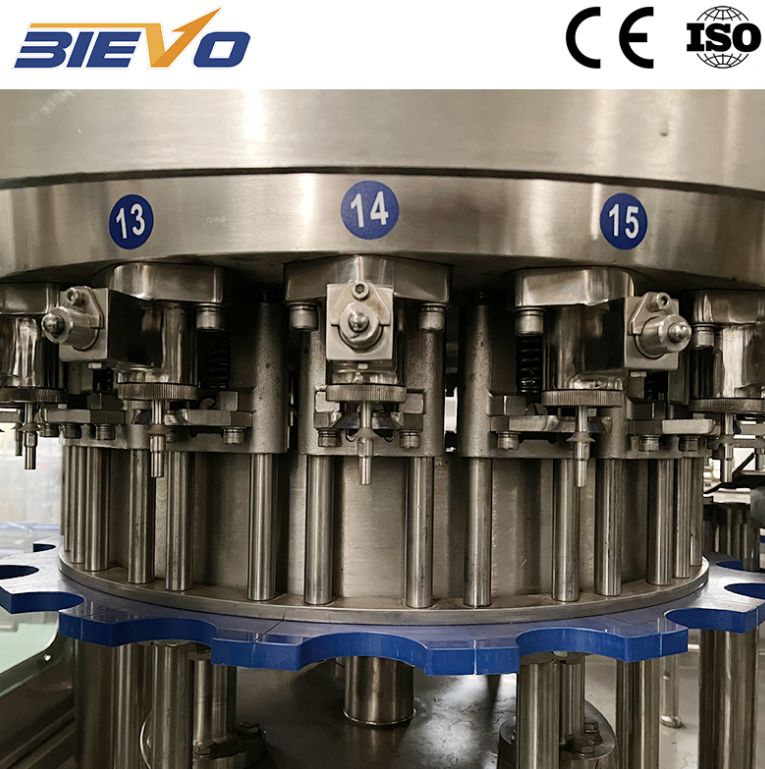
Започнувањето на смена за пакување без систематска верификација на компонентите воведува оперативни ризици во чувствителните механички склопови. Операторите треба да започнат со испитување на санитарните затворачи, пневматичните делови и колекторите за достава на напитоци за физички потрошувачки или микропукнатини. Испитувањето на стеблата на полнечките вентили за натрупување на шеќерен сироп спречува механичко заклучување во текот на брзите вертикални циклуси на активирање. Пневматичните манометри на главните доводни линии мора да се верифицираат за да се осигура дека работните притисоци остануваат во опсегот од 0,5 до 0,6 MPa. Одстапувањата во притисокот на воздушната линија влијаат на силите за поставување на вентилите, што води до протекување на течност или непоследователно притисно запечатување на садовите во текот на производствените серии. Верификацијата на водачите за центрирање на вратовите на боцките и испитувањето на вметнатите делови на ѕвездестите точкови осигуруваат глатко внесување на боцките без аksијална несоосност, што ги штити кршливите површини на садовите од структурни штети во текот на брзите непрекинати трансферни операции.
Протоколи за санитација и инспекција на санитарниот циклус
Строгата санитација директно ги одредува контролата на микроорганизмите и стабилноста на напојот на рафал во текот на долготрајни периоди на дистрибуција. Работењето на индустријална машина за полнење на газирани пијалоци бара строго почитување на денешните циклуси за чистење во-место (CIP) и потполно исирање на надворешните површини. Според насоките на Европската група за хигиенично инженерство и дизајн, неправилното испирање на внатрешните површини што доаѓаат во контакт со напојот остава органско остаточност што ја поттикнува формирањето на биофилмови и нарушува рамнотежата на јаглерод диоксидот во текот на операциите за пълнење. Дневните санитарни проверки мора да потврдат прикачувањето на фалшивата боца за CIP, да проверат концентрациите на хемиски средства и да следат брзините на повратниот проток за спречување на крос-контаминацијата.
1.Проверете концентрациите во резервоарите со хемиски средства за да се осигура дека алкалните раствори за чистење имаат точно 1,5 процентна концентрација на температура од 75 степени Целзиусус за целосно уништување на микроорганизмите.
2.Исирете санитарните вентили за пълнење со топла вода во текот на петнаесет минути за отстранување на останатите шеќерни тврди честички пред употреба на агресивни хемиски средства за чистење.
3. Проверете притисокот на дезинфекцицискиот исцедувач преку сите млазници за да гарантирате целосно покривање на површината без остатоци од хемиски средства внатре во внатрешните патишта на контакт со садот.
|
Област на инспекција |
Честота на проверка |
Критичен параметар |
Потенцијален влијанија на неуспехот |
|
Завртки на полнечките вентили |
На почетокот на секоја смена |
Нула физички раздирања или остатоци |
Протекување на притисок и варијации во висината на полнењето |
|
Притисок на повратниот CIP-ток |
По чистењето |
Минимум 0,20 MPa струја |
Остатоци од чистачки хемикалии и расипување на производот |
|
Сензори за противпритисок |
Операции во текот на менувањето |
Точност на трансдукторот во опсег од ±0,01 MPa |
Пена, грешки во волуменот и пукање на боцките |
|
Глави за запечатување/затворање |
Секои 4 часа |
Вртежна сила помеѓу 1,2 и 1,8 Nm |
Наклон на капачето, испуштање на гас и цурење на садовите |
Целост на коловот за противпритисок и регулација на гасот
Регулирањето на притиснатиот гас е основа на физичките механизми на карбонизираното флаширање. Карбонизираните безалкохолни пијачи бараат прецизен рамнотежен притисок за да се спречи ослободувањето на растворениот јаглерод диоксид во текот на трансферот на течноста. Дневното одржување вклучува проверка на свиркачките вентили, манифолдите за релаксација на притисокот и линиите за претходно испуштање на јаглерод диоксид за механички препреки или физички потрошувачки. Протекувањата во линијата за претходно испуштање овозможуваат влез на атмосферски воздух во контейнерот за боцки, што го зголемува вкупниот кислород во пакетот и предизвикува брза промена на вкусот. Техничарите мора да ги инспектираат пропорционалните вентили за контрола на притисокот за скрутнување на дијафрагмата и да тестираат автоматските издувни отвори на свиркачките вентили за запчања предизвикани од воздушни честички или кристализација на сируп, со што се одржува стабилна работна средина низ секвенците на брзо пакување.
Полево истражување врз деградација на дијафрагмата на вентилот
Во текот на ревизија на фабрика за производство на газирани напитоци во Централна Америка, екипите за одржување пријавиле повторувачки појавување на пена и флуктуации во количината на наполнување кај три глави за наполнување. Линијата обработувала напитоци со висок степен на карбонизација со 3,6 волумени карбонизација под тешки услови на работната средина. Физичкото расчленување открило дека еластомерните мембрани внатре во клапите за контрапритис имале микропукнатини предизвикани од агресивните дневни циклуси на стериллизација со пара. Овие микропукнатини овозможувале субтилна изгуба на гас во фазата на претпритиснување, што спречувало изедначување на притисокот помеѓу чашата и боцката пред отварањето на клапата за течност. Замената на оштетените мембрани со флуороеластомерни соединенија и повторно калибрирање на временската секвенца на пневматичниот систем целосно ги отстраниле проблемите со пената и вратиле точноста на висината на наполнувањето во опсег од плус или минус еден милиметар, без намалување на вкупната продуктивност.
Управување со мазива за вртечки компоненти со висока брзина
Постојаното ротационно движење под услови на испирање бара строга дисциплина во мазењето на лежиштата, цилиндрите за дижење и главните затегнати зобници. Прекумерното изложување на вода го отстранува мастилото од ротационите палуби, што забрзува металното триење и предизвикува прематурно оштетување на компонентите. Персоналот за одржување треба да извршува целосно насочени апликации на мастило со хранливи мастила сертифицирани според NSF H1 стандардите. Централизираните автоматски помпи за мазење бараат ежедневна проверка на нивото на течноста во резервоарот и верификација на притисокот во линиите за да се спречи работата без мастило. Рачните точки за мазење на постојките за дижење на боцки, водечките ѕвездасти точка и капачките палуби мора да добиваат прецизни количини мастило според интервалите наведени од производителот, за да се спречи прекумерното мазење, кое привлекува prašina и компромитира санитарната согласност во критичните средини на опремата за наполнување.
Дијагностика на работата и стандарди за одржување на опремата
Одржувањето на стабилноста во процесот бара комбинирање на дневните физички проверочни листи со континуирано дијагностичко следење. Следењето на дневните метрики за механичка перформанса, како што се времената на циклусите на вдишување, брзините на активирање на клапите и варијациите во моментот на затворање, овозможува на техничарите да ги откријат деградациите на компонентите пред да дојде до катастрофален неуспех. Непланираните простоји, штетите на контејнерите и отпадокот од производите значително се намалуваат кога операторите ќе ги следат структурираните дневни процедури наместо да се потпираат на реактивни поправки. Производството на опремата од BIEVO комбинира стандарди за прецизно машинирање со архитектура за одржување која е пријателски настроена кон корисниците, поддржувајќи ги операциите за пакување на безалкохолни пијалаци преку доверлива достапност на компонентите и робустна структурна перформанса во интензивни производствени распореди со висока продуктивност.
Содржина
- Визуелни инспекции и механички верификација пред смена
- Протоколи за санитација и инспекција на санитарниот циклус
- Целост на коловот за противпритисок и регулација на гасот
- Полево истражување врз деградација на дијафрагмата на вентилот
- Управување со мазива за вртечки компоненти со висока брзина
- Дијагностика на работата и стандарди за одржување на опремата