
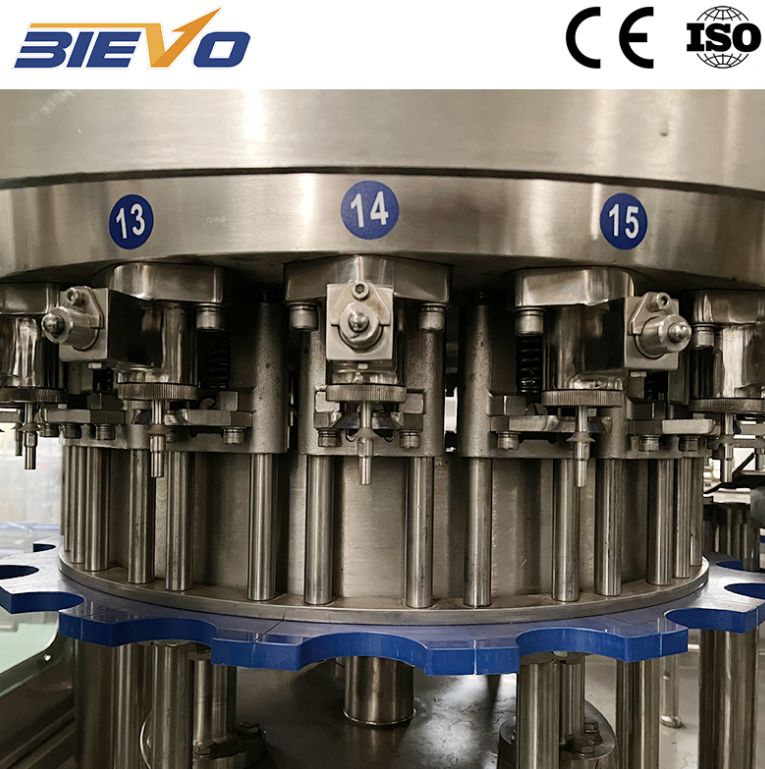
بازرسیهای بصری و تأیید مکانیکی قبل از شیفت
شروع یک شیفت بستهبندی بدون تأیید سیستماتیک اجزای تشکیلدهنده، خطرات عملیاتی را در مجموعههای مکانیکی حساس ایجاد میکند. اپراتورها باید با بررسی آببندیهای بهداشتی، سیستمهای پنوماتیک و مانیفولدهای توزیع نوشیدنی جهت سایش فیزیکی یا ترکهای ریز آغاز کنند. بازرسی ساقههای شیرهای پرکننده برای جلوگیری از تجمع شربت قندی، از قفلشدن مکانیکی در چرخههای سریع حرکت عمودی جلوگیری میکند. کنتورهای فشار پنوماتیک روی خطوط اصلی تأمین هوا باید مورد تأیید قرار گیرند تا اطمینان حاصل شود که فشارهای عملیاتی در محدودهٔ ۰٫۵ تا ۰٫۶ مگاپاسکال باقی میمانند. انحرافات در فشار هوای خط، نیروهای نشستن شیرها را تحت تأثیر قرار میدهد و منجر به نشت مایع یا درزبندی نامنظم ظروف تحت فشار در طول دورههای تولید میشود. تأیید راهنمایهای مرکزیسازی دهانهٔ بطری و بازرسی درجهای جیبی چرخ ستارهای، ورود بطری را بدون عدم تراز محوری تسهیل میکند و از آسیب ساختاری به پوششهای ظریف ظروف در طول عملیات انتقال پیوسته با سرعت بالا محافظت مینماید.
پروتکلهای بهداشتی و بازرسی حلقهٔ ضدعفونیکننده
شدت بهداشتی مستقیماً بر کنترل میکروبی و پایداری انبارش نوشیدنی در دورههای طولانی توزیع تأثیر میگذارد. اجرای یک خط تولید صنعتی دستگاه پر کردن نوشیدنی گازدار نیازمند رعایت دقیق چرخههای روزانهٔ تمیزکاری درجا (CIP) و شستوشوی کامل سطوح خارجی است. بر اساس دستورالعملهای گروه مهندسی و طراحی بهداشتی اروپا، شستن نادرست سطوح داخلی تماسدهنده با نوشیدنی، بقایای آلی را باقی میگذارد که منجر به تشکیل زیستفیلم و ناپایداری تعادل دیاکسیدکربن در حین عملیات پرکردن میشود. بازرسیهای روزانهٔ بهداشتی باید اتصال بطری شبیهساز CIP را تأیید کنند، غلظت شیمیایی مواد شوینده را بررسی نمایند و نرخ جریان بازگشتی را پایش کنند تا از آلودگی متقابل جلوگیری شود.
1.غلظت مخزنهای شیمیایی را بررسی کنید تا اطمینان حاصل شود که محلولهای شوینده قلیایی در دمای ۷۵ درجه سانتیگراد دارای قدرت دقیق ۱٫۵ درصد هستند تا تمام میکروارگانیسمها از بین بروند.
2.شیرهای پرکنندهٔ بهداشتی را به مدت پانزده دقیقه با آب داغ شستوشو دهید تا ذرات قندی باقیمانده قبل از استفاده از عوامل شیمیایی قویتر از بین روند.
۳. فشار شستشوی ضدعفونیکننده را در تمام نازلهای پاششی بررسی کنید تا اطمینان حاصل شود که سطح کامل ظرف پوشش داده میشود و هیچ باقیماندهای از مواد شیمیایی در مسیرهای تماس داخلی ظرف باقی نمیماند.
|
منطقه بازرسی |
فرصتهای بررسی |
پارامتر حیاتی |
تأثیر احتمالی خرابی |
|
درزبندیهای شیر پرکننده |
در ابتدای هر شیفت |
عدم وجود هرگونه پارگی فیزیکی یا باقیمانده |
نشت فشار و تغییرات ارتفاع پرکردن |
|
فشار بازگشت سیستم CIP |
پس از چرخه شستشو |
حداقل دبی جریان ۰٫۲۰ مگاپاسکال |
باقیمانده مواد شستشو و فساد محصول |
|
سنسورهای فشار مخالف |
عملیات در حین تعویض دنده |
دقت ترانسدیوسر در محدوده ±۰٫۰۱ مگاپاسکال |
تشکیل کف، خطاهای حجمی و انفجار بطریها |
|
سرهای درزبندی/پوششدهی |
هر ۴ ساعت یکبار |
نیروی گشتاور در محدوده ۱٫۲ تا ۱٫۸ نیوتونمتر |
کجی درب، تخلیه گاز و نشت ظرف |
صحت مدار فشار مخالف و تنظیم گاز
تنظیم گاز فشرده اساس مکانیک فیزیکی بطریکردن نوشیدنیهای گازدار است. نوشیدنیهای گازدار برای جلوگیری از خروج دیاکسید کربن حلشده در حین انتقال مایع، نیازمند فشار تعادلی دقیقی هستند. نگهداری روزانه شامل بررسی شیرهای تنفسی، مانیفولدهای اطمینان فشار و خطوط پیشتخلیه دیاکسید کربن برای وجود موانع مکانیکی یا سایش فیزیکی میشود. نشت در خط پیشتخلیه باعث ورود هوای محیط به ظرف بطری میشود، که منجر به افزایش اکسیژن کل بستهبندی و تغییر سریع طعم میگردد. تکنسینها باید شیرهای کنترل فشار نسبی را از نظر سفتی دیافراگم بازرسی کنند و پورتهای تخلیه خودکار شیرهای تنفسی را برای انسداد ناشی از ذرات معلق هوا یا تبلور شربت آزمایش نمایند تا محیط پردازشی پایداری در طول دنبالههای سریع بستهبندی حفظ شود.
مطالعه موردی در محل از تخریب دیافراگم شیر
در طی یک بازرسی در یک کارخانهٔ نوشیدنیهای گازدار در آمریکای مرکزی، تیمهای نگهداری گزارش دادند که پدیدهٔ زدن فوم مایع و نوسانات حجم پرکردن در سه سر پرکننده بهصورت مکرر رخ میدهد. این خط تولید، نوشیدنیهای با سطح بالای گاززدگی را در شرایط محیطی سخت و با ۳٫۶ حجم گاززدگی پردازش میکرد. بررسی فیزیکی پس از بازکردن تجهیزات نشان داد که دیافراگمهای الاستومری داخل شیرهای فشار مقابل، در اثر چرخههای روزانهٔ شدید استریلسازی با بخار، دچار ترکهای ریز شدهاند. این ترکهای ریز باعث نشت جزئی گاز در فاز پیشفشاردهی میشدند و از تساوی فشار بین ظرف و بطری پیش از باز شدن شیر مایع جلوگیری میکردند. جایگزینی دیافراگمهای آسیبدیده با ترکیبات فلوروالاستومر و تنظیم مجدد ترتیب زمانبندی پنوماتیک، بهطور کامل مشکل زدن فوم را برطرف کرد و دقت ارتفاع پرکردن را به محدودهٔ ±۱ میلیمتر بازگرداند، بدون اینکه بر ظرفیت کلی تأثیری بگذارد.
مدیریت روغنکاری قطعات چرخان با سرعت بالا
حرکت چرخشی پیوسته در شرایط شستشو نیازمند رعایت دقیق رویههای روانکاری برای یاتاقانها، سیلندرهای بالابر و چرخدندههای اصلی محرک است. قرار گرفتن بیش از حد در معرض آب باعث جدا شدن گریس از برجهای چرخشی میشود و اصطکاک فلزی را تسریع کرده و منجر به خرابی زودهنگام اجزا میگردد. پرسنل نگهداری باید کاربرد هدفمند گریس را با استفاده از روانکارهای غذایی مورد تأیید استاندارد NSF H1 انجام دهند. پمپهای روانکاری خودکار متمرکز نیازمند بررسی روزانه سطح مخزن و تأیید فشار خط هستند تا از کارکرد بدون روانکار جلوگیری شود. نقاط روانکاری دستی روی پایههای بالابر شیشه، چرخدندههای ستارهای هدایتکننده و برجهای پوششدهنده باید طبق فواصل تعیینشده توسط سازنده، مقدار دقیق گریس دریافت کنند تا از روانکاری بیش از حد جلوگیری شود؛ زیرا روانکاری بیش از حد گرد و غبار را جذب کرده و انطباق به استانداردهای بهداشتی در محیطهای حیاتی مانند محفظههای پرکننده را به خطر میاندازد.
تشخیص عملیاتی و استانداردهای نگهداری تجهیزات
پایداری فرآیند پردازش نیازمند ترکیب چکلیستهای روزانهٔ فیزیکی با ردیابی مداوم عیبیابی است. ثبت و پایش معیارهای عملکرد مکانیکی روزانه — از جمله زمانهای چرخهٔ سنیفتینگ، سرعت فعالسازی شیرها و تغییرات گشتاور درببندی — به تکنسینها امکان میدهد تخریب قطعات را پیش از وقوع خرابیهای فاجعهبار شناسایی کنند. توقفهای غیر برنامهریزیشده، آسیب به ظروف و ضایعات محصول بهطور چشمگیری کاهش مییابند وقتی که اپراتورها از رویههای روزانهٔ ساختاریافته پیروی میکنند، نه اینکه تنها به تعمیرات واکنشی اتکا داشته باشند. ساخت تجهیزات توسط شرکت بیِوو ترکیبی از استانداردهای ماشینکاری دقیق و معماری نگهداری کاربرپسند است و عملیات بستهبندی نوشیدنیها را از طریق دسترسی آسان به قطعات و عملکرد سازهای مستحکم در برنامههای تولیدی پرظرفیت و شدید پشتیبانی میکند.