
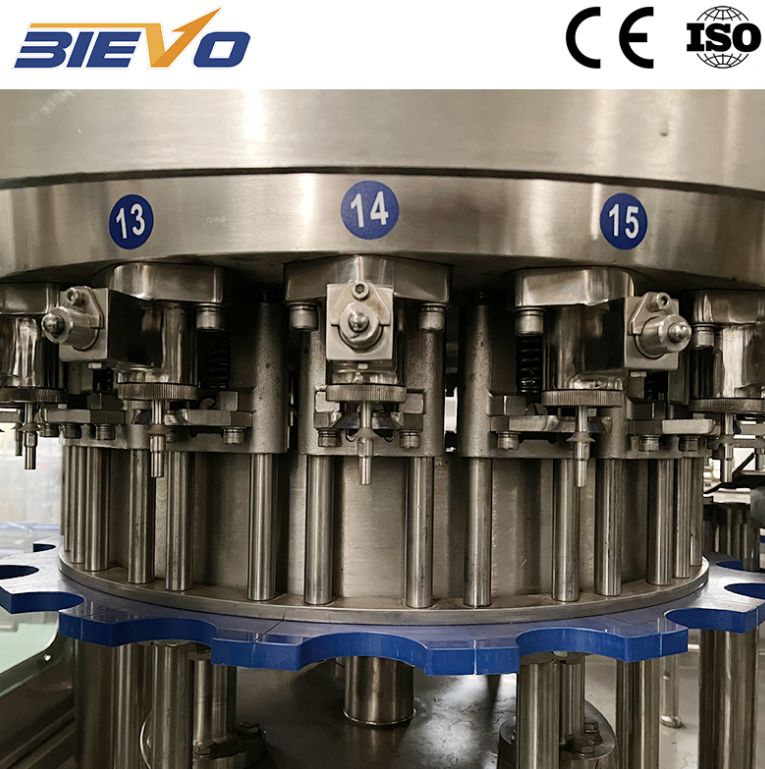
Визуелне инспекције и механичка верификација пре промене
Почињење промене паковања без систематске верификације компоненти представља оперативне ризике на осетљивим механичким зглобовима. Оператори треба да почињу испитујући санитарне пломбе, пневматику и колекторе за достављање пића на физичко зношење или микрофрактуре. Проверење стабљика залива за наплавку шећерног сирома спречава механичко везивање током брких вертикалних циклуса покретања. Пневматични пресомери на главним снабдевачким линијама морају бити проверени како би се осигурало да радни притисци остану у оквиру 0,5 до 0,6 МПа. Одступања у притиску ваздуха у линији утичу на снаге седишта вентила, што доводи до плакања течности или непостојанског затварања контејнера под притиском током производних радњи. Проверка водича за центрирање врата флаке и инспекција уставних џепова звездног точкова осигурава глатки улаз флаке без осевног неправилног усклађивања, штити крхке завршне коморе контејнера од структурних оштећења током операција континуираног преноса
Протоколи за санитарију и инспекција санитаријске петље
Санитарна строгост директно диктује контролу микроба и стабилност полице за пиће током продужених периода дистрибуције. Ради индустријски машина за пуњење газирана пића захтева строго поштовање дневних циклуса чишћења на месту и темељно прање спољних површина. Према смерницама које је поставила Европска група за хигијенско инжењерство и дизајн, неисправно оперење унутрашњих површина за контакт са пићем оставља органске остатке који подстичу формирање биофилма и дестабилизују равнотежу угљен-диоксида током операција пуњења. Свакодневно санитарне проверке морају потврдити да је ЦИП лажна флашка причвршћена, проверити ниво концентрације хемикалија и пратити брзину повратног протока како би се спречило крстовно контаминацију.
1.Проверите концентрације хемијских резервоара како бисте осигурали да каустични раствори за прање одржавају прецизну чврстоћу од 1,5% на 75 степени Целзијуса за потпуну деструкцију микроба.
2.Санитарни вентили за пуњење исплакајте топлом водом петнаест минута како бисте елиминисали остале шећерне чврсте материје пре него што унесете агресивне хемијске чистилаче.
3.Валидација притиска дезинфекције испечкања преко свих млазница за прскање како би се гарантовала потпуна покривеност површине без остављања хемијских остатака унутар унутрашњих контакта са контејнером.
|
Подручје инспекције |
Проверка Фреквенција |
Критични параметар |
Уплици потенцијалног неуспеха |
|
Запуњавање затварача клапана |
Свака смена почиње |
Ништа физичких суза или остатака |
Упропаштање притиска и варијација висине пуњења |
|
Враћајући притисак ЦИП |
Цикл након чишћења |
Минимални проток од 0,20 МПа |
Остаци хемикалија за прање и пропадање производа |
|
Сензори против притиска |
Операције у средини смене |
Предајник прецизност у оквиру +/- 0,01 МПа |
Пенирање, грешке у запремини и пуцање бочице |
|
Главе за шивање / закривање |
Сваких 4 сата |
Сила крутног момента између 1,2 и 1,8 Нм |
Нагиб капе, отпајање гаса и цурење контејнера |
Интегритет контрнатичног кола и регулација гаса
Регулација гаса под притиском подржава физичку механику гасиране флаширања. Газирани безалкохолни напитки захтевају прецизан равнотежни притисак како би се спречило излазак раствореног угљен-диоксида током преноса течности. Свакодневно одржавање укључује проверу штапљача, колектора за смањење притиска и линије за преевкаумацију угљен-диоксида на механичке препреке или физичко зношење. Пролази у линији за пре-евакуацију омогућавају да окружни ваздух уђе у контејнер за бочице, повећавајући укупни пакет кисеоника и узрокујући брзу промену укуса. Техници морају да провере пропорционалне контролне вентили за контролу притиска на чврстоћу дијафрагме и тестирају аутоматске издувне капи за заткривање узроковано честицама у ваздуху или кристализацијом сиропа, одржавајући стабилно окружење обраде током брзе секвенце паковања
Теренска студија случаја о деградацији дијафрагме клапана
Током ревизије у фабрици за производњу пенетних пића у Централној Америци, брига за одржавање пријавила је да се у три главе за пуњење течности стално појављује пенење течности и флуктуације у количини плива. Линија је обрадила напитке са високим угљеником на 3,6 тома газирања под захтевним условима животне средине. Физичко срушавање открило је да су еластомерне дијафрагме унутар клапана против притиска развиле микро-срке од агресивних дневних циклуса стерилизације паром. Ове микро-скрзе дозвољавају суптилно цурење гаса током фазе пре-натискања, спречавајући изједначен притисак између посуде и флаше пре отварања течног вентила. Замена оштећених дијафрагма флуороеластомерским једињењима и рекалибрирање пнеуматичке секвенце за време потпуно су решили проблеме са пенивањем, враћајући тачност висине пуњења до плус или минус један милиметар без угрожавања укупне прометности.
Управљање масти за брзине ротационих компоненти
Непрекидно ротирање у условима прања захтева строгу дисциплину масти за лежајеве, цилиндре подизача и главне гумање. Превише излагање води масти траке од ротирајућих кулица, убрзавајући трчење метала и узрокујући прерано отказ компоненте. Особље за одржавање треба да врши циљане апликације масти користећи мастила за храну сертификована према стандардима NSF H1. Централизоване аутоматске смазане пумпе захтевају свакодневне проверке нивоа резервоара и проверу притиска линије како би се спречило суво трчање. Ручне тачке масти на стопалама за подизање боца, вођским звездним точковима и куповима за капирање морају добити прецизне узоре масти у складу са интервалима произвођача како би се спречило претерано мастивање, што привлачи прашину и угрожава хигијенску у складу у
Норме за оперативну дијагностику и одржавање опреме
Одржавање стабилности обраде захтева комбиновање дневних физичких контролних листа са континуираним дијагностичким праћењем. Слеђење дневних метрика механичке перформанси, као што су времена цикла за уношење, брзине покретања вентила и варијације крутног момента за ограничавање, омогућава техничарима да открију деградацију компоненти пре него што се деси катастрофални неуспех. Непланирано време за одлазак, оштећење контејнера и остаци производа значајно се смањују када оператери прате структуриране дневне процедуре уместо да се ослањају на реактивне поправке. Производња опреме из БИЕВО-а комбинује стандарде прецизне обраде са архитектуром одржавања која је пријатељска за корисника, подржавајући операције паковања пића путем поуздане доступности компоненти и снажне структурне перформансе у интензивним производним распоредима са великим промјетом.
Садржај
- Визуелне инспекције и механичка верификација пре промене
- Протоколи за санитарију и инспекција санитаријске петље
- Интегритет контрнатичног кола и регулација гаса
- Теренска студија случаја о деградацији дијафрагме клапана
- Управљање масти за брзине ротационих компоненти
- Норме за оперативну дијагностику и одржавање опреме