
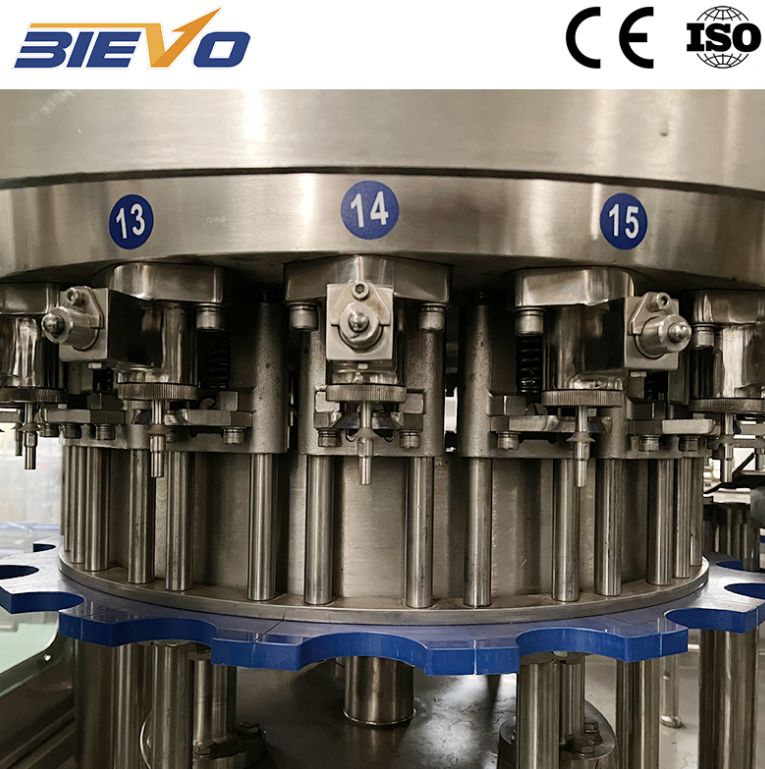
Vizuálne pre-shift kontrolné prehliadky a mechanické overenie
Začatie balicího zmeny bez systematickej verifikácie komponentov predstavuje prevádzkové riziká pre citlivé mechanické zostavy. Operátori by mali začať preskúmaním hygienických tesnení, pneumatických systémov a rozvádzačov na dodávku nápojov s cieľom zistiť fyzické opotrebovanie alebo mikropraskliny. Preskúmanie kmeňov plniacich ventilov na prítomnosť usadenín cukrového sirupu zabraňuje mechanickému zaseknutiu počas rýchlych vertikálnych cyklov pohybu. Manometre pneumatického tlaku na hlavných prívodných vedeniach vyžadujú overenie, aby sa zabezpečilo, že prevádzkový tlak ostáva v rozmedzí 0,5 až 0,6 MPa. Odchýlky tlaku vzduchu v potrubí ovplyvňujú sily, ktoré tlačia ventily do tesniacej polohy, čo môže spôsobiť únik kvapaliny alebo nekonzistentné tlakové uzatvorenie obalov počas výrobných šarží. Overenie vodičov na centrování hrdiel fliaš a preskúmanie vložiek hviezdicového kolieska zabezpečuje hladký vstup fliaš bez axiálneho nesúhlasu a chráni krehké povrchy obalov pred štrukturálnym poškodením počas nepretržitých vysokorýchlostných prenosových operácií.
Protokoly o čistote a kontrola sanitačného cyklu
Prísna hygiena priamo ovplyvňuje kontrolu mikroorganizmov a stabilitu trvanlivosti nápojov počas dlhodobého distribučného obdobia. Prevádzka priemyselnej stroj na výplň oxidovaných nápojov vyžaduje prísne dodržiavanie denných cyklov čistenia bez demontáže (CIP) a dôkladné umývanie vonkajších povrchov. Podľa pokynov Európskej skupiny pre hygienické inžinierstvo a návrh (EHEDG) nesprávne oplachovanie vnútorných povrchov, ktoré sú v kontakte s nápojmi, ponecháva organické zvyšky, ktoré podporujú tvorbu biologických vrstiev (biofilmov) a narušujú rovnováhu oxidu uhličitého počas plniacich operácií. Denné kontroly hygieny musia potvrdiť pripevnenie „falošnej fľašky“ pri CIP, overiť koncentráciu čistiacich chemikálií a monitorovať rýchlosť návratného toku, aby sa predišlo krížovému kontaminovaniu.
1.Skontrolujte koncentráciu roztokov v nádobách na chemikálie, aby sa zabezpečilo, že lúhové čistiace roztoky majú presnú silu 1,5 percenta pri teplote 75 stupňov Celzia, čo je nevyhnutné na úplné zničenie mikroorganizmov.
2.Sanitárne plniace ventily opláchnite horúcou vodou po dobu pätnástich minút, aby ste odstránili zvyšné cukrové usadeniny pred použitím agresívnych chemických čistiacich prostriedkov.
3. Overkontrolujte tlak pri dezinfekčnom oplachovaní cez všetky rozprašovacie trysky, aby ste zabezpečili úplné pokrytie povrchu bez zvyškov chemikálií vo vnútorných kontaktných cestách nádoby.
|
Oblasť kontroly |
Frekvencia kontroly |
Kritický parameter |
Potenciálny dopad poruchy |
|
Tesniace krúžky plniaceho ventilu |
Na začiatku každej zmeny |
Žiadne fyzické trhliny ani zvyšky |
Únik tlaku a odchýlka výšky naplnenia |
|
Tlak návratu CIP |
Po cykle čistenia |
Minimálny prietok 0,20 MPa |
Zvyšné umývacie chemikálie a kaz produktu |
|
Snímače protitlaku |
Operácie počas prepnutia |
Presnosť snímača v rozsahu ±0,01 MPa |
Pienenie, chyby objemu a prasknutie fliaš |
|
Zatváracie hlavy pre závitové uzávery |
Každé 4 hodiny |
Krútiaci moment v rozsahu 1,2 až 1,8 Nm |
Naklonenie uzáveru, odvádzanie plynu a úniky z obalov |
Integrita obvodu protitlaku a regulácia plynu
Regulácia tlaku plynu je základom fyzikálnych mechanizmov pri plnení nápojov s oxidom uhličitým. Nápoje s oxidom uhličitým vyžadujú presný rovnovážny tlak, aby sa zabránilo uvoľňovaniu rozpusteného oxidu uhličitého počas prepravy kvapaliny. Denná údržba zahŕňa kontrolu výfukových ventilov, tlakových odvzdušňovacích rozvodov a vopred odvzdušňovacích vedení oxidu uhličitého na prítomnosť mechanických prekážok alebo fyzickej opotrebovanosti. Netesnosti vo vopred odvzdušňovacom vedení umožňujú vniknutie okolitého vzduchu do nádoby, čím sa zvyšuje celkový obsah kyslíka v balení a dochádza k rýchlej zmene chuti. Technici musia kontrolovať proporcionálne ventily na reguláciu tlaku z hľadiska tuhosti membrán a testovať automatické výfukové otvory výfukových ventilov na zablokovanie spôsobené suspendovanými časticami vo vzduchu alebo kryštalizáciou sirupu, čím sa zabezpečuje stabilné prostredie spracovania počas vysokorýchlostných baliacich postupov.
Prípadová štúdia z praxe o degradácii membrán ventilov
Počas auditu na závode na výrobu perlivých nápojov v Strednej Amerike hlásili údržbové tímy opakujúce sa penenie kvapaliny a kolísanie objemu plnenia na troch plniacich hlavách. Linka spracovávala nápoje s vysokou hladinou uhličitanu pri 3,6 objemového obsahu uhličitanu za náročných environmentálnych podmienok. Fyzická demontáž odhalila, že elastomérne membrány vo vnútri ventilov s protitlakom vykazovali mikrotrhliny spôsobené agresívnymi dennými cyklami parnej sterilizácie. Tieto mikrotrhliny umožňovali jemnú únikovú stratu plynu počas fázy predtlaku, čo bránilo vyrovnanému tlaku medzi miskou a fľašou pred otvorením kvapalinového ventilu. Výmena poškodených membrán za fluoroelastomérne zmesi a znovunastavenie pneumatickej časovej sekvencie úplne odstránili problém s penením a obnovili presnosť výšky plnenia na plus alebo mínus jeden milimeter bez zníženia celkovej výkonnosti.
Správa mazania pre rýchlootáčajúce sa rotačné komponenty
Nepretržitý rotačný pohyb za podmienok umývania vyžaduje prísne dodržiavanie pravidiel mazania ložísk, zdvíhacích valcov a hlavných pohonných ozubených kolies. Nadmerné vystavenie vode odstraňuje mazivo z rotačných veží, čo zrýchľuje kovové trenie a spôsobuje predčasné zlyhanie komponentov. Personál zodpovedný za údržbu musí aplikovať mazivo cielene, pomocou potravinársky vhodných lubrikantov certifikovaných podľa štandardu NSF H1. Centrálny automatický systém mazania vyžaduje dennú kontrolu hladiny maziva v nádrži a overenie tlaku v potrubí, aby sa zabránilo prevádzke bez maziva. Manuálne mazacie body na zdvíhacích stojanoch fľašiek, vodičových hviezdicových kolesách a uzatváracích vežiach musia byť presne mazané v súlade s intervalmi uvedenými výrobcom, aby sa zabránilo nadmernému mazaniu, ktoré priťahuje prach a ohrozuje dodržiavanie hygienických požiadaviek v kritických prostrediach plniacich uzáverov.
Prevádzková diagnostika a štandardy údržby vybavenia
Udržanie stability spracovacieho procesu vyžaduje kombináciu denných fyzických kontrolných zoznamov s nepretržitým diagnostickým sledovaním. Sledovanie denných metrík mechanického výkonu, ako sú doby cyklov odvzdušňovania, rýchlosti spínania ventilov a kolísania krútiaceho momentu pri uzatváraní, umožňuje technikom zistiť degradáciu komponentov ešte pred výskytom katastrofálneho zlyhania. Neplánované výpadky, poškodenie obalov a odpad produktov výrazne klesnú, ak operátori dodržiavajú štruktúrované denné postupy namiesto toho, aby sa spoliehali na reaktívne opravy. Výroba zariadení spoločnosťou BIEVO kombinuje normy presného obrábania s užívateľsky prívetivou architektúrou údržby a podporuje prevádzku balenia nápojov spoľahlivou prístupnosťou komponentov a robustným štrukturálnym výkonom v rámci intenzívnych výrobných plánov s vysokým výstupom.
Obsah
- Vizuálne pre-shift kontrolné prehliadky a mechanické overenie
- Protokoly o čistote a kontrola sanitačného cyklu
- Integrita obvodu protitlaku a regulácia plynu
- Prípadová štúdia z praxe o degradácii membrán ventilov
- Správa mazania pre rýchlootáčajúce sa rotačné komponenty
- Prevádzková diagnostika a štandardy údržby vybavenia