
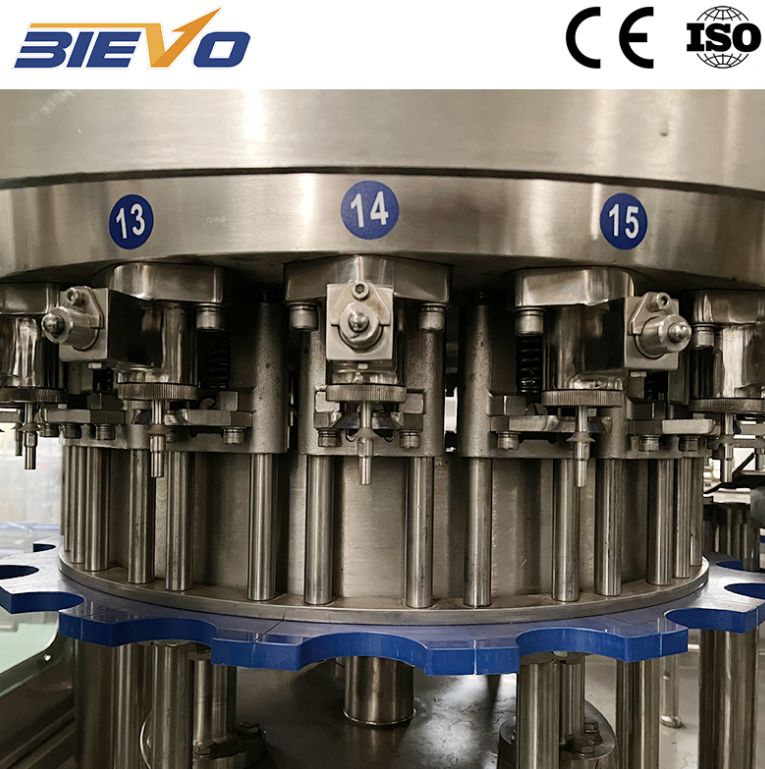
Визуальный осмотр и механическая проверка перед началом смены
Начало смены упаковки без систематической проверки компонентов создаёт операционные риски для чувствительных механических узлов. Операторы должны начинать с осмотра санитарных уплотнений, пневматических систем и коллекторов подачи напитков на наличие физического износа или микротрещин. Проверка штоков наполнительных клапанов на наличие отложений сахарного сиропа предотвращает механическое заклинивание при быстрых циклах вертикального перемещения. Манометры пневматического давления на магистральных линиях подачи требуют проверки, чтобы гарантировать, что рабочее давление остаётся в диапазоне от 0,5 до 0,6 МПа. Отклонения давления воздуха в линии влияют на силу посадки клапанов, вызывая просачивание жидкости или нестабильное герметичное давление в ёмкостях в ходе производственных циклов. Проверка направляющих центровки горлышек бутылок и осмотр вставок карманов звёздчатого колеса обеспечивают плавный вход бутылок без осевого смещения, защищая хрупкие внешние покрытия ёмкостей от структурных повреждений при высокоскоростных непрерывных трансферных операциях.
Протоколы санитарной обработки и проверка контура санитизации
Строгость санитарных мер напрямую определяет контроль микробов и стабильность напитков на протяжении длительных периодов распределения. Эксплуатация промышленной машина для розлива газированных напитков установки требует строгого соблюдения ежедневных циклов очистки без разборки (CIP) и тщательной мойки внешних поверхностей. Согласно руководящим принципам Европейской группы по гигиеническому проектированию и инженерии (EHEDG), неправильное ополаскивание внутренних поверхностей, контактирующих с напитками, оставляет органические остатки, способствующие образованию биоплёнок и нарушающие равновесие диоксида углерода в процессе розлива. Ежедневные санитарные проверки должны подтверждать правильность крепления имитационной бутылки при CIP, проверять концентрацию моющих химических веществ и контролировать расход обратного потока для предотвращения перекрёстного загрязнения.
1.Проверьте концентрацию растворов в химических резервуарах, чтобы обеспечить точную силу щелочного моющего раствора — 1,5 процента при температуре 75 градусов Цельсия — для полного уничтожения микроорганизмов.
2.Промойте санитарные клапаны розлива горячей водой в течение пятнадцати минут, чтобы удалить остатки сахаристых веществ перед применением агрессивных химических моющих средств.
3. Проверка давления промывки санитайзера на всех распылительных соплах для обеспечения полного охвата поверхности без остатков химических веществ внутри внутренних путей контакта с контейнером.
|
Зона проверки |
Частота проверки |
Критический параметр |
Потенциальное влияние отказа |
|
Уплотнительные кольца клапана наполнения |
В начале каждой смены |
Отсутствие физических разрывов или остатков |
Утечка давления и отклонение высоты наполнения |
|
Давление возврата CIP |
После цикла очистки |
Минимальная скорость потока 0,20 МПа |
Остаточные моющие химические вещества и порча продукта |
|
Датчики противодавления |
Операции в процессе переключения передач |
Точность преобразователя в пределах ±0,01 МПа |
Вспенивание, погрешности объёма и разрыв бутылок |
|
Головки герметизации/закупорки |
Каждые 4 часа |
Крутящий момент в диапазоне от 1,2 до 1,8 Н·м |
Наклон крышки, выпуск газа и утечки из ёмкости |
Целостность контура противодавления и регулирование газа
Регулирование давления газа лежит в основе физических процессов розлива газированных напитков. Для газированных безалкогольных напитков требуется точное равновесное давление, чтобы предотвратить выделение растворённого диоксида углерода во время перекачки жидкости. Ежедневное техническое обслуживание включает проверку клапанов продувки, коллекторов сброса давления и линий предварительной эвакуации диоксида углерода на наличие механических засоров или физического износа. Утечки в линии предварительной эвакуации позволяют окружающему воздуху проникать в ёмкость для бутылок, повышая общее содержание кислорода в упаковке и вызывая быструю порчу вкуса. Техники должны осматривать пропорциональные клапаны регулирования давления на предмет жёсткости мембраны, а также проверять автоматические выпускные отверстия клапанов продувки на наличие засоров, вызванных взвешенными частицами или кристаллизацией сиропа, обеспечивая стабильность технологической среды при высокоскоростных операциях упаковки.
Полевой кейс по деградации мембраны клапана
Во время аудита на заводе по производству газированных напитков в Центральной Америке бригады технического обслуживания сообщили о повторяющейся пене и колебаниях объёма наполнения на трёх наполнительных головках. Линия перерабатывала напитки с высоким содержанием углекислого газа при 3,6 объёмных единицах карбонизации в сложных климатических условиях. Физический демонтаж выявил микротрещины в эластомерных мембранах внутри клапанов контроля давления, вызванные агрессивными ежедневными циклами паровой стерилизации. Эти микротрещины допускали незначительную утечку газа на этапе предварительного повышения давления, что препятствовало выравниванию давления между чашей и бутылкой до открытия жидкостного клапана. Замена повреждённых мембран на фторэластомерные композиции и повторная калибровка последовательности пневматического управления полностью устранили проблему пенообразования, восстановив точность высоты наполнения в пределах ±1 мм без снижения общей пропускной способности.
Управление смазкой для высокоскоростных роторных компонентов
Непрерывное вращательное движение в условиях мойки требует строгого соблюдения правил смазки подшипников, подъёмных цилиндров и главных приводных зубчатых передач. Избыточное воздействие воды вымывает смазку с вращающихся башен, ускоряя металлическое трение и вызывая преждевременный выход компонентов из строя. Персонал по техническому обслуживанию должен выполнять целенаправленную смазку с использованием пищевых смазочных материалов, сертифицированных по стандарту NSF H1. Централизованные автоматические смазочные насосы требуют ежедневной проверки уровня смазки в резервуарах и контроля давления в магистралях для предотвращения работы «на сухую». Точки ручной смазки на опорах подъёмников бутылок, направляющих звёздчатых колёсах и завинчивающих башнях должны получать точные порции смазки в соответствии с интервалами, указанными производителем, чтобы избежать чрезмерной смазки, которая притягивает пыль и нарушает требования к санитарной чистоте в критически важных зонах наполнительных камер.
Оперативная диагностика и стандарты технического обслуживания оборудования
Поддержание стабильности процессов требует сочетания ежедневных физических контрольных списков с непрерывным диагностическим мониторингом. Отслеживание ежедневных показателей механической производительности — таких как продолжительность циклов продувки, скорость срабатывания клапанов и вариации крутящего момента при закупорке — позволяет техникам выявлять деградацию компонентов до наступления катастрофического отказа. Незапланированные простои, повреждение контейнеров и брак продукции значительно сокращаются, когда операторы следуют структурированным ежедневным процедурам вместо того, чтобы полагаться на реактивный ремонт. Оборудование, выпускаемое компанией BIEVO, объединяет стандарты прецизионной обработки с удобной для обслуживания архитектурой, обеспечивая надёжную доступность компонентов и прочные конструкционные характеристики в условиях интенсивного высокопроизводительного производства упаковки напитков.
Содержание
- Визуальный осмотр и механическая проверка перед началом смены
- Протоколы санитарной обработки и проверка контура санитизации
- Целостность контура противодавления и регулирование газа
- Полевой кейс по деградации мембраны клапана
- Управление смазкой для высокоскоростных роторных компонентов
- Оперативная диагностика и стандарты технического обслуживания оборудования