
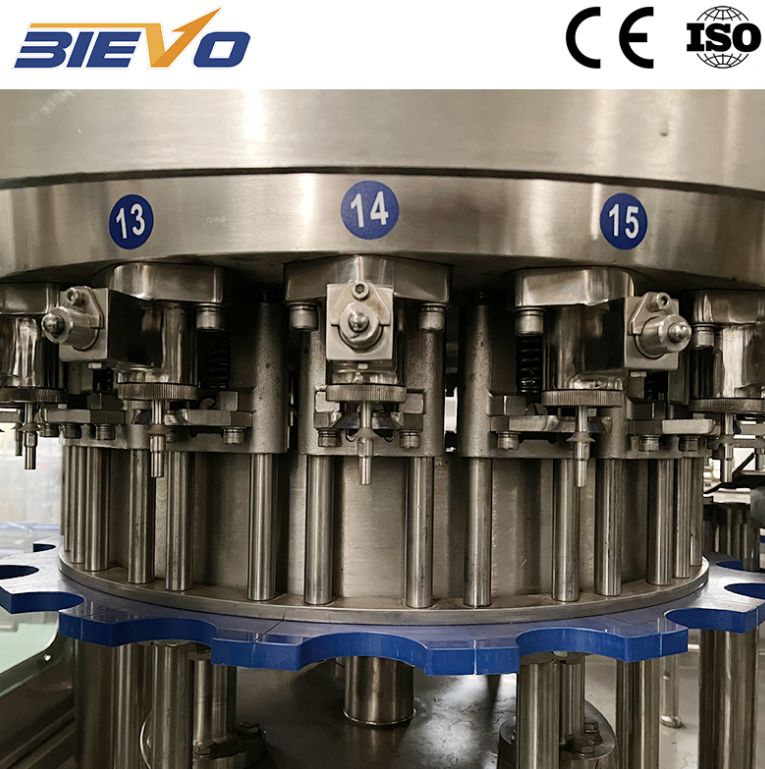
การตรวจสอบด้วยสายตาและการยืนยันเชิงกลก่อนเริ่มกะ
การเริ่มต้นกะการบรรจุภัณฑ์โดยไม่มีการตรวจสอบส่วนประกอบอย่างเป็นระบบ จะก่อให้เกิดความเสี่ยงในการปฏิบัติงานต่อชิ้นส่วนกลไกที่ไวต่อการเสียหาย ผู้ปฏิบัติงานควรเริ่มต้นด้วยการตรวจสอบซีลแบบสุขาภิบาล ระบบลม และแผงจ่ายเครื่องดื่ม เพื่อหาสัญญาณของการสึกหรอทางกายภาพหรือรอยร้าวขนาดเล็กมาก รวมทั้งตรวจสอบแกนวาล์วบรรจุเพื่อตรวจหาคราบสารน้ำตาลที่สะสมอยู่ ซึ่งอาจทำให้เกิดการติดขัดเชิงกลขณะทำงานในรอบการเคลื่อนที่แนวตั้งอย่างรวดเร็ว นอกจากนี้ ยังจำเป็นต้องตรวจสอบมาตรวัดแรงดันลมบนท่อจ่ายหลัก เพื่อให้มั่นใจว่าแรงดันในการทำงานอยู่ในช่วง 0.5 ถึง 0.6 เมกะพาสคัล ความเบี่ยงเบนของแรงดันอากาศในท่อนั้นจะส่งผลต่อแรงกดของวาล์วขณะปิดสนิท ซึ่งอาจนำไปสู่การรั่วซึมของของเหลว หรือการปิดผนึกภาชนะภายใต้แรงดันที่ไม่สม่ำเสมอตลอดกระบวนการผลิต อีกทั้งยังจำเป็นต้องตรวจสอบตัวนำศูนย์กลางบริเวณคอขวด และตรวจสอบชิ้นส่วนแทรกในร่องของล้อดาว (star-wheel pocket inserts) เพื่อให้แน่ใจว่าขวดสามารถเข้าสู่ระบบได้อย่างราบรื่นโดยไม่มีการเอียงตามแกน ซึ่งจะช่วยป้องกันพื้นผิวภายนอกของภาชนะที่บอบบางจากการเสียหายเชิงโครงสร้างระหว่างการลำเลียงแบบต่อเนื่องด้วยความเร็วสูง
มาตรการด้านสุขอนามัยและกระบวนการตรวจสอบวงจรการฆ่าเชื้อ
ความเข้มงวดในการทำความสะอาดส่งผลโดยตรงต่อการควบคุมจุลินทรีย์และความเสถียรของอายุการเก็บเครื่องดื่มตลอดช่วงเวลาการจัดจำหน่ายที่ยาวนาน เครื่องบรรจุน้ำอัดลม การดำเนินงานโรงงานอุตสาหกรรมจำเป็นต้องปฏิบัติตามวงจรการทำความสะอาดแบบไม่ต้องถอดชิ้นส่วน (Clean-in-Place) ทุกวันอย่างเคร่งครัด และล้างพื้นผิวด้านนอกอย่างทั่วถึง ตามแนวทางที่กำหนดโดย European Hygienic Engineering and Design Group การล้างพื้นผิวภายในที่สัมผัสกับเครื่องดื่มไม่เพียงพอจะทิ้งสารอินทรีย์ไว้ ซึ่งส่งเสริมการก่อตัวของไบโอฟิล์มและทำให้สมดุลของก๊าซคาร์บอนไดออกไซด์ผิดปกติระหว่างขั้นตอนการบรรจุ ควรตรวจสอบความสะอาดทุกวันเพื่อยืนยันว่ามีการติดตั้งขวดปลอมสำหรับระบบ CIP ตรวจสอบความเข้มข้นของสารเคมี และติดตามอัตราการไหลกลับ เพื่อป้องกันการปนเปื้อนข้าม
1.ตรวจสอบความเข้มข้นของสารละลายในถังเก็บสารเคมี เพื่อให้แน่ใจว่าสารละลายล้างด่างมีความเข้มข้นแม่นยำที่ร้อยละ 1.5 ที่อุณหภูมิ 75 องศาเซลเซียส เพื่อทำลายจุลินทรีย์ทั้งหมด
2.ล้างวาล์วบรรจุแบบสุขาภิบาลด้วยน้ำร้อนเป็นเวลาสิบห้านาที เพื่อกำจัดเศษน้ำตาลที่ค้างอยู่ก่อนใช้สารเคมีทำความสะอาดที่มีฤทธิ์รุนแรง
3. ตรวจสอบความดันของน้ำล้างฆ่าเชื้อที่หัวพ่นทั้งหมด เพื่อให้มั่นใจว่าครอบคลุมพื้นผิวทั้งหมดโดยไม่เหลือสารเคมีตกค้างภายในเส้นทางสัมผัสของภาชนะ
|
พื้นที่ตรวจสอบ |
ความถี่ในการตรวจสอบ |
พารามิเตอร์ที่สำคัญ |
ผลกระทบจากการล้มเหลวที่อาจเกิดขึ้น |
|
ซีลวาล์วบรรจุ |
ทุกครั้งก่อนเริ่มกะ |
ไม่มีรอยฉีกขาดหรือคราบตกค้างใดๆ |
การรั่วของความดันและการแปรผันของระดับการบรรจุ |
|
ความดันน้ำกลับจากกระบวนการ CIP |
หลังจบรอบการทำความสะอาด |
อัตราการไหลต่ำสุด 0.20 เมกะพาสคาล |
สารเคมีล้างตกค้างและผลิตภัณฑ์เสียคุณภาพ |
|
เซ็นเซอร์วัดแรงดันตรงข้าม |
การดำเนินการระหว่างการเปลี่ยนเกียร์ |
ความแม่นยำของทรานสดิวเซอร์ภายในช่วง ±0.01 เมกะพาสคาล |
โฟม ความผิดพลาดของปริมาตร และขวดระเบิด |
|
หัวปิดผนึก/หัวปิดฝา |
ทุก 4 ชั่วโมง |
แรงบิดระหว่าง 1.2 ถึง 1.8 นิวตัน-เมตร |
การเอียงของฝา ระบบระบายก๊าซ และการรั่วของภาชนะ |
ความสมบูรณ์ของวงจรควบคุมแรงดันตรงข้ามและการควบคุมก๊าซ
การควบคุมแรงดันก๊าซภายใต้ความดันเป็นพื้นฐานเชิงกลของกระบวนการบรรจุเครื่องดื่มที่มีฟอง น้ำอัดลมจำเป็นต้องรักษาสมดุลของแรงดันอย่างแม่นยำ เพื่อป้องกันไม่ให้ก๊าซคาร์บอนไดออกไซด์ที่ละลายอยู่แยกตัวออกในระหว่างการถ่ายเทของเหลว การบำรุงรักษาประจำวันประกอบด้วยการตรวจสอบวาล์วระบายอากาศ (snifting valves) แผงระบายน้ำแรงดันส่วนเกิน (pressure relief manifolds) และท่อระบายก๊าซคาร์บอนไดออกไซด์ก่อนบรรจุ (pre-evacuation lines) ว่ามีสิ่งกีดขวางทางกลหรือการสึกหรอทางกายภาพหรือไม่ รอยรั่วในท่อระบายก๊าซก่อนบรรจุจะทำให้อากาศภายนอกไหลเข้าสู่ภาชนะบรรจุ ส่งผลให้ปริมาณออกซิเจนรวมในบรรจุภัณฑ์เพิ่มขึ้น และทำให้รสชาติเปลี่ยนแปลงอย่างรวดเร็ว ช่างเทคนิคจำเป็นต้องตรวจสอบวาล์วควบคุมแรงดันแบบสัดส่วน (proportional pressure control valves) ว่าไดอะแฟรมมีความแข็งตัวผิดปกติหรือไม่ และทดสอบพอร์ตระบายอากาศอัตโนมัติของระบบ snifting ว่ามีสิ่งอุดตันจากฝุ่นละอองในอากาศหรือการตกผลึกของน้ำเชื่อมหรือไม่ เพื่อรักษาสภาพแวดล้อมในการประมวลผลให้คงที่ตลอดลำดับการบรรจุที่มีความเร็วสูง
กรณีศึกษาภาคสนามเกี่ยวกับการเสื่อมสภาพของไดอะแฟรมวาล์ว
ในระหว่างการตรวจสอบที่โรงงานผลิตเครื่องดื่มฟองที่ประเทศอเมริกากลาง ทีมบำรุงรักษาแจ้งว่าเกิดปัญหาโฟมของของเหลวและปริมาตรการบรรจุผันแปรซ้ำๆ บนหัวบรรจุสามตัว สายการผลิตนี้ดำเนินการบรรจุเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์สูง ที่ระดับ 3.6 เท่าของปริมาตรก๊าซภายใต้สภาวะแวดล้อมที่ท้าทายมาก การถอดชิ้นส่วนเพื่อตรวจสอบอย่างละเอียดพบว่า แผ่นไดอะแฟรมยางภายในวาล์วควบคุมแรงดันแบบต้านกลับเกิดรอยฉีกเล็กๆ จากวงจรการฆ่าเชื้อด้วยไอน้ำร้อนที่ใช้ทุกวันอย่างรุนแรง รอยฉีกเล็กๆ เหล่านี้ทำให้เกิดการรั่วไหลของก๊าซในระดับเล็กน้อยระหว่างขั้นตอนการสร้างแรงดันเบื้องต้น ส่งผลให้ไม่สามารถเท่าแรงดันระหว่างภาชนะบรรจุกับขวดได้ก่อนเปิดวาล์วปล่อยของเหลว การเปลี่ยนแผ่นไดอะแฟรมที่เสียหายด้วยวัสดุชนิดฟลูโอโรอีลาสโตเมอร์ และปรับเทียบลำดับเวลาของการควบคุมลมใหม่ สามารถแก้ไขปัญหาโฟมได้โดยสมบูรณ์ และคืนค่าความแม่นยำของระดับการบรรจุให้อยู่ในช่วงบวกหรือลบหนึ่งมิลลิเมตร โดยไม่ลดอัตราการผลิตรวม
การจัดการระบบหล่อลื่นสำหรับชิ้นส่วนหมุนความเร็วสูง
การเคลื่อนที่แบบหมุนต่อเนื่องภายใต้สภาวะล้างทำความสะอาดจำเป็นต้องมีวินัยอย่างเคร่งครัดในการหล่อลื่นชิ้นส่วน เช่น ตลับลูกปืน กระบอกสูบยก และเกียร์ขับหลัก การสัมผัสกับน้ำมากเกินไปจะทำให้จาระบีหลุดออกจากแท่นหมุนแบบหมุนได้ ส่งผลให้เกิดแรงเสียดทานระหว่างโลหะเพิ่มขึ้นและทำให้ชิ้นส่วนเสียหายก่อนกำหนด บุคลากรด้านการบำรุงรักษาควรดำเนินการหล่อลื่นเฉพาะจุดโดยใช้จาระบีที่ปลอดภัยสำหรับอาหารซึ่งผ่านการรับรองตามมาตรฐาน NSF H1 ปั๊มหล่อลื่นอัตโนมัติแบบรวมศูนย์ต้องตรวจสอบระดับของสารหล่อลื่นในถังเก็บทุกวันและยืนยันความดันในท่อเพื่อป้องกันไม่ให้ปั๊มทำงานโดยไม่มีจาระบี จุดหล่อลื่นแบบใช้มือบนแท่นยกขวด ล้อดาวนำทาง และหัวปิดฝาต้องได้รับจาระบีในปริมาณที่แม่นยำตามช่วงเวลาที่ผู้ผลิตกำหนด เพื่อป้องกันไม่ให้ใส่จาระบีมากเกินไป ซึ่งอาจดึงดูดฝุ่นและส่งผลต่อความสอดคล้องตามมาตรฐานสุขาภิบาลภายในพื้นที่ปิดที่ใช้บรรจุผลิตภัณฑ์
การวินิจฉัยประสิทธิภาพการปฏิบัติงานและมาตรฐานการบำรุงรักษาอุปกรณ์
การรักษาเสถียรภาพของกระบวนการผลิตต้องอาศัยการผสานรวมระหว่างรายการตรวจสอบทางกายภาพรายวันกับการติดตามวินิจฉัยอย่างต่อเนื่อง การติดตามตัวชี้วัดประสิทธิภาพเชิงกลรายวัน เช่น ระยะเวลาของรอบการดูดอากาศ (snifting cycle times) ความเร็วในการทำงานของวาล์ว (valve actuation speeds) และความแปรปรวนของแรงบิดในการปิดฝา (capping torque variations) ช่วยให้ช่างเทคนิคสามารถตรวจจับการเสื่อมสภาพของชิ้นส่วนได้ก่อนที่จะเกิดความล้มเหลวอย่างรุนแรง การหยุดการผลิตโดยไม่ได้วางแผน ความเสียหายต่อภาชนะบรรจุ และของเสียจากผลิตภัณฑ์ลดลงอย่างมีนัยสำคัญเมื่อผู้ปฏิบัติงานปฏิบัติตามขั้นตอนประจำวันที่มีโครงสร้างชัดเจน แทนที่จะพึ่งพาการซ่อมแซมแบบตอบสนองเหตุการณ์เฉพาะหน้า โรงงานผลิตอุปกรณ์ของ BIEVO ผสานรวมมาตรฐานการกลึงความแม่นยำสูงเข้ากับสถาปัตยกรรมการบำรุงรักษาที่ใช้งานง่าย เพื่อรองรับการดำเนินงานด้านการบรรจุเครื่องดื่มผ่านการออกแบบให้สามารถเข้าถึงชิ้นส่วนได้อย่างสะดวกและมีสมรรถนะเชิงโครงสร้างที่แข็งแกร่ง แม้ภายใต้กำหนดการผลิตที่เข้มข้นและมีปริมาณสูง
สารบัญ
- การตรวจสอบด้วยสายตาและการยืนยันเชิงกลก่อนเริ่มกะ
- มาตรการด้านสุขอนามัยและกระบวนการตรวจสอบวงจรการฆ่าเชื้อ
- ความสมบูรณ์ของวงจรควบคุมแรงดันตรงข้ามและการควบคุมก๊าซ
- กรณีศึกษาภาคสนามเกี่ยวกับการเสื่อมสภาพของไดอะแฟรมวาล์ว
- การจัดการระบบหล่อลื่นสำหรับชิ้นส่วนหมุนความเร็วสูง
- การวินิจฉัยประสิทธิภาพการปฏิบัติงานและมาตรฐานการบำรุงรักษาอุปกรณ์