
Vardiya Başlangıcı Öncesi Görsel Denetimler ve Mekanik Doğrulama
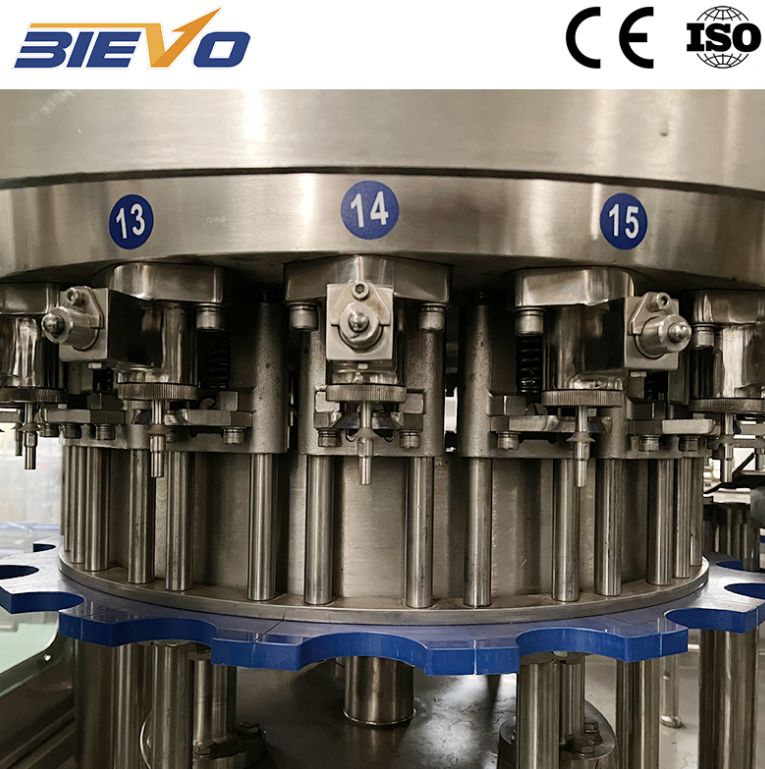
Sistematik bileşen doğrulaması yapılmadan bir ambalaj vardiya başlatmak, hassas mekanik montajlar boyunca operasyonel riskler yaratır. Operatörler, fiziksel aşınma veya mikro çatlaklar için hijyenik contaları, pnömatik sistemleri ve içecek dağıtım manifoldlarını incelemekle başlamalıdır. Şeker şurubu birikimini önlemek amacıyla dolum valfi millerinin denetimi, hızlı dikey hareket döngüleri sırasında mekanik sıkışmayı önler. Ana besleme hatlarındaki pnömatik basınç göstergeleri, işletme basıncının 0,5 ila 0,6 MPa aralığında kalmasını sağlamak için doğrulanmalıdır. Hattaki hava basıncındaki sapmalar, valf oturma kuvvetlerini etkiler ve sıvı sızıntısına veya üretim partileri boyunca kapların basınçlı mühürlemede tutarsızlığa neden olur. Şişe boynu merkezleme kılavuzlarının doğrulanması ile yıldız tekerleğin cepli takozlarının denetimi, şişelerin eksenel yanlış hizalanmadan sorunsuz girmesini sağlar ve yüksek hızda sürekli aktarım işlemlerinde kırılgan kap yüzeylerini yapısal hasarlardan korur.
Temizlik Protokolleri ve Dezenfeksiyon Döngüsü Denetimi
Temizlik düzeyi, mikrobiyal kontrolü ve uzun süreli dağıtım dönemleri boyunca içeceklerin raf ömrünü doğrudan belirler. Endüstriyel bir gazlı içecek dolum makinası işletmek, günlük Temizlik-in-Yerinde (CIP) döngülerine sıkı şekilde bağlı kalmayı ve dış yüzeylerin kapsamlı olarak yıkanmasını gerektirir. Avrupa Hijyenik Mühendisliği ve Tasarım Grubu tarafından belirlenen yönergeler uyarınca, iç içecek temas yüzeylerinin yetersiz durulaması organik kalıntılara neden olur; bu da biyofilm oluşumunu teşvik eder ve dolum işlemlerinde karbon dioksit dengesini bozar. Günlük temizlik denetimleri, CIP sahte şişe bağlantısının doğru yapıldığını doğrulamalı, kimyasal konsantrasyon seviyelerini kontrol etmeli ve çapraz kontaminasyonu önlemek için dönüş akış hızlarını izlemelidir.
1.Kimyasal depo konsantrasyonlarını denetleyerek, kuvvetli alkali yıkama çözeltisinin tam mikrobiyal yok edilme sağlamak üzere 75 derece Celsius’ta kesinlikle %1,5 oranında olmasını sağlayın.
2.Agresif kimyasal temizlik maddelerini uygulamadan önce, kalan şeker katılarını ortadan kaldırmak için sıcak su ile hijyenik doldurma vanalarını on beş dakika boyunca durulayın.
tüm püskürtme nozullarında dezenfeksiyon durulama basıncını doğrulayın; böylece iç kaplama temas yollarında kimyasal kalıntısı bırakmadan tam yüzey kapsama sağlanır.
|
İnceleme Alanı |
Kontrol Sıklığı |
Kritik Parametre |
Olası Başarısızlık Etkisi |
|
Doldurma Vanası Contaları |
Her Vardiya Başlangıcında |
Hiçbir fiziksel yırtık veya kalıntı yok |
Basınç sızıntısı ve dolum yüksekliği değişimi |
|
CIP Geri Dönüş Basıncı |
Temizlik Döngüsü Sonrası |
En az 0.20 MPa akış hızı |
Kalan yıkama kimyasalları ve ürün bozulması |
|
Karşı-basınç sensörleri |
Vardiya ortası işlemleri |
Transdüser doğruluğu ±0,01 MPa içinde |
Köpürme, hacim hataları ve şişe patlaması |
|
Kıvırcık/kapağı yerleştirme başlıkları |
Her 4 saatte bir |
Tork kuvveti 1,2 ile 1,8 Nm arasında |
Kapak eğimi, gaz tahliyesi ve kaplama sızıntısı |
Karşı-basınç devresi bütünlüğü ve gaz düzenleme
Basınçlı gaz regülasyonu, karbonatlı şişeleme işleminin fiziksel mekaniğini temellendirir. Karbonatlı içecekler, sıvı aktarımı sırasında çözünmüş karbon dioksitin dışarı çıkmasını önlemek için kesin bir denge basıncı gerektirir. Günlük bakım, sızdırmazlık valflerinin, basınç tahliye manifoldlarının ve karbon dioksit ön-boşaltma hatlarının mekanik tıkanıklıklar veya fiziksel aşınmalar açısından kontrol edilmesini içerir. Ön-boşaltma hattındaki sızıntılar, şişe kabına ortam havasının girmesine izin verir; bu da toplam paket oksijen miktarını artırır ve hızlı tat değişimiyle sonuçlanır. Teknisyenler, oransal basınç kontrol valflerini membran sertliği açısından incelemeli ve otomatik sızdırmazlık egzoz portlarını, havada bulunan partikül maddeler veya şurup kristalleşmesi nedeniyle oluşabilecek tıkanıklıklar açısından test etmelidir; böylece yüksek hızda ambalajlama süreçleri boyunca sabit bir işlem ortamı sağlanmış olur.
Valf Membranı Aşınması Üzerine Sahada Gerçekleştirilen Vaka Çalışması
Orta Amerika'da bir köpüklü içecek fabrikasında yapılan bir denetim sırasında bakım ekipleri, üç dolum başlığı boyunca tekrarlayan sıvı köpürmesi ve dolum hacmi dalgalanmaları bildirdi. Hattın işlediği yüksek karbonasyonlu içecekler, zorlu çevresel koşullar altında 3,6 hacim karbonasyon seviyesindeydi. Fiziksel söküm işlemi, karşı-basınç valflerinin içindeki elastomerik membranların agresif günlük buhar sterilizasyon döngülerinden kaynaklanan mikro-yırtıklar geliştirdiğini ortaya çıkardı. Bu mikro-yırtıklar, sıvı valfinin açılmasından önce kavanoz ile kabın arasında basınç eşitlemesini engelleyen, ön-basınçlandırma aşamasında hafif gaz sızıntısına neden oldu. Hasarlı membranların florokauçuk bileşenlerle değiştirilmesi ve pnömatik zamanlama dizisinin yeniden kalibre edilmesi, köpürme sorunlarını tamamen giderdi; bu sayede toplam verimde hiçbir kayıp yaşanmaksızın dolum yüksekliği doğruluğu artı/eksi bir milimetreye geri döndü.
Yüksek Hızlı Döner Bileşenler İçin Yağlama Yönetimi
Yıkama koşulları altında sürekli döner hareket, yataklar, kaldırma silindirleri ve ana tahrik dişlileri için katı bir yağlama disiplini gerektirir. Aşırı su maruziyeti, döner tabla yataklarından yağı uzaklaştırır; bu da metal sürtünmesini hızlandırır ve bileşenlerin erken arızalanmasına neden olur. Bakım personeli, NSF H1 standartlarına uygun sertifikalı gıda sınıfı yağlayıcılar kullanarak hedefe yönelik yağlama uygulamaları gerçekleştirmelidir. Merkezi otomatik yağlama pompaları, kuru çalışmayı önlemek için günlük depo seviyesi kontrolü ve hat basıncı doğrulaması gerektirir. Şişe kaldırma ayakları, yönlendirici yıldız tekerleği ve kapaklama tablalarındaki manuel yağlama noktalarına, üretici tarafından belirtilen aralıklara göre kesin yağlama dozları uygulanmalıdır; aşırı yağlama, toz birikimine neden olur ve kritik dolum mahfazası ortamlarında hijyen uyumluluğunu tehlikeye atar.
İşletimsel Tanı ve Ekipman Bakım Standartları
İşlem kararlılığını sürdürmek, günlük fiziksel kontrol listelerini sürekli tanısal izlemeyle birleştirmeyi gerektirir. Snifting döngüsü süreleri, valf hareket hızları ve kapak torku değişiklikleri gibi günlük mekanik performans ölçümlerini izlemek, teknisyenlerin kritik arıza oluşmadan önce bileşenlerdeki bozulmayı tespit etmelerine olanak tanır. Operatörler, reaktif onarımlara güvenmek yerine yapılandırılmış günlük prosedürleri takip ettiğinde plansız duruşlar, konteyner hasarı ve ürün hurdası önemli ölçüde azalır. BIEVO tarafından üretilen ekipmanlar, hassas torna standartlarını kullanıcı dostu bakım mimarisine birleştirerek, yoğun ve yüksek verimli üretim programları boyunca güvenilir bileşen erişilebilirliği ve sağlam yapısal performans ile içecek ambalaj operasyonlarını destekler.
İçindekiler Tablosu
- Vardiya Başlangıcı Öncesi Görsel Denetimler ve Mekanik Doğrulama
- Temizlik Protokolleri ve Dezenfeksiyon Döngüsü Denetimi
- Karşı-basınç devresi bütünlüğü ve gaz düzenleme
- Valf Membranı Aşınması Üzerine Sahada Gerçekleştirilen Vaka Çalışması
- Yüksek Hızlı Döner Bileşenler İçin Yağlama Yönetimi
- İşletimsel Tanı ve Ekipman Bakım Standartları